上周带刚毕业的小徒弟逛车间,刚走到西头的提升机旁,他抬手就要碰那个晃荡的货斗。
我一把薅住他后领。
那货斗里刚卸下来的钣金件,边缘还沾着切屑,刮一下就是一道血口子。他缩着脖子吐舌头,说以为这货斗是固定死的,跟电梯轿厢似的。
哪能一样啊。
你以为它就是个“上下电梯”?错得离谱
很多第一次进车间的人,见着提升机第一反应就是,这不就是个简易货梯?慢是慢了点,不都是把货从楼下搬到楼上?
真不是。
货梯是要兼顾载人合规性的,门要装连锁,要留足够的通行宽度,连停位差几厘米都算合格。但车间里的专用提升机,从设计那天起就没打算载人——它的存在就是为了省地方,为了把料精准送到流水线的接料口。
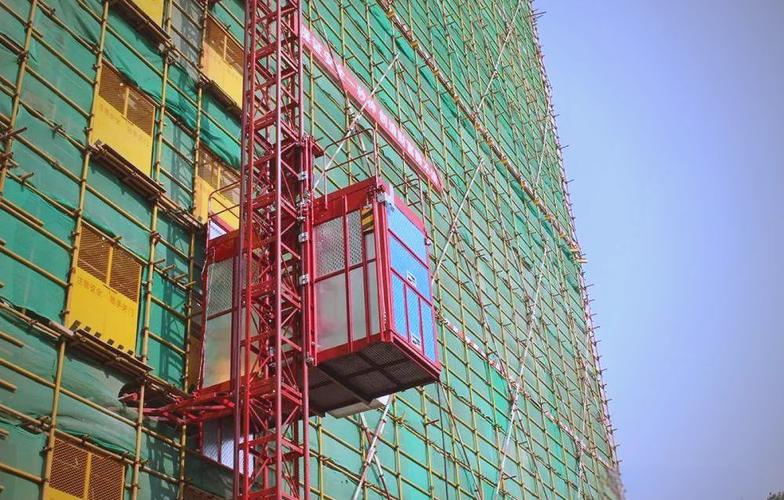
你算啊,一台常规货梯占的面积,连通道带机房,少说要占个十几平米。但提升机是直接嵌在楼层预留的方洞里的,两边用钢板封死,只在对应流水线高度的位置开个半米宽的接料口,算下来占的地方连货梯的三分之一都不到。
最核心的差别,是停位的准头。正常运行的提升机,停位精度通常控制在5毫米以内。差一厘米都接不上,对吧?二楼接料台后面连着的是自动滚轴线,货斗高度低了,料滚上去会卡边;高了,料直接从滚轴上砸下来,一天几百次上下,工人蹲在旁边扒料,腰都得废了。
之前有个车间为了省成本,没装专用提升机,直接用货梯接料。结果货梯停位忽高忽低,工人每天要蹲在货梯门口扒料,干了不到半年,三个接料工腰都扭了,算下来的医药费,比装三台提升机都贵。
那声你听着烦的闷响,是它在“喊救命”
在车间待久的人,对提升机的声音熟到什么程度?闭着眼走过去,光听动静就能判断它今天状态好不好。
正常运行的时候,是低频的嗡嗡声,带着链条转动的细碎哗啦声,像老黄牛拉磨,稳当得很。要是哪次它停稳的时候,突然传来“哐”的一声闷响,震得脚底板都发麻——别不当回事。
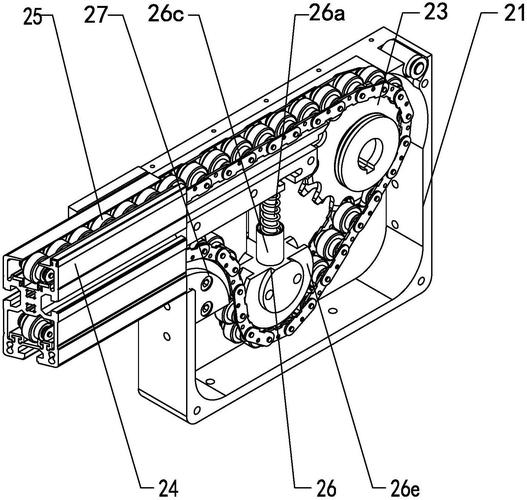
这声响不是链条松了,就是配重块的固定螺栓滑丝了。
小徒弟上次还跟我犟,说上周听见它哐当响了三次,也没见货斗掉下来,至于这么紧张?
我指了指墙角堆着的半块刹车片。那就是上次响了没人当回事,磨到最后碎了掉下来的,当时差一点就砸在路过的叉车司机头上。
说真的,干机械这行最烦的就是“凑合用”。你凑它一次,它下次捅的娄子,够你写三页事故报告。
提升机最怕的根本不是载重大,是偏载。哪怕货斗里的料重量没超额定值,只要重心往门的一侧偏上两公分,链条就会单边受力。磨个三五天,链条节距就拉长了,到时候卡进轨道的缝隙里,整个货斗卡在半道,楼上的流水线等着料停线,一分钟的损失,够把整个货斗换一遍。
我们平时查设备,从来不用拿什么高精度仪器。手顺着链条摸过去,哪段链条温度比别的地方高个两三度,那就是受力不对,赶紧调。还有那几块堆着的配重铁,别看着是死沉的铁块,差个几十公斤,停位就能偏出去一厘米,全是磨出来的经验。
被你嫌占地方的小设计,全是踩坑踩出来的
很多人觉得提升机是最没技术含量的设备——不就是个电机拉着链条,带着货斗上下跑?有啥好研究的?
但你仔细看就会发现,它身上每一个看似多余的小设计,全是之前踩过坑、流过血攒出来的。
就说接料口边缘那圈凸出来的厚橡胶条,之前根本没有。那时候有次货斗停位差了两公分,一摞叠好的钣金件顺着滚轴滑出来,直接砸在楼下的水泥地上,弹起来把路过工人的安全帽都砸裂了。后来就在接料口贴了一圈橡胶条,就算料滑出来,也被橡胶条挡一下,不会直接飞出去砸人。
还有那个离接料口三步远的操作按钮,很多新人嫌麻烦,说为啥不装在接料口边上,按完直接伸手接料多方便?
哪能啊。之前有个工人,头伸进货斗里去掏卡在角落的塑料边角料,旁边的同事不知道,按了上行按钮,夹得胳膊肿了半个月。现在把按钮装远了,你要按按钮,就得从接料口退出来,头根本伸不进货斗的范围里,从根上把隐患堵死了。
不过话说回来,这些设计没一个是工程师坐在办公室拍脑袋想出来的。没有复杂的传感器,没有花里胡哨的智能系统,就是实打实的,能防住风险就行。
昨天小徒弟跑过来跟我说,他今天路过提升机,听见那熟悉的嗡嗡声,突然就不觉得它吵了。
我笑了笑。
干制造的人,对这些闷头干活的铁家伙,总是有特殊的感情的。它不会跟你讲条件,不会隔三差五要联网升级,不会因为系统卡壳就突然罢工。你定期给链条上点油,紧一紧松了的螺栓,它就能安安稳稳给你干十来年。
你要是嫌麻烦,懒得管它。
那它迟早找你麻烦。
作者|制造
排版|制造
审核|白杨