上周带刚毕业的实习生进车间,刚走两步就被震得脚麻。他指着墙角那台裹着银灰色保温层、转得嗡嗡响的铁家伙问,这玩意拆了卖废铁能值多少钱。
我没忍住笑。
这哪是废铁。这是整个车间最能打的家伙什。
你以为它只是个“压面条的机器”?差远了
很多第一次见挤出机的人,第一反应就是——哦,这不就是放大版的压面条机吗?把塑料颗粒倒进去,转着转着就从模头挤出来成条,跟家里压挂面没区别。
大错特错。
别伸手乱摸那机筒外壳。摸一下能烫掉一层皮。里面的料早就软成半流动的浆了,真要和压面条比,那家里压的面是醒好的干面团,这机筒里的料,是连融带搅、连推带压的糊状物,从颗粒到成品,全程没个停手的功夫。
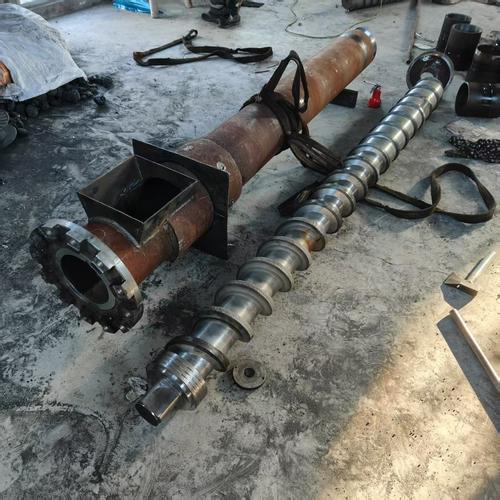
你看不见的螺杆,才是整台挤出机的心脏。就那根粗得能让小孩坐上去的合金钢杆子,从进料口到模头,其实藏了三段完全不一样的螺纹设计。最靠近加料斗的那段,螺纹深、螺距宽,负责把从斗里掉下来的硬塑料颗粒稳稳往前推——颗粒刚掉进去的时候还是硬邦邦的,像你往嘴里塞水果硬糖,得靠螺杆转着圈蹭着机筒内壁,把它们一点点挪到加热区。中间那段最熬人,机筒的加热片全堆在这,螺杆的螺纹槽也慢慢变浅,颗粒走到这的时候,已经被摩擦生热加外部加热烤得半融,转着转着就被挤得越来越实,裹在里面的小气泡全被压出去。最后那段离模头最近,螺纹密得像梳子齿,转起来的时候把料反复揉匀,连加进去的色粉都要给你搅得没有一丝色差。
刚换完模头的半小时,是全车间最熬人的时候
干我们这行的都知道,换模头是个细活。模头就是挤出机最前端那个带孔的金属块,想要圆管子就装带圆孔的,想要塑料薄膜就装带狭缝的,想要异型材就照着形状开模。上次新来的小工图省事,没等模头降温就伸手去拧固定螺丝,烫得他嗷一声跳起来,半天才把粘在手上的熔料抠掉。
换完模头开机的头半小时,没人敢离岗。
刚开机的前半小时挤出来的料,十有八九是废的。有时候是机筒里上次剩的残料没排干净,挤出来一道黑印;有时候是螺杆转速没调对,挤出来的管子细得像吸管,粗细差了快一倍;还有的时候是模头没拧紧,料从缝里往外喷,溅得周围的地面上全是半凝固的塑料疙瘩。
别心疼那点废料。真等挤出来的料表面光滑、粗细均匀,摸上去带着恒定的温度,那才算是过了开机的第一关。我见过好多新手图快,刚挤出来一点像样的料就急着接去切粒或者收卷,结果跑了没半米,料的颜色突然变深,回头一查,是机筒里藏的焦料被带出来了,整盘料全废。
那些没什么规律的小毛病,全是螺杆在闹脾气
干了快二十年,我闭着眼都能数出来几个最常见的故障。要是挤出来的膜或者管子表面坑坑洼洼像长了麻子,不用查别的,多半是料里混了潮气,或者机筒角落卡了点上次剩的焦料——这时候别猛调高转速,越转越糟,得把对应段的温度降个十度,空转十分钟把残料排干净。要是挤出来的东西忽粗忽细像个歪脖子树,那肯定是螺杆的推力不稳,要么是加料斗里堵了半块塑料结块,要么是某段机筒的加热片坏了,料在那一段没融透,卡得螺杆转一下卡一下。
上个月有台挤PVC管的机台总出怪味,我们拆了螺杆才发现,螺纹槽的死角里卡了快半斤上次剩的旧料,都烤成炭了,藏在槽缝里不拆根本看不见。
上次那个实习生后来问我,这玩意天天在车间嗡嗡转,一年到头停不了几天,有什么意思。
我切了一截刚挤出来的透明塑料管递给他,还带着余温。
你平时喝奶茶的吸管,家里阳台接水的硬塑料管,甚至你手里的手机壳,原料全是从这台铁疙瘩里一点一点挤出来的。
他捏了捏那截管子,半天没说话。
哦对,最后提醒一句。下次去车间别盯着转动的螺杆看太久。
那玩意转速快。
真卷进去什么东西,连喊救命的时间都没有。
作者|制造
排版|制造
审核|柚子