刚跨进模具车间的门,最先钻进耳朵的不是冲床的哐当震响,是角落那几台设备飘出来的、细细的滋滋声。凉丝丝的乳化液味道裹着点机油味,顺着风飘到你鼻子里。旁边的师傅正拿千分表凑着工件找正,徒弟伸着脖子想往防护罩里面瞅,被师傅伸胳膊挡了一下:别离太近,那丝带电。
别拿”锯金属”的常识套线切割
很多外行第一次凑过来看,总觉得这设备跟老辈人用的钢锯没啥区别——不就是拉着一根细铁丝在金属上蹭嘛。
真不是。
那根来回走的金属丝,直径通常在0.1到0.2毫米,比粗点的头发丝也宽不了多少。它根本不是靠硬压硬磨切开金属的。
你要是凑得足够近(当然得保持安全距离),能看见丝和工件之间永远隔着一层薄薄的、几微米厚的乳化液,俩东西压根碰不到面。所谓的切割,本质上是靠丝和工件之间不断打出的微小电火花,把接触位置的金属一点点蚀成小坑,密密麻麻的小坑连起来,就成了一条整整齐齐的切缝。
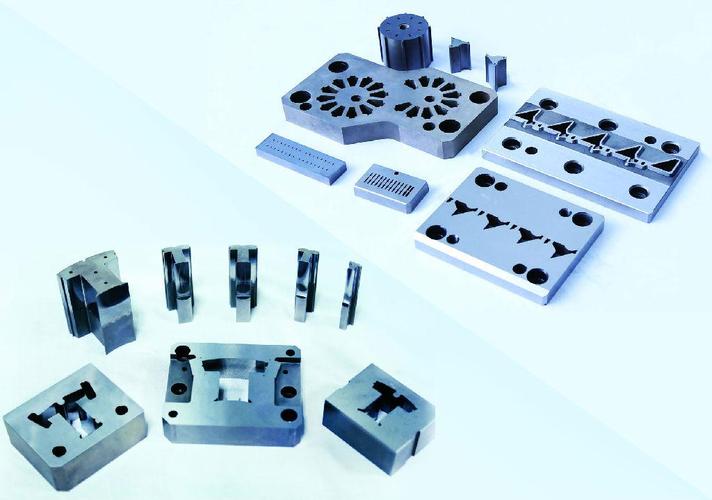
就这原理,哪怕是淬硬到普通合金钻头打都打不动的模具钢,它也能切得动。刚入行的小徒弟总觉得这是啥黑科技,其实就是把电焊时溅出来的烧蚀小火花,精准控制在微米级的范围里,攒起来干活而已。
上次有个徒弟好奇,趁师傅换班的间隙,拿个棉签想去擦丝上沾的浮锈,手刚伸到防护罩边,就被旁边的老操作工一把拽回来——就隔着那层薄薄的水膜,电火花都能麻得你指尖一缩,真把棉签凑上去,直接就能在棉花上烧个小洞。
车间里没人写在操作手册上的细节
教科书上总说线切割精度高、切缝窄,很少有人跟你讲,这精度全靠平时没人在意的小事堆出来的。
就说水箱里的乳化液。刚配比好的乳化液是半透明的浅乳白色,要是你舀一勺出来,看见水浑得像磨豆浆的渣子,上面飘着一层细碎的金属屑沫子,那赶紧换。不然切到一半,那些碎屑堵在喷嘴口,喷到切缝里的液流不顺,放电火花被挡得七零八落,切出来的表面糙得跟粗砂纸似的,严重点的,走个百十米就断丝。
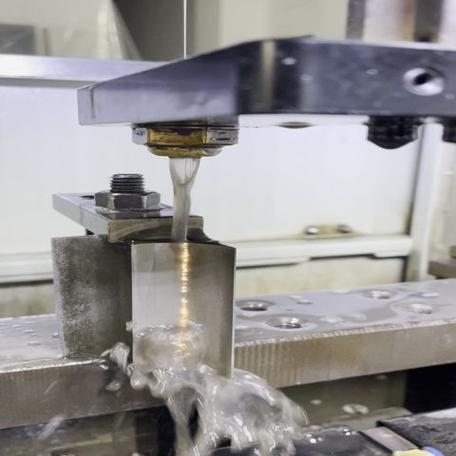
断丝那场面,见过一次就忘不掉。上次那图省事的徒弟,整整三个月没换乳化液,切一块二十公分厚的模具钢,刚走了三分之一的路程,”啪”的一声细响,那根绷得紧紧的钼丝直接崩断,弹在透明防护罩上哒哒地打颤。俩人手忙脚乱穿了二十分钟的丝,刚开机走了半米,又断。
急死人。
为啥?因为那根丝在之前的放电过程里,已经被磨得细得跟棉线似的,本来正常能扛住的张力,现在根本顶不住。切缝的直线度,全靠那点平时没人在意的导轨清洁度——你要是开机前没把导轨上沾的铁屑擦干净,走起来带着细微的晃动感,切出来的缝能歪个两三丝。做模具的人都懂,两三丝的偏差,整块淬硬的料直接报废,那成本够普通工人小半个月的工资。
被吹得神乎其神的精度,其实都是熬出来的
总有人把线切割的精度吹得天花乱坠,说能切出头发丝几十分之一宽的缝。
说实话,那是恒温实验室里的理想状态。车间里天天满负荷跑的设备,能稳定做到一两个丝的加工精度,已经是状态顶好的水平了。
之前有个客户拿着零件图纸找上门,要求切个0.02毫米宽的窄缝,说问了七八家厂都做不了。我们师傅拿图纸翻来覆去看了半小时,跟客户说,这活能接,但得等。得把设备上用了快半年的导轮全换成新的,乳化液重新按比例配好,车间的室温得稳在20度上下,连走丝的速度都调到比平时慢一半。切完了还不能直接量,得等俩小时,让工件的温度跟室温完全持平了再测——刚切完的工件因为放电的余温,摸上去还带着点热,金属热胀冷缩的偏差,就能比要求的精度还大。
太折腾。
但这活也确实只有线切割能干。你想啊,要是普通铣床去切淬硬的钢,铣刀刚碰到表面就打齿,根本下不动;要是你先铣出形状再淬火,整块钢件热胀冷缩,翘得跟炸油条似的,别说精度,连基本的平面度都保证不了。线切割就刚好卡在这个尴尬的节点上:先把钢淬到最硬的状态,再慢悠悠放电切出形状,整个过程没有大的切削力,工件不会变形,切完的表面光滑得能当镜子,直接就能装机用。
现在很多人说3D打印能做复杂异形结构,你去车间转一圈就知道,那些要求高、硬到没法铣的模具零件,大半还是靠线切割在那滋滋地切。3D打印打出来的件,表面糙,内部的残余应力大,用俩月就变形;线切割切出来的件,稳定性够,精度稳,哪怕是最难加工的淬硬钢,也能切得规规矩矩。
下班铃响的时候,师傅把机器的防护罩扣严实,拿棉纱擦了擦手上沾的乳化液。那根细金属丝还在导轮上慢悠悠地转着,设备的声音压得很低,细细的滋滋声混在车间的噪音里,没什么存在感。
作者|制造
排版|制造
审核|安然