上周带刚毕业的小徒弟蹲在数控车床边清料头。
刚把最后一截铝屑扫进铁屑车,班长隔着半个车间喊:“换型!下一批不锈钢法兰,32件,公差卡0.02。”
小徒弟脸瞬间垮了。
昨天刚练熟铝件的进给参数,今天全得推倒重来。
别把“换型”当小事
很多外行对小批量多品种的第一印象,是“灵活”。
说白了就是生产线不僵化,想做啥做啥。
错。
以前那种跑大批量的线,比如做个通用塑料件,一开机就是十万件起步。换一次模可能要八个小时,摊到每件上的换型成本,才几分钱,完全可以忽略。
但小批量多品种的逻辑完全反过来。你一次就做30件活,换型要俩小时——设备停着,人站着,电耗着,连车间的通风系统都在白转。这俩小时的成本,摊到30件上,能把本来就薄的利润啃得精光。
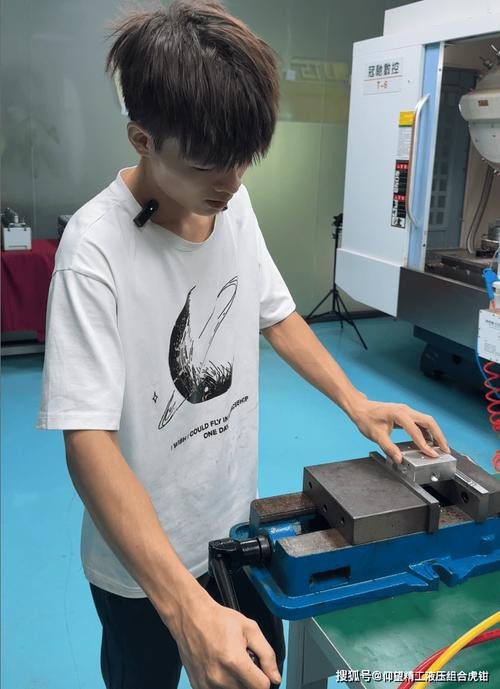
你得把原来几个小时的换型时间,硬压到二十分钟以内。
怎么压?不是靠工人手速快,熬着不休息。
换型效率的核心,从来不是手快,是把“要换的东西”提前从流程里抽出来,放在伸手就能够到的地方。
就像你家里给娃冲夜奶,提前把奶瓶、温好的水、奶粉、消毒巾按顺序在床头柜摆成一排,到点伸手就拿,不用摸黑满屋子找。很多车间换型慢,根本不是工人磨洋工,是换个夹具要跑工具柜找半小时扳手,换个程序要去办公室调U盘,来回跑的时间,比真正换设备的时间长三倍。
最容易踩的坑:拿大批量的逻辑硬套
前年有个新来的生产主管,之前在大型流水线干了十年,上来就拍板,要把所有工序的工装全做成通用款,省得每次换型。
结果呢?
通用工装的定位精度差得离谱,30件不锈钢法兰里有8件超差,直接报废。算下来的损失,比每次做适配的专用工装成本高了三倍。
为啥会这样?
大批量生产的时候,你工装做一次,能用十万次,定位精度稍微差个几丝,摊下来根本不影响。但小批量的时候,你就做30件,工装要是精度不够,这批活全得砸手里。
说实话,这行最忌讳的就是把大厂的经验直接抄。就像你拿给几百人办团建的流程,套到三个朋友的周末聚餐上,完全不对味。
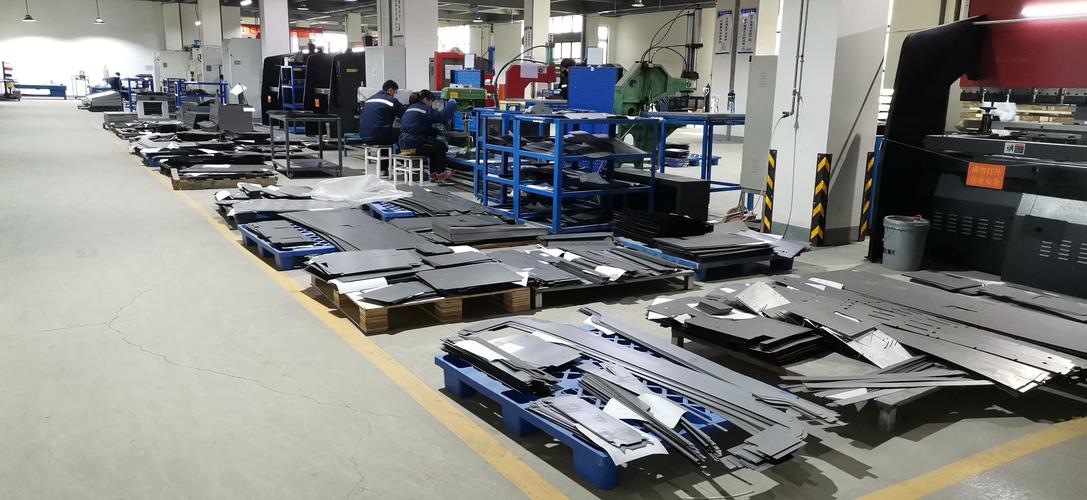
还有个更隐蔽的坑:总觉得小批量多品种就是“什么单都能接”。
你就算换型再快,设备的加工能力是有边界的。比如你的机床最大只能夹直径200mm的料,总不能接个要做300mm圆盘的活,硬卡上去吧?很多车间接活的时候光盯着订单利润高,不管自己的能力边界,最后做的时候三天两头出问题,交期拖了,客户也丢了。
隔壁车间上个月接了一批钛合金的小零件,之前从来没碰过这种材料,切削参数全靠试。换了三次刀片,光试切的废料就攒了快10件,最后算下来,这单根本没赚钱,全给刀片厂打工了。
算明白那笔看不见的账
很多人算小批量的成本,只盯着材料钱、设备开机的时间。
根本不算那些藏在流程缝隙里的成本。
比如编程的时间。你做十万件铝件的时候,编一次程序能用半年,摊到每件上的编程成本几乎为零。但你做30件钛合金零件,程序得单独编,还要试切调整,这部分时间至少要两三个小时。这钱不算清楚,最后铁定亏。
还有刀具的损耗。不同材质的材料,对刀具的磨损天差地别。铝件随便用普通硬质合金刀就行,不锈钢要上涂层刀,钛合金得用更贵的金刚石刀。要是还按大批量的刀具寿命去算成本,最后超支是必然的。
很多人把小批量多品种吹成未来的趋势,什么定制化、个性化,听着特别浪漫。
但真在车间待久了就知道,这根本不是啥飘在天上的概念,是实打实的、每天抠细节的苦活。
你得记得上一次做不锈钢件的时候,进给速度调在多少不会出现振刀纹;你得知道换型的时候,哪个螺丝是固定夹具的,别拆错了白费十分钟;你得算清楚,这批30件的活,换型花的时间摊到每件上是多少,报的价格能不能覆盖所有成本。
昨天小徒弟换型的时候,提前把要换的扳手、夹具、新刀片全摆在旁边的小推车上,整个换型花了17分钟,比之前快了一倍。他擦了擦手上的切削液,刚想邀功,我指着机床面板上的下一批生产单告诉他,别高兴太早。
下一批是铜件。
参数又得重新调。
作者|制造
排版|制造
审核|安然