上周三跟新来的校招小孩下车间,刚走到三号车床区,就听见班组长叉着腰骂。
上个月的电费单摊在操作台上,红笔圈的数字刺得人眼睛疼。
小孩凑过去看,小声问,咱们这不是换了新的伺服电机吗,怎么电还涨了?
别拿总用电量当唯一标尺
很多人刚管车间设备的时候,第一反应是逮着所有空转的设备就关,觉得这就是降能耗。
错。
能耗强度算的从来不是你总共用了多少电,是你每产出一件合格的零件,摊了多少电进去。
之前碰过一个做轴类零件的车间,为了压当月的总电费,把热处理炉的预热时间压得特别短。结果炉温没爬够,工件进炉之后要多烧二十分钟才能到淬火温度,总电表的数看着没多涨多少,每公斤合格工件摊的电耗反而涨了三成。
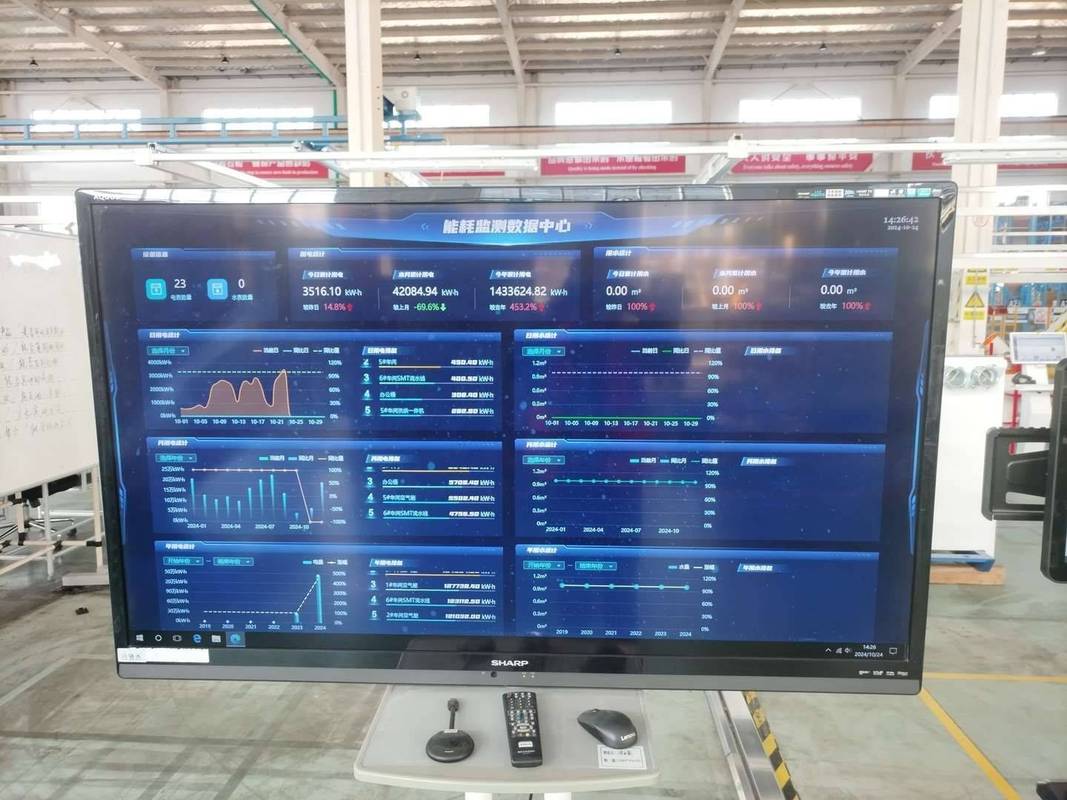
我当时去做诊断,盯着监测屏看了十分钟,就跟他们主任说,你这不是省,是变相亏。他一开始还不服,说电表数摆在那,怎么能是亏?我给他算,之前预热够的时候,每炉装料之后烧四十分钟就能出一炉合格件,现在预热不够,要烧六十分钟,同样一炉料,多出来的二十分钟烧的煤气、电,全算在每件零件的成本里,这部分摊下来的数,就是能耗强度要抠的核心——跟你总花了多少钱没关系,跟你每干成一件活,摊了多少隐形成本有关系。
藏在工序缝隙里的无效电耗
很多人觉得电耗的大头是切削时候的电机负载,其实真不是。
我之前带着测过一台普通数控车床的功率,切削的时候主轴满负载转,功率确实高,但是换刀、等程序、等测量员拿卡尺卡尺寸的那些空挡,主轴就那么慢悠悠转着,功率差不多是切削时的三分之一。
这点数看着不起眼。
一条线二十台车床,每天换刀、等料、等测量的时间加起来有两个多小时,摊下来每根轴的加工成本能涨出去一毛多——别嫌一毛少,一个月做几十万根,那就是大几万的利润蒸发了。
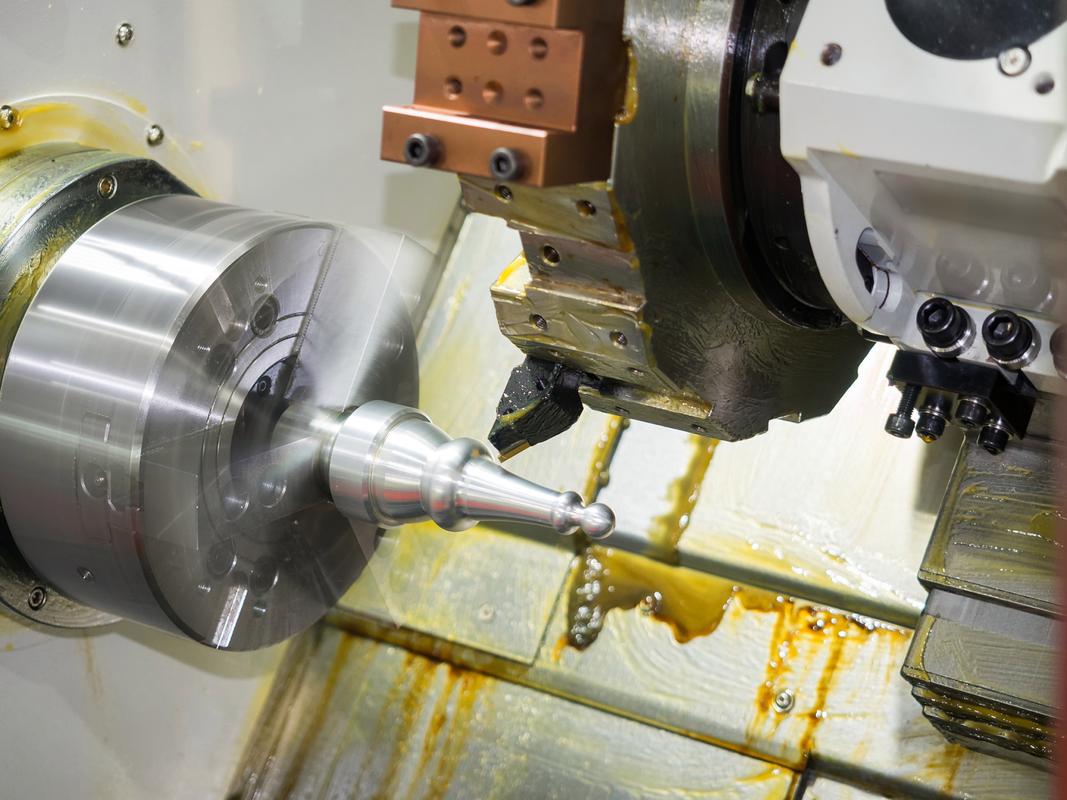
上次带那个校招小孩测这个数,他一开始还觉得我太抠,这点电也值得蹲那记半小时?等计算器按出来那个总数,嘴张得能塞进去个150的游标卡尺。
他说原来之前每次他换完刀,忘了把主轴调到停止位置,就那么让它空转着找夹具,半小时下来,半块工件的电就白飘走了。
对,就是这样。那些没切到金属的空转、没产生合格价值的待机,全是算在能耗强度里的无效成本。
别为了降数搞出更贵的浪费
最离谱的是我见过不少办公室出来的管理岗,为了把报表上的能耗强度数字压得好看,上来就瞎改工艺参数。
比如把切削速度调慢,进给量压小,觉得这样电机负载低,电表转得慢,能耗强度就下来了。
结果呢?
加工一件的时间从三分钟变成五分钟,机床的利用率掉了,摊到每件上的固定电耗——就是那些不管你切不切削都在耗的电,比如液压站、冷却泵、控制系统的待机电——反而上去了。更坑的是,参数调慢了之后,表面粗糙度容易不达标,一批件下来十件里有两件要返工,那这两件用的电全是纯亏,能耗强度不降反升。
我还见过更扯的。
有人为了降能耗强度,把车间的通道照明都关了一半,工人摸黑找夹具,找半天的时间里,所有设备都在空转等,算下来亏的电比省的照明钱多十倍都不止。
上周三那个被班组长骂的小孩,这两天天天揣个小本子跟着我测数,昨天突然拽我袖子,说他发现三号车床的冷却泵每次换刀的时候都在转,完全没必要。
我蹲下来摸了摸泵壳,确实,烫得很,但是刀都拆下来了,冷却液喷得满机床都是。
哪有那么多高深的道理。
所谓的能耗强度,说白了就是你每干成一件靠谱的活,花了多少电的冤枉钱。
没必要把它算成一个飘在报表上的复杂指标,蹲在车间里多摸两个小时的设备,多听两听空转的电机声,比坐在办公室里算十遍模型都管用。
作者|制造
排版|制造
审核|白杨