上周带刚毕业的小徒弟逛车间,刚走到三号磨床边上,他“哐当”一脚踢到半埋在铁屑里的铁块,疼得蹲在地上嘶嘶抽冷气。
真疼。
我弯腰把那铁块捡起来,擦了擦表面的切削液——好家伙,是用了快十年的平口钳底座,磨得边角都发圆了。他抬头问我,这破铁块留着干嘛,占地方还容易绊人。
别把通用化当“凑合用”
很多人对通用化的第一印象,就是拿个差不多的东西凑数,不算正经设计。尤其看着车间角落那堆没个正形的铁块、垫块、压板,总觉得是老工人图省事攒的破烂。
真不是。
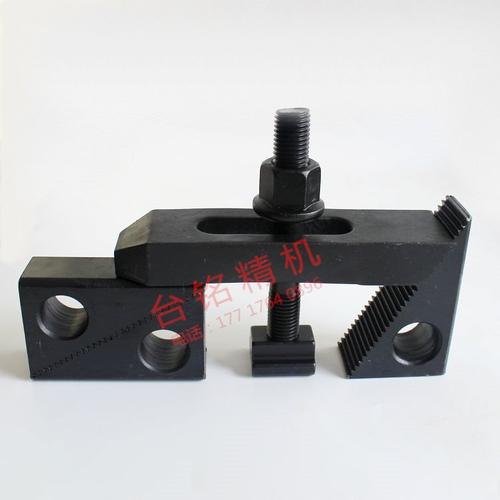
早年间车间接急单,3天要出200个异形小座。按老规矩,每换一种产品就得铣一套专属夹具,光加工夹具块就要4天,根本赶不上交期。当时老班长就从这堆铁块里翻了几个不同厚度的垫铁、带螺纹孔的定位块、可滑动的压板,拼吧拼吧,两个小时就把夹具搭起来了,当天就开干。
通用化的核心从来不是“降低标准凑合用”,而是把“每次从零开始做专属件”的成本,压到最低。那些看起来破破烂烂的铁块,每一块都是算过尺寸、试过精度的,拼起来的定位误差,跟专门做的新夹具差不了多少。
通用化不是越“万能”越好
说实话,我刚进厂的时候也对通用化有误解,觉得越万能的东西越厉害,最好一个夹具能夹所有尺寸的零件,一个卡盘能装所有规格的轴,省得换。直到被现实捶了好几次。
之前有人给钻床配了个能夹M2到M20所有钻头的夹头,听起来是不是超厉害?结果夹M2的细钻头的时候,稍微一用力就偏,钻出来的孔歪到能差半毫米,根本没法用。那钻头细得跟牙签似的,稍微偏一点就断,断了还得从工件里抠出来,折腾一上午都做不出两个合格件。
不过话说回来,也不能怪大家有这个误区,毕竟书上写的通用化,都是说“一套设备适配多种产品”,听起来就像越万能越牛,根本没人提边界在哪。
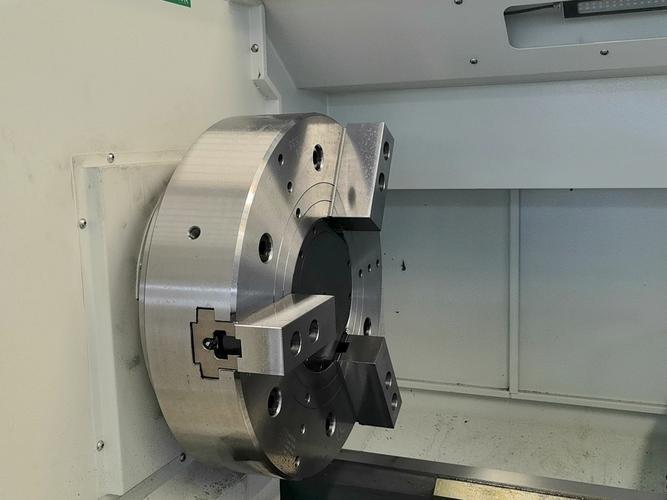
真正好用的通用化,是卡准你产线上80%的常见零件尺寸,剩下20%的特殊件,再单独做专属夹具就行。你要是天天做直径100mm以内的轴类零件,硬上个能夹500mm直径的卡盘,不仅买着贵,夹小零件的时候找中心就得花半小时,纯属给自己找不痛快。
被忽略的“隐性成本”
很多车间的通用化推不动,说白了就是账算错了。
之前有个同行来交流,说他们车间的通用化做不起来,算下来买一套通用夹具要花几千块,做个专属夹具才几百,太不划算。我给他算了笔账:他那条产线每个月换4次产品,每次换产要停3天,光停线的损失——工人的工时照付、机床的折旧照算、客户因为交货慢打过来的投诉电话——够买两套顶级的通用夹具了。他听完愣了半天,说从来没把这些停线的时间算进成本里。
还有更现实的:之前有个专属夹具的定位块断了,要找供应商重新加工,等了一周,产线就停了一周。要是换通用的定位块,仓库里就有备的,拿过来装上十分钟就搞定,连校准的时间都省了。
小徒弟听完我讲这些,蹲在地上把那堆铁块挨个摆整齐,说原来这堆看起来破破烂烂的东西,比他之前在书上看的那些高大上的概念还实在。
我拍了拍他的肩膀,没说话。车间里的切削液味道飘过来,机床的主轴嗡嗡转着,那些半旧的铁块在角落堆着,没什么光鲜的样子,但每次产线要赶急单的时候,大家第一个想到的就是去那堆铁块里翻能用的零件。
作者|制造
排版|制造
审核|白杨