上周三下午,我带着刚毕业的小徒弟站在加工中心旁边。
主轴转得嗡嗡响,滚烫的铁屑顺着排屑槽哗哗往外滚,沾在鞋帮上烫得我往后缩了半步。小徒弟凑过来戳了戳旁边台面上的电脑屏幕——屏幕上亮着密密麻麻的刀路线——问,之前学的CAD是画零件图的,那这上面跑的CAM,是不是就是把画好的图转成机床能读的格式?
我当时就拍了他后脑勺一下。
别拿CAM当CAD的“翻译器”
太多人对CAM的误解,就停在这个层面。觉得它就是个带格式转换功能的高级画图软件,把三维模型导进去,点一下生成代码,丢给机床就能跑。
哪有这么简单。
上次车间新来的编程员,照着图纸把刀路排得整整齐齐,软件检查完说“无过切风险”,直接把程序拷进U盘插到机床上。结果一开机,刀直接怼在毛坯上,撞得主轴都晃了半圈。那声闷响,整层楼都听得见。
为啥?他根本没考虑手里的毛坯是自由锻出来的,单边余量差了快2毫米,CAM里设的是精铣的吃刀量,一上来就按软件给的最优路径扎进去,不撞才怪。
CAM从诞生开始,就不是给图纸做翻译的工具,是给机床、刀具、毛坯这三者牵线的协调者。你在软件里点的每一下,都要对应着车间里实打实的零件、刀具和机器,不是对着屏幕空想。
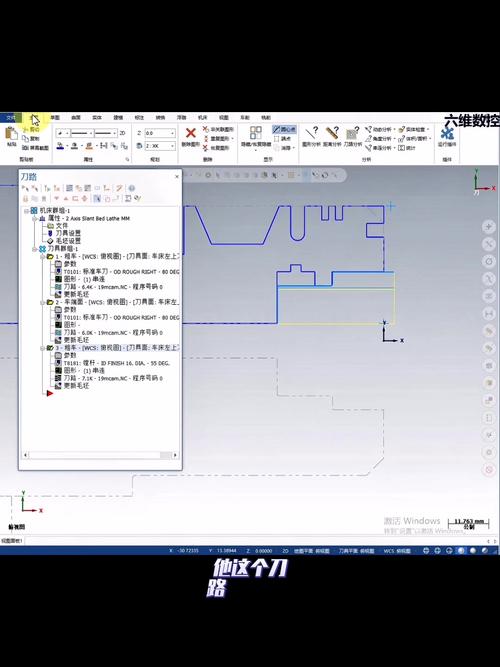
你真在车间待上三个月就知道,CAM里敲的每一个参数,都得沾着油泥味。比如选一把标称直径10毫米的立铣刀,别光在软件里输个固定值就完事。你得知道这把刀上次在磨刀机上磨完,实际刀尖半径比标称值小了0.12毫米——毕竟车间的磨刀机不是实验室的精密设备,磨完多少有点误差。你要是在CAM里按标称值设参数,最后铣出来的槽宽,肯定差个0.2毫米,到时候装配件卡不进去,你就得蹲在机床边一点点修。我上次就因为忘了把这个误差输进去,跟那个差0.2毫米的槽耗了俩小时,手上沾的切削液洗了三天都留着点味道,现在想起来都烦。
刀路飘不飘,全看CAM有没有“接得住地气”
现在网上铺天盖地的CAM教程,教的都是怎么选最短路径,怎么算最少加工时间,说得天花乱坠。
但是你到车间里转一圈就会发现,那些老编程员写的CAM程序,根本不是软件算出来的最短路径。
为啥?路径短是短,但是主轴抬来抬去,每次进刀都扎在同一个位置,刀具磨损快一半,算下来换刀的时间比走路径的时间还长,这算哪门子最优?
真正能在车间里用的CAM刀路,从来不是软件算出来的“理论最优”,是把机床的刚性、刀具的寿命、切削液的喷射角度全揉进去之后的“现场最优”。之前我们加工一个薄壁铝合金件,软件默认生成的刀路是垂直下刀,走一圈下来,零件直接被切削力顶得颤了0.3毫米,表面出来全是密密麻麻的振纹,连粗糙度要求的边都碰不到。后来我们在CAM里把进刀角度改成斜向螺旋下刀,每一层的吃刀深度压到原来的三分之一,走出来的零件摸上去滑溜溜的,连指甲划上去都不带留印的。
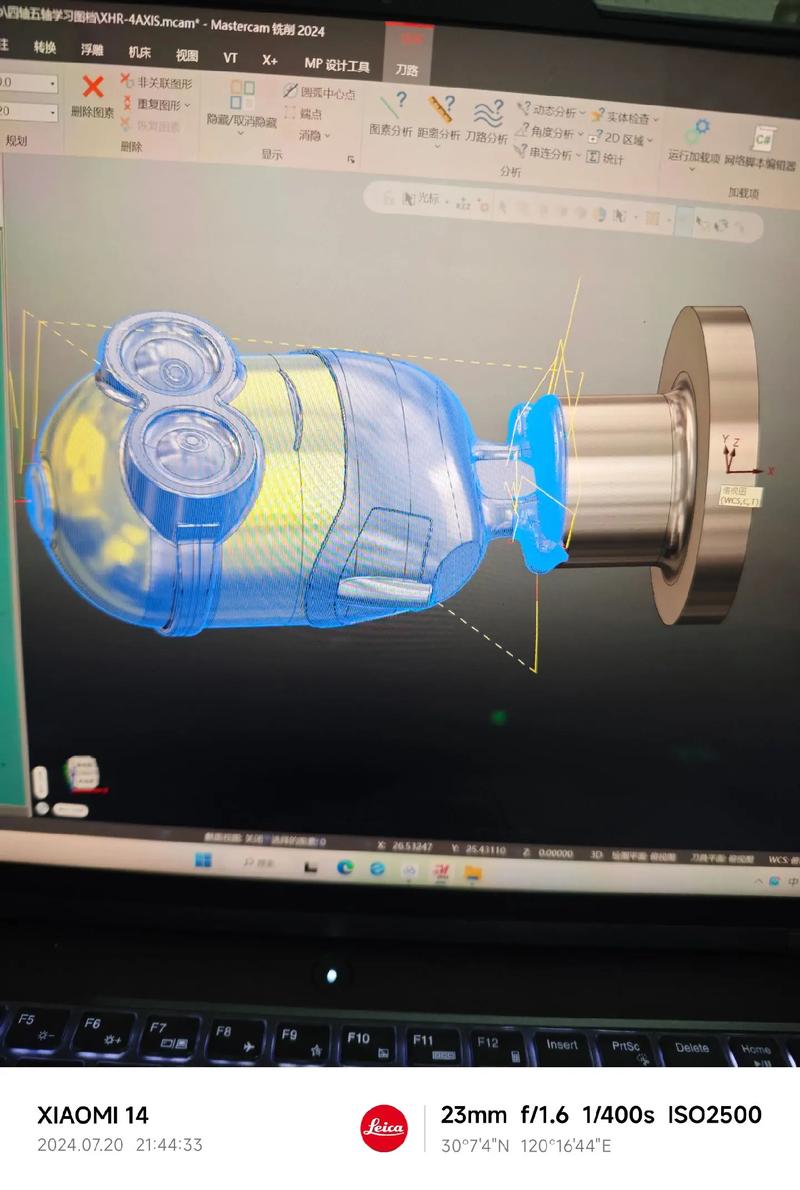
你说软件算不出来这个螺旋进刀的参数?当然能。但为啥之前没人想到?因为没蹲在机床边听过薄壁件被切削力震得嗡嗡响的声音,没摸过那些带着振纹的零件表面,光对着软件里的三维模型,是想不到要把吃刀量压到这么小的。
那些CAM里藏着的“隐形坑”
很多新手写CAM程序,总觉得软件提示没问题,就万事大吉。
错。
不同的机床,系统反应速度不一样,丝杆的间隙不一样,主轴的刚性也不一样。同样一段代码,在刚买回来的新机床上跑,转速给3000转稳得很,放到用了十年的老机床上跑,丝杆磨得有间隙,走快了就会过切。你要是在CAM里不提前加个减速的过渡段,最后铣出来的边角,要么圆乎乎的,要么多切了一块,报废了就是小几万的料。
还有个更隐蔽的坑:退刀高度。别光想着把刀抬到离工件表面50毫米的安全高度就完事,你得看看工件上有没有凸起来的加强筋,有没有之前装夹用的压板。上次有个小伙子,CAM里设的安全高度刚好比压板的高度高2毫米,刀退的时候直接把压板削掉了半块,飞出去的零件砸在防护玻璃上,裂了个蜘蛛网似的纹,现在那玻璃换下来花了八千多。他现在每次写CAM程序,都要盯着装夹图看三遍,生怕再出这种岔子。
说实话,现在好多人说CAM是工业软件的核心,是智能制造的关键环节,这话没毛病。但我在车间待了快二十年,觉得CAM最金贵的地方,从来不是那些复杂的算法。
是你知道哪个参数改了之后,机床不会抖。
是你知道哪个刀路走出来,刀具能多撑两个小时。
是你知道哪个位置留的余量,刚好够磨掉最后那点振纹。
别把它供在办公室的电脑里。
别对着教程生搬硬套。
你蹲到机床边,摸过发烫的主轴,接过带着余温的铁屑,你写的CAM程序,才是真的能用的东西。
作者|制造
排版|制造
审核|小准