刚摘下来的劳保手套还沾着半干的切削液,指缝里卡着点铜屑。上周带刚进厂的小孩逛车间,他盯着转角那台亮着冷光的机床看了足足二十分钟,拽着我袖子问,这是不是别人说的能顶五台普通机床的“变形金刚”?
那些被跑断腿的旧流程,到底卡在哪?
搁以前,我们车间根本不存在这种“变形金刚”。要做个带径向孔、斜槽和螺纹的细长轴,流程简单到离谱:先把毛坯夹在普通车床上,车完外圆,卸下,搬到隔壁铣床铣键槽;校表半小时,铣完再搬到钻床,打中心孔和径向孔;再挪到攻丝机套螺纹;最后扛到磨床,把配合面磨到要求的粗糙度。
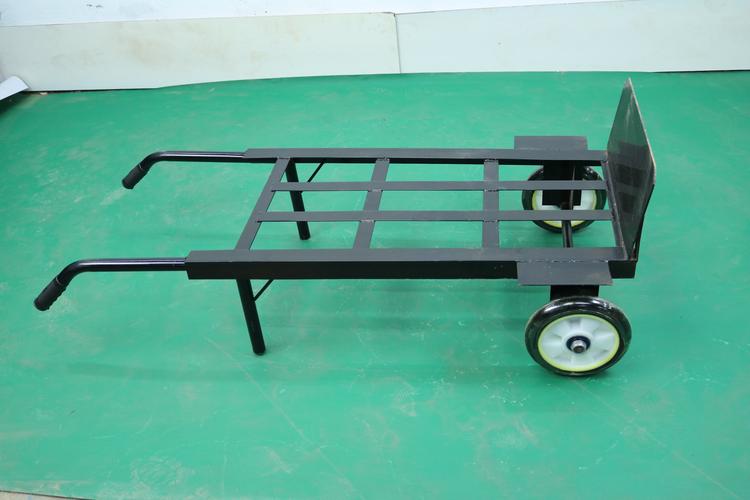
说真的,那时候车间最忙的不是操作工,是推平板车转工序的师傅。一天下来微信步数能稳坐厂区排行榜第一。
怕的还不是累。
是每次重新装夹找正的误差。每转一道工序,零件的定位基准就要被重新蹭一次,铁屑夹在卡盘里,磕碰掉个小毛刺,之前校了半小时的精度直接作废。几道工序走下来,累积的公差有时候能差出0.02毫米——对精密配合的零件来说,这就是直接丢进废品筐的命。我们以前统计过,光零件转运和重新找正的时间,就能占整个生产周期的六成。
所谓复合,真不是把几台机器焊一块那么简单
很多人对复合加工的误解特别深。觉得不就是把车床、铣床、钻床的主轴拼一块,凑个大铁疙瘩?
真不是。
核心逻辑就一句话:一次装夹,完成从粗加工到精加工的全流程工序。
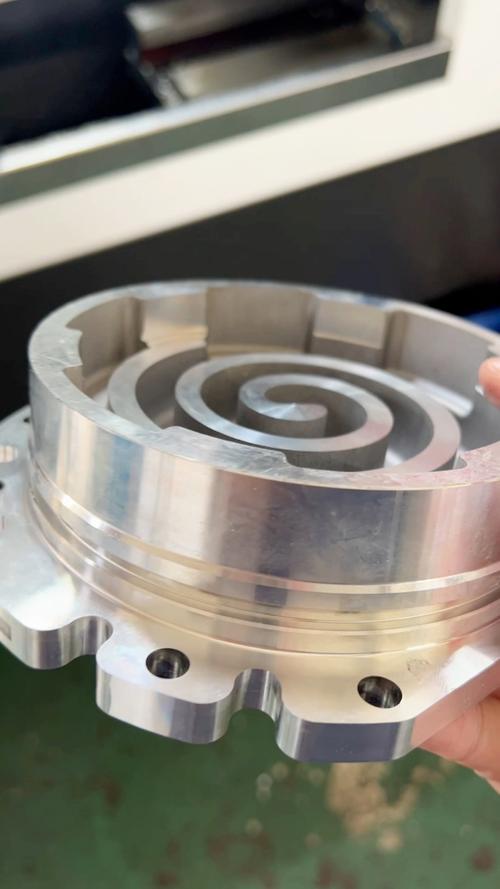
你把毛坯往卡盘上一夹,按启动键,剩下的事机床自己来。刀塔转位换刀,先低速粗车外圆,再换精车刀把外圆车到尺寸;动力头带着立铣刀伸出来,顺着轴向铣出斜槽;再换个硬质合金钻头,打径向的通孔;换丝锥攻完螺纹,最后磨头伸出来,把配合面抛到镜面一样的粗糙度。整个过程零件连卡盘都没出,根本不存在重新找正的误差。
别听外面的销售把这东西吹得脱离地面,最实在的好处真不是什么“技术革新”,就是你不用在车间里顶着切削液的味儿来回跑了。零件从卡盘上卸下来的时候,就是能直接送到装配线的合格件。我们之前做那批细长轴,以前走完全部工序要45分钟,现在在这台机床上,17分钟就能做完一件,精度还比以前稳定得多。
不是所有车间都适合上这台“贵家伙”
别听人说复合加工是行业趋势,就脑子一热砸钱买设备。
坑真的多。
比如你天天批量做简单的平垫片,就是个圆片打俩孔,你花大价钱上车铣复合,纯纯是杀鸡用牛刀。算下来单件的设备折旧成本,能比用普通钻床高出去两倍多,图啥?
还有,这设备对人的要求真不低。不是以前那种只会按启动键、换个刀具就完事的师傅能hold住的。你得会排多工序的加工路径,得懂不同刀具在不同材料上的切削参数,换刀顺序排错了,轻则撞刀,重则刀塔卡死,修一次的钱够请车间的师傅们吃好几顿火锅。
我见过太多老板,逛完展会被销售一忽悠,几百万的设备拉回车间,结果编程岗招不到合适的人,最后机床天天只干最基础的车削活,算下来三年都赚不回设备钱,太亏了。
我们车间那台设备刚上的时候,老操作工都嫌麻烦。以前干习惯了在几台机床之间来回转,现在要盯着屏幕调程序,换刀路径改来改去,头都大。磨合了快三个月才摸透脾气,现在没人愿意回去干以前的老流程——毕竟站在机床边等成品出来,比推着手推车满车间跑,舒服太多了。
上周那个刚进厂的小孩,现在已经能独立调简单的加工程序了。昨天他擦机床的时候跟我说,原来以前课本里写的“提升加工效率”,根本不是什么要背的考试知识点。
是真的能让你每天早半小时下班,不用在过道里躲着转运车跑的实在事。
作者|制造
排版|制造
审核|柚子