上周扎进三号厂房,刚走到循环水站拐角,就撞见班组的小周蹲在离心泵旁边,把一字螺丝刀的木柄抵在耳朵上,另一头贴在电机外壳上,眉头皱得能夹碎个螺丝。
我站旁边看了半分钟,没忍住笑出了声。
这姿势我太熟了。刚进车间那会,我师傅就是这么带我的——机器转着声音不对,就靠螺丝刀听,靠手掌摸温度,靠晃地脚螺栓判断紧不紧。说起来都是几十年攒下的经验,可真遇到事的时候,这些经验真的靠谱吗?
那些靠“摸、听、凑”的老经验,真的靠得住吗?
说真的,我刚入行那会是真信。
直到那年主流水线的传动电机出了问题。值班的师傅听见运转声发闷,凑上去听了两分钟,说轴承有点缺油,扛到白班再处理就行。结果凌晨三点联轴器直接松脱,飞出去的金属块把旁边的安全护栏砸得凹进去半块,整条线停了整整六个小时,光产能损失就够买小半套检测设备。
现在想起来后背还冒凉气。
很多人觉得,设备晃了、响了,等自己能感知到的时候再处理就行。可实际的故障发展根本不给你留反应时间:轴承滚道上磨出个针尖大的凹坑,齿轮啮合的齿面磨掉薄薄一层,转子因为沾了积灰偏了几丝——这些细微的变化产生的振动,人耳根本捕捉不到,等你能听见明显的异音、能摸到明显的震动的时候,故障已经发展到要停机拆修的地步,连补救的余地都没有。
振动分析仪到底在“听”什么?
别被那些复杂的专业名词唬住。
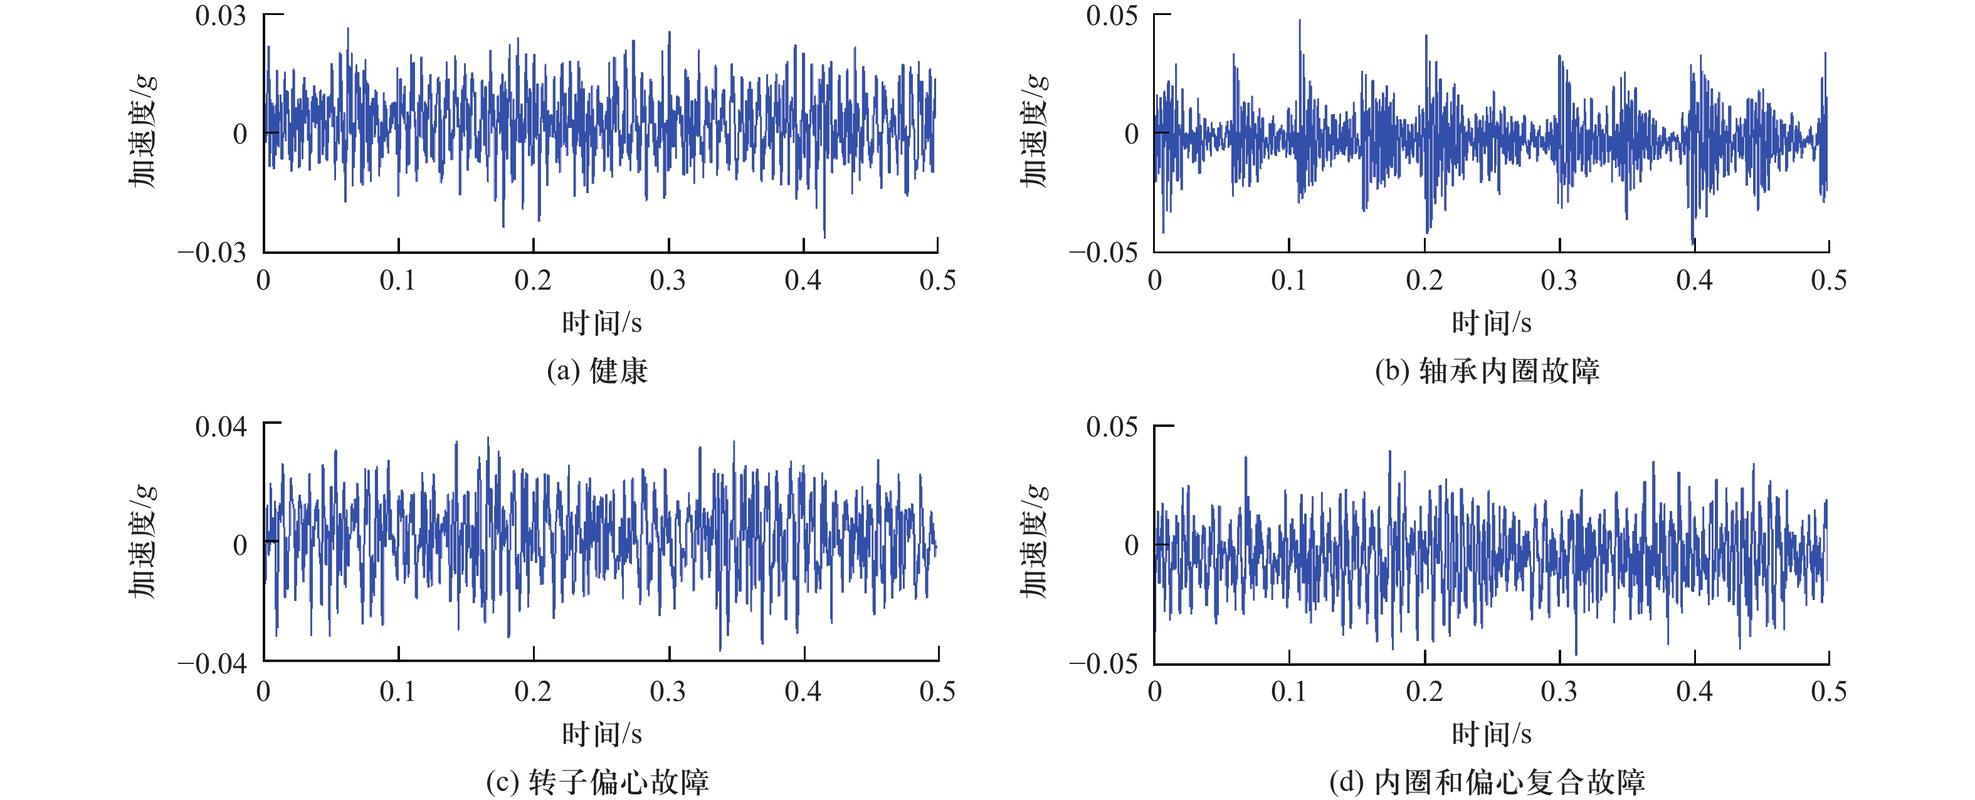
你就把它想成给运转的机器做心电图的大夫。人去听设备,只能捕捉到“轰隆隆”的整体噪音,根本分不清这里面哪段声音是正常转动的,哪段是零件出问题的异动。但振动分析仪不一样,它把这些混在一起的振动信号拆成一段一段的,每一段对应一个零件的固有振动频率——就像你能从一堆人的说话声里,精准认出你家熟人的声音一样。
它最核心的价值,从来不是等设备坏了之后当“侦探”找故障,而是在故障刚冒头、还没影响生产的时候,就把隐患揪出来。
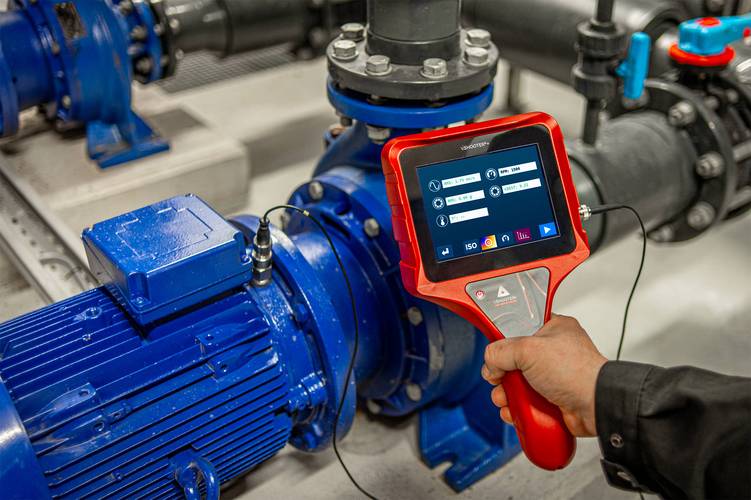
上个月我们给车间的十几台离心泵做季度检测,仪器刚贴到第三台泵的轴承座上,屏幕上的频谱图就跳出个尖峰——幅值比同型号设备的正常数值高了三倍。当时班组的人还说,这泵跑着好好的,声音也没不对,哪有什么问题?拆下来开盖一看,轴承的保持架已经裂了个两毫米的小缝,再跑个一周半载,就得抱死卡死,到时候整条循环水停了,所有冷却设备都得歇菜。
省大事了。
别把它当昂贵的摆设,很多人用错了
我见过太多车间,花大价钱把设备买回来,直接扔在工具柜最上层落灰。
要么觉得这仪器太金贵,舍不得往车间里带,夏天四十度的高温,车间里的金属设备外壳烫得能煎鸡蛋,怕把仪器晒坏;要么觉得老经验够用,买它就是凑数应付检查。还有更离谱的,有人用的时候随便把传感器往设备上一贴,测个总振值就完事,根本不管测点是不是和上次的位置对得上——就像你测血压,今天绑胳膊肘,明天绑手腕,测出来的数值根本没有对比意义,就算数值超了,也不知道是真的出问题了,还是测点歪了。
说个我自己闹过的笑话。刚接触这仪器那会,夏天车间温度太高,我拿传感器贴在电机外壳上,手没拿稳,胳膊碰了下传感器,当时测出来的振动幅值高得吓人,我以为轴承要碎了,急急忙忙喊人准备拆设备,结果重新测了一遍,数值直接回到正常区间——合着刚才的尖峰,是我自己胳膊碰出来的。
现在我们车间的班组,已经没人蹲在地上拿螺丝刀抵着耳朵听了。每次按固定的测点测完,把数据存在设备的专属档案里,哪台设备的振动趋势在往上走,提前安排在计划检修期处理就行,再也不用半夜被电话叫起来抢修,也不用因为突发停机慌慌张张拆设备。
上次小周跟我说,现在拿这仪器测完,心里踏实多了。
作者|制造
排版|制造
审核|见微