我笑,没直接答。你见过以前加工零件的样子不?
来回挪零件的老麻烦
早十年进车间,干加工的师傅谁不是天天搬零件。车完外圆,卸下来,推个小车拉去铣床,找正,夹紧,铣完平面再拉去钻床,再找正,再夹紧。一趟下来大半天,真正切削的时间没多少。真的累。碰上几十公斤的钢件,两三个人抬,稍不注意就蹭破手,碰坏了已经加工好的面,直接报废。
更坑的是误差。每次装夹都不可能百分百跟上次一模一样,偏个三五丝太正常,要求高点的零件,偏个两丝就废了。我刚学徒那会,半年废了三个零件,吓得半个月不敢拿全额工资。
复合加工的核心,就是零件不挪窝
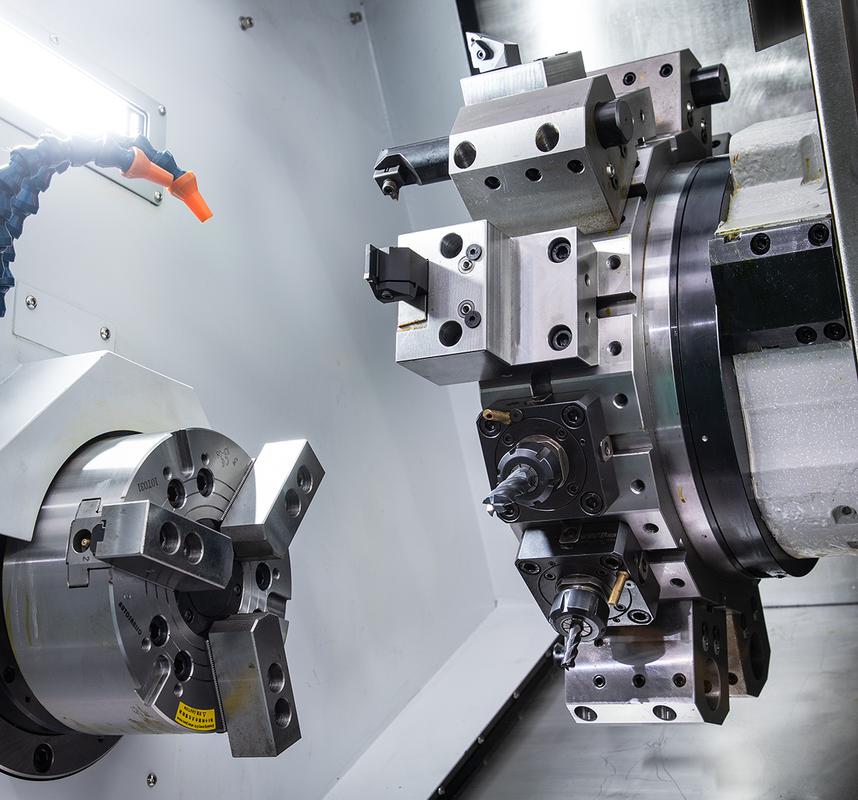
说白了,复合加工不是什么玄乎的黑科技,就是把原来分散在好几台机器上的工序,整合到一台机器上,最关键的,就是一次装夹,零件上去了就不用下来,直到所有工序做完。很多人以为就是把几台机器拼一块凑个大的,不对,那叫拼积木,不是真的复合。核心是解决了装夹误差和转运浪费的问题啊。
就拿常见的带斜孔的轴套说吧。原来怎么做?先上车床车外圆,钻内孔,卸下来,拉到铣床铣键槽,再拉到摇臂钻,调好角度钻斜孔。三回装夹,三回找正,运气不好出了误差,前功尽弃。
放复合机上怎么干?一次夹牢,车完换铣刀,键槽铣完,主轴直接转个角度,斜孔直接钻出来。全程零件没动过,误差哪里来?
说出来你不信,原来干一个要大半天,现在十几分钟搞定,精度还翻了倍。
复合加工不是谁用都香
为什么?很多厂做的是大批量简单零件,比如就是车个标准螺杆,一道工序完事,你用复合加工,换刀的时间都比加工时间长,加工成本比分开干高三四倍,这不傻吗。
还有,复合加工对操机师傅要求高啊。原来你只会开车床,干好自己那一亩三分地就行,开复合机你得懂车、懂铣、懂钻、还得会编多工序的程序,眼神不好反应慢的都干不了。很多小厂找不到合适的师傅,机器再好也白搭。
不过话说回来,要是你做的是小批量复杂零件,精度要求还高,那复合加工真的是救星。上次我们做一个模具镶件,上面有四个不同角度的斜孔,还有不规则曲面,原来分三个工位干,做出来第一个就废了,装夹误差偏了快十个丝,扔了不少钱的料。后来放复合机上一次干成,误差不到两个丝,省了多少事。
现在车间里越来越多这种不挪窝的大铁疙瘩了,毕竟干加工这么多年,谁不想少搬点零件,少出点废品,多拿点工资对吧。
作者|制造
排版|制造
审核|满满