2026-09-19 09:54:57 分类:正文
昨天带新来的实习生逛精加工车间,走到角落那台机床边,他突然停住问,师傅,这机床转着怎么没多大声音啊?我伸手递给他刚加工完的两块陶瓷片,你摸摸看。
摸过才知道,差别在哪
一块是普通金刚石刀具磨出来的,一块是超声做的。实习生捏着两块片蹭了蹭手指,立马抬头说,这块怎么这么滑?另一块边缘划手。
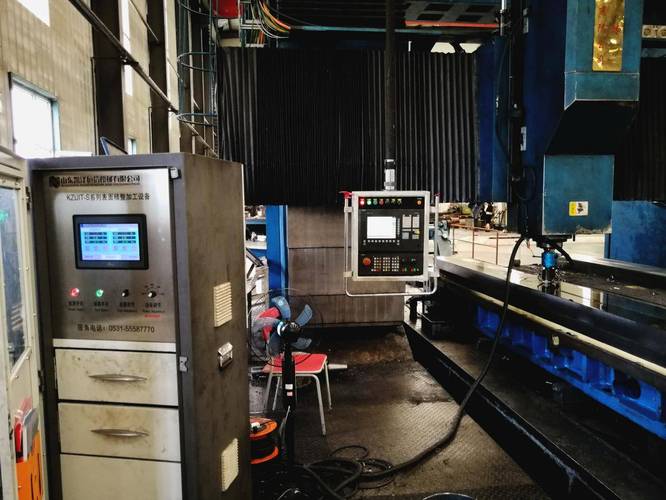 车间数控超声振动加工机床现场图
没错。很多人对这工艺的第一误解就是,不就是给刀具加个振动吗?能有多大区别?我刚入行的时候也这么想,直到跟着师傅拆过一次带超声的主轴才明白,哪里是加个振子晃一晃这么简单。
它是把几万赫兹的高频振动,精准叠在刀具的切削方向上。原来刀具是一直硬顶着材料磨,现在呢,刀具一秒钟要离开、接触材料几万次。切屑刚出来就被振飞,根本不会粘在刃口上烧刀,也不会硬挤着把材料挤崩边。
摸上去,不划手。就是这么简单的区别,背后是好大的门道。
为什么硬骨头非得它啃
现在新材料越来越多,什么氮化硅陶瓷、碳化硅、蓝宝石,硬得吓人,脆得也吓人。你拿普通刀切,要么直接把零件崩裂,要么没切几片刀就废了,成本堆得吓死人。
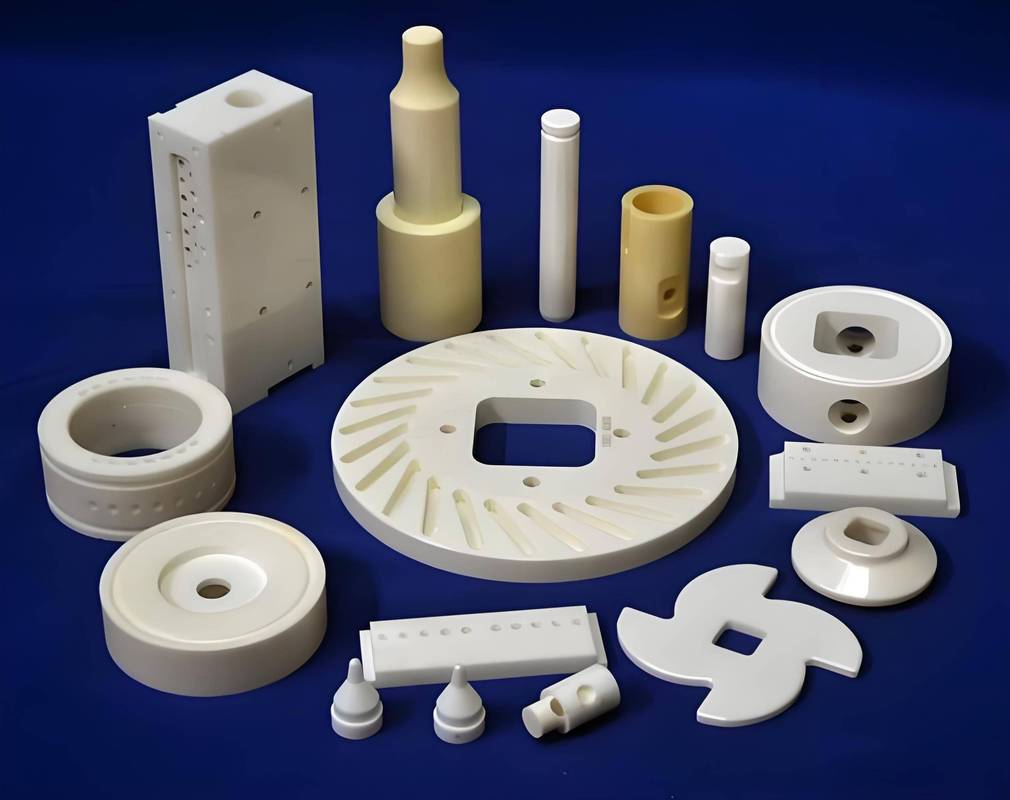 超声振动加工陶瓷零件断面对比图
打个比方你就懂了,你切一块刚从冰箱拿出来的冻肉,普通切法是拿刀硬压,要么把肉压碎,切面坑坑洼洼,要么刀就卷刃。要是你拿刀一直轻轻小幅度振动着切呢?不用费多大劲,切出来的面整整齐齐,连肉渣都少。
超声振动加工就是这个道理。高频小冲击代替硬挤硬磨,对硬脆材料的破坏力小太多,加工出来的面精度高,还没什么残余应力。我之前见过做光学镜片基片的厂,原来用普通研磨,十片得废三片,换了超声之后,废品率直接降到零点几,算下来一年省出好几台机床钱。
说实话,这工艺真的解决了太多原来解决不了的问题。很多看起来根本切不了的复杂形状,用它就能做出来。
不过话说回来,它也不是万能的。切普通的铝、铜、钢,普通加工就够顺手,犯不上用它,成本摆在这里。杀鸡不用牛刀,对吧。
新手最容易踩的坑
 新手最容易踩的坑
我见过不少小厂,觉得不就是加个振动吗?自己买个振子装在普通机床上,就想开工。结果呢,加工出来的零件尺寸飘得没边,振得整个机床都抖,没几天轴承就坏了,反而亏了钱。
这里头最关键的就是共振点匹配,整个系统的振动频率得卡得刚刚好,差个几千赫兹,效果就天差地别。振子装的位置不对,方向不对,振动传不到刀头,全耗在主轴上,那不就是瞎折腾吗。
还有就是振幅控制,切不同材料,不同厚度,振幅得调,不是一个振幅用到黑。我刚学的时候,调振幅调了整整一个星期,才摸出来不同材料的脾气,现在新手有数控系统帮着调,已经舒服太多了。
很多人觉得机械加工都是糙活,哪知道就这么一个加工方法,精微到头发丝几千分之一的误差都要卡。你平时用的手机屏幕倒角,新能源车上的陶瓷传感器,甚至医院用的种植牙基台,很多都是超声振动加工做出来的。
下次你摸手机屏幕那丝滑的边缘,不妨多想想,这背后藏着多少车间里磨出来的经验。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的隐形手术刀:聊聊超声振动加工
文章链接:https://www.lfdjt.com/p/zhizao/a/1030.html