上周车间里的新徒弟捏着刚拆封的钻头往台钻卡盘里塞,夹完开转,刚往铸铁件上压下去半厘米,就听见咔哒一声。
他举着缺了三角豁口的刃口懵了,说这新钻头怎么质量这么差,一用就崩。
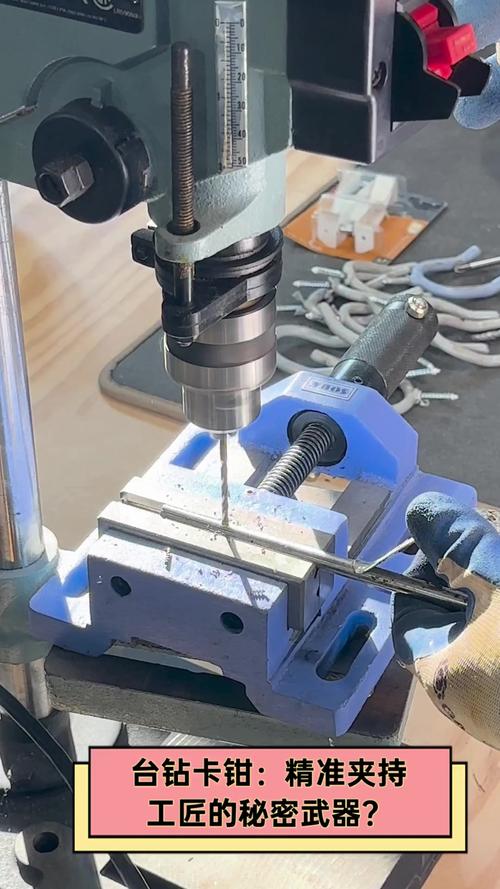
我凑过去摸了摸他夹钻头的卡盘——好家伙,三爪只咬住了钻头柄的三分之一,转起来径向晃动能有半毫米,不崩才怪。
崩刃真不是钻头质量差
我在车间待了快二十年,见过太多人拿到崩了的钻头,第一反应就是骂厂家偷工减料,硬度不够。真不是。
绝大多数崩刃的锅,根本算不到钻头头上。
要么是夹持的时候歪了,两边切削刃的受力差了快一倍,本来两边各扛一半的切削力,结果歪过去的那侧硬扛七成,刃口再硬也架不住这么造;要么是磨钻头的时候顶角偏了,两个切削刃一长一短,转起来根本不是对称切削,是拿短刃在工件上刮,长刃在工件上啃,不出三秒就崩个豁口。
我见过最离谱的操作,是有人把没开转的钻头当冲子用,硬压着手柄往工件上怼,崩出来的碎刃飞出去半米远,差点扎到旁边路过的人。现在想起来都后背发凉。
还有个常见的误区,就是大家总觉得钻头越硬越好,买的时候专挑标注高硬度的款。这完全是走偏了。钻头的硬度从来不是越高越好,是要跟你钻的材料“脾气对得上”。硬度过高的钻头脆得像冬天冻裂的玻璃,稍微碰到工件表面的氧化皮,直接掉块;硬度稍软一点的,反而能扛住点冲击,钻起来更稳。就像你切软豆腐,拿菜刀太锋利反而容易切歪,拿个钝点的刀反而切得整齐。
排屑槽才是钻头的命门
好多人看钻头,眼睛就盯着前面那两个尖,觉得尖够锋利就够了,根本不管后面绕着柄的那两条螺旋槽。我跟你说,真出问题的地方,十有八九都在槽上。
你想啊,钻头往工件里钻,切下来的铁屑总得有个地方出去吧?要是排屑槽太窄,或者槽的角度不对,那些卷曲的铁屑卡在槽里出不来,你转得越快,铁屑跟槽壁的摩擦就越厉害,温度攒得快,最后能把钻头跟工件焊在一块,你拿钳子都拔不出来。
上次有个机修师傅来找我,说自己钻个深孔,钻进去三厘米钻头直接卡死,拆了台钻把工件砸变形才取出来,小两千的加工费直接打了水漂。我拿过他那支卡得死死的钻头一看,好家伙,排屑槽里塞满了细碎的铁屑,连个缝隙都没有,跟堵了的下水道似的。
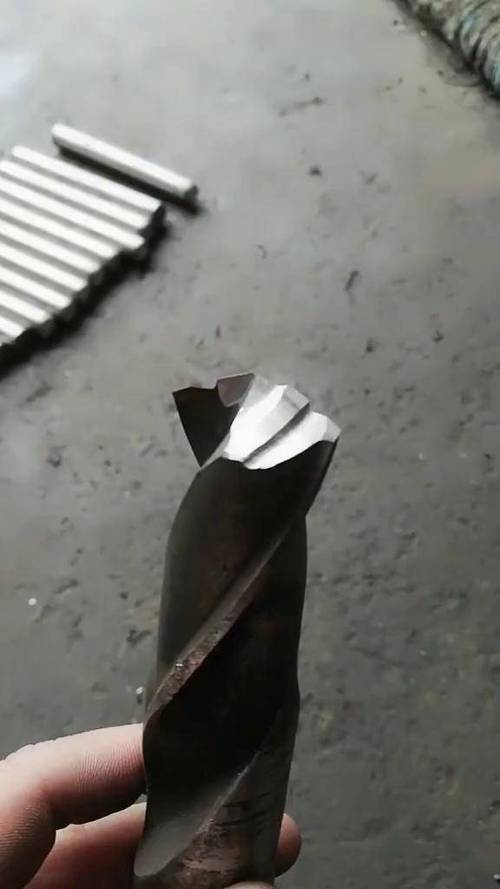
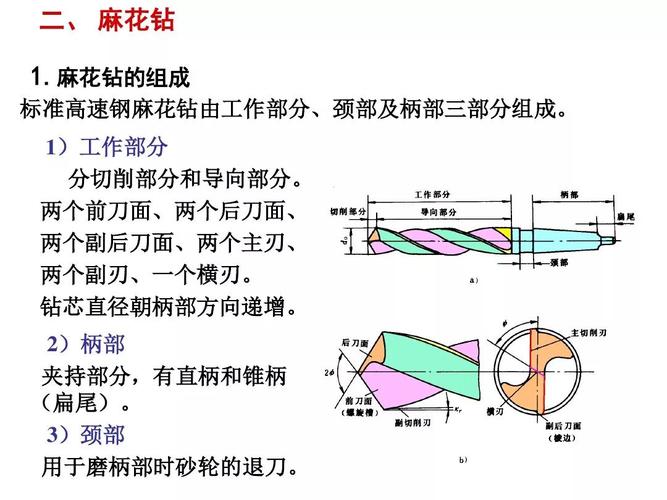
很多人磨钻头的时候,拿着砂轮机随便蹭两下,把前面的尖磨利了就完事,根本不调整排屑槽的角度。排屑槽的螺旋角不对,你就算把刃口磨得能刮脸,钻进去也是堵得一塌糊涂。钻软铝件的时候,槽的螺旋角要开得大一点,卷出来的铁屑是连续的长卷,顺着槽就滑出来了;钻硬钢件的时候,螺旋角要收得小一点,不然槽太浅,排不动硬铁屑,磨不了几次就把刃口磨没了。
还有个容易被忽略的细节,磨钻头的时候别把槽口的棱给磨圆了。本来锋利的棱边能推着铁屑往外走,你给磨成圆的,摩擦力直接翻一倍,铁屑排得慢了,孔里的温度攒得快,用不了十分钟钻头就烧得发蓝,刃口直接退火软掉。
磨钻头的反常识细节
说实话,我刚学磨钻头那会,拿着砂轮机磨坏了半盒钻头,师傅在旁边骂我,说我拿钻头当磨刀石瞎蹭,根本不讲究角度。那会我还不服,不就是磨个尖么,有什么难的。直到后来自己接加工的活,因为孔钻歪了整批零件报废,亏了小一万,才知道那些老师傅说的细节,全是实打实的教训堆出来的。
比如很多人磨钻头的时候,为了让刃口更锋利,把后角磨得特别大,看起来亮闪闪的快得很,结果一接触工件就崩。为啥?因为后角太大,刃口没有足够的支撑,就像你拿一根细针去戳钢板,针是尖,但是一碰就弯。合适的后角得留个小平面,让刃口有个支撑的力,钻的时候才稳。
还有人用钻头的时候,总喜欢开最高转速,觉得转得越快钻得越快。真错了。转速从来跟钻头的直径成反比,直径越大,转速得压得越低。你拿拇指粗的钻头,跟钻细铁丝似的开高速,钻进去两厘米,摸一下钻头柄,烫得能直接在你手上烫个泡。上次那个新徒弟就是,刚上手就把转速开到最大,钻了没半分钟,钻头柄烫得他直接撒手,差点把台钻的手柄砸了。
其实说穿了,钻头根本不是什么复杂的高科技物件,就是个靠两个对称刃口切材料的简单工具。但就是这么个简单的东西,你要是摸不准它的脾气,十块钱一支的钻头,能给你造成几百块的损失。
上次那个崩了刃的徒弟,后来拿着磨了半小时的钻头,在铝件上钻了二十个孔,排出来的铁屑是整整齐齐的螺旋卷,孔口光滑得连毛刺都少。他举着钻头跟我炫耀,说原来之前崩刃真不是厂家的问题。
我笑了笑,给他递了个新的卡盘钥匙。
车间里的道理从来都是这样,没有什么花里胡哨的参数,你亲手夹过、磨过、钻过、亏过,那些细节才真正算自己的。
作者|制造
排版|制造
审核|阿辰