2026-09-19 08:34:52 分类:正文
刚从车间出来,裤脚还沾着银灰色的淬硬钢切削屑,刚才有块刚切下来的屑掉我鞋面上,烫得我原地蹦了一下——这玩意儿切完温度能有好几百度,真不是开玩笑。很多干机加工的干了十几年,都觉得硬料只能磨,淬过火的钢跟石头似的,下刀就得崩,哪能直接切?哦,这就是你没接触过硬态切削了。
哪些活儿非得用硬态切削?
原来我们加工需要高硬度的零件,比如模具、轴承套圈,都得先粗加工,然后淬火淬硬,最后上磨床磨出尺寸。对不对?可问题来了,有些零件上带点复杂的异形槽、小孔,或者曲面,磨头伸不进去啊,总不能把零件拆成两半磨完再焊上吧?还有批量做的时候,磨削太慢了,一天磨不了几十件,交货期都赶不上。这时候硬态切削就顶上来了。就是直接用刀具切削淬过火的硬度超过HRC45的工件,省了退火、粗加工再淬火的麻烦,一步到位。
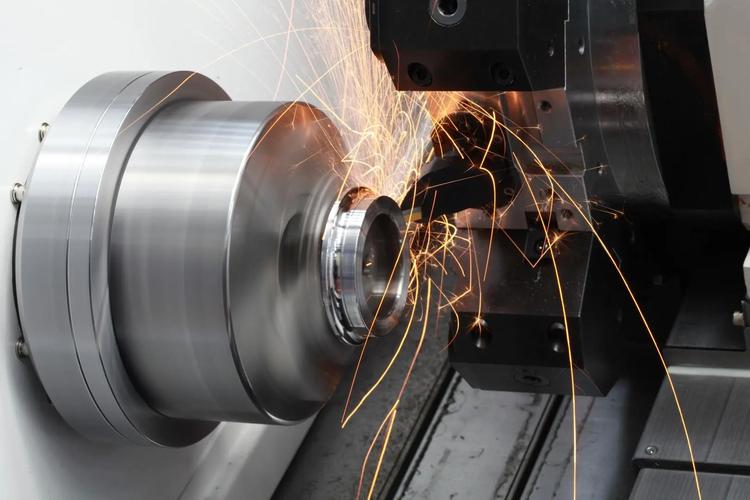 车间数控车床硬态切削淬硬钢现场图
我之前在一个做模具的厂里待过,他们原来做一个带内沟槽的凹模,淬火完磨了三天,还废了两个磨头,换硬态切削之后,不到一小时就干完了,尺寸精度还不差。
硬态切削最容易踩的坑是什么?
很多新手刚碰硬态切削,第一反应就是不就是切硬料吗?换个最硬的刀头不就完了?这话错得离谱。不是越硬的刀就越好,太硬的刀脆性大,一刀下去碰到材料里的硬点直接崩刃,飞出来能砸穿防护罩。上个月我带的学徒,刚上手不听劝,换了个硬度最高的陶瓷刀,一刀下去刀头崩了三分之一,吓得他半天没缓过来。
真的挺险。
还有第二个坑,就是参数不对。硬态切削和普通软料切削不一样,你不能追求快就把进给拉得太高,也不能转得太慢。最关键的是断屑,硬料切下来的屑都是脆的,要是参数不对,断不了屑,缠在刀杆上,转一圈就把工件已经切好的表面刮花,几千块的工件直接报废,哭都没地方哭。
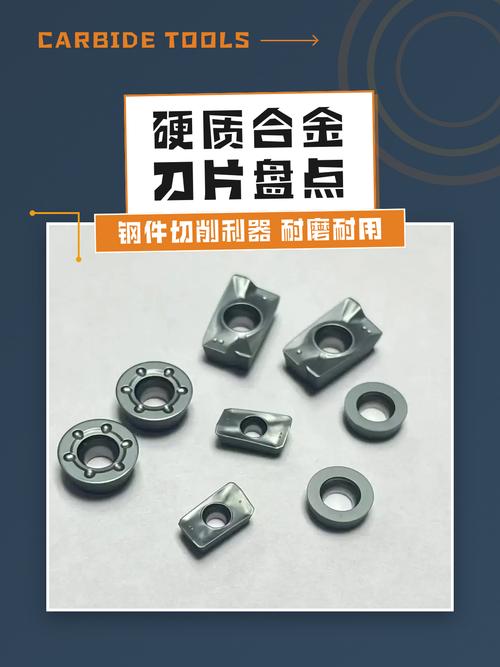 硬态切削崩损的硬质合金刀具特写
还有人舍不得买好刀,用普通的硬质合金刀凑活用,切不了十个工件就得换刀,算下来成本比用好刀还高,这都是现场摸出来的教训,不是书上能写全的。
硬态切削真的能替代磨削吗?
 硬态切削真的能替代磨削吗?
说实话,现在还做不到全替代。要求表面粗糙度特别低的镜面,还是得靠磨床磨,硬态切削再怎么调,也达不到那个级别。不过话说回来,百分之八十的淬硬钢零件,根本不需要那么高的精度,硬态切削干出来的活,完全能用,效率还能翻个三五倍,成本砍一半都不止。
还有个很多人不知道的好处,硬态切削留下来的残余应力大多是压应力,反而能让工件更耐用,不容易开裂。磨削的时候因为摩擦温度太高,很容易出拉应力,工件放一段时间容易变形开裂,这一点硬态切削反而更有优势。
我见过很多老工程师,一提到切硬料就摇头,说肯定干不好,其实都是思维定势,你去车间转一圈就知道,现在很多批量生产的轴承、齿轮、模具,都是用硬态切削直接干,省下来的时间和钱,够买好几箱好刀了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:削硬如石头的淬硬钢:你不知道的硬态切削
文章链接:https://www.lfdjt.com/p/zhizao/a/1019.html