2026-10-15 07:22:20
作者:
制造
刚把满是油的劳保手套往机床边一扔,手套上还沾着刚才拆轴承蹭的锂基脂,黑一块黄一块的,徒弟小周举着个拆下来的金属件冲过来,鞋上沾的切削液印子拖了半米长。“师傅你看!这链轮齿都磨成圆弧了,我按书本上的参数换了新的,怎么跑了三天就卡链条?” 我接过来掂了掂,边缘还挂着半片上次掉的打包带,重量倒是比新的轻了不少。最先磨坏的从来不是齿尖
很多人一提到链轮磨损,第一反应就是齿尖被链条磨圆了,毕竟书本上的示意图全是这么画的。可现实哪有这么理想化。刚拆下来的那个旧链轮,你伸手摸,齿根的位置早就磨出了一道亮得反光的沟槽,齿尖反而还留着当初铣出来的棱角,别不信,你现在随便找个跑了三个月以上的输送线链轮,伸手往齿缝里摸,十有八九齿根那道沟能卡得住你的指甲盖。
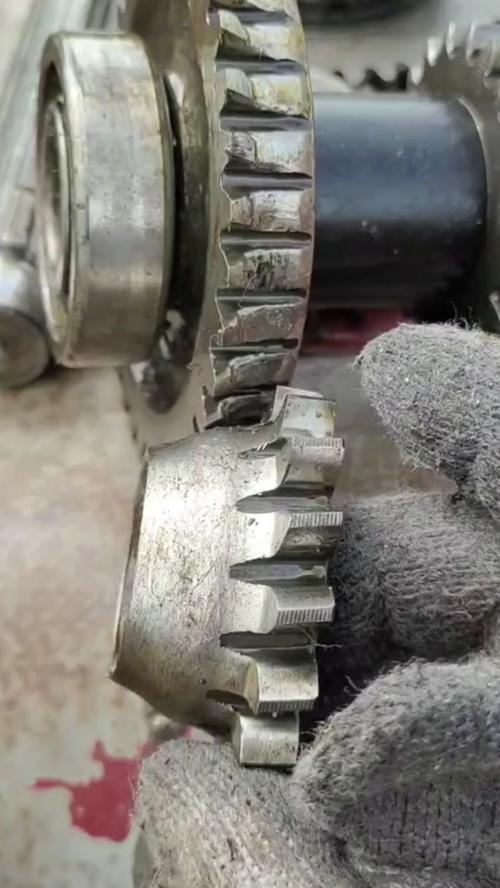 车间拆下来的磨损链轮齿根沟槽特写
为啥会这样?其实道理特别简单,链条的滚子是硬合金钢做的,每转一圈,都会重重压在齿根的位置,尤其是拉着重货的输送线,那股挤压力道,时间长了不磨出沟才怪。等那道沟磨深了,链条就会顺着齿面往上爬,爬得越高,啮合的位置越偏,到最后干脆跳齿,“哐当”一声卡停整条线。我第一次碰到这问题的时候,抱着书翻了半宿,就差把图书馆的机械设计手册翻烂了,结果老班长蹲在地上拿砂纸蹭了蹭齿根,指给我看那道亮沟,我瞬间脸都红了——合着我之前学的都是实验室里的理想状态,根本不是车间里天天跑的真实工况。
装链轮的时候,最忌讳拿锤子硬砸
小周上次换链轮的时候,我就站在旁边看着,他图快,拿个大锤子对着链轮轮毂就敲,敲得当当响,我当时就喊停。装之前要把轴和孔的配合面擦干净,抹一层薄薄的二硫化钼,拿铜棒垫着敲,绝对不能直接砸齿。你硬砸出来的内孔,哪怕当时看着严丝合缝,用不了俩月,内部的应力释放出来,链轮内孔就会裂,严重的甚至会从键槽的位置直接掰断。除了砸的问题,最容易被忽略的就是对中。很多人装完链轮,拿个钢直尺靠一下两个链轮的边缘,觉得差不多对齐就行,其实差个0.5毫米,跑起来链条的侧边就会蹭链轮的端面,磨出来的铁屑混进润滑油里,跟研磨膏似的,不出三个月,整个链条的销轴就磨细了。我见过最离谱的安装,两个链轮偏了快一厘米,跑起来链条晃得跟荡秋千似的,不到一周链条的边缘就磨得发亮,断了三次,每次换链条都要停线半小时,工人怨声载道,最后拆了重装,半天就搞定了,一点问题都没有。
 车间用钢直尺校准两个平行链轮对中
说实话,我刚进厂的时候也干过拿大锤硬砸的蠢事,把一个直径半米的链轮内孔砸出了个细纹,当时领导追着我骂了三栋厂房,现在想想都臊得慌。
链轮“长寿”的秘密,全在不起眼的缝隙里
 链轮“长寿”的秘密,全在不起眼的缝隙里
很多人觉得链轮只要没断齿就不用管,其实真不是。你去看那些用了五六年还没坏的链轮,全是平时保养到位的。头一件事就是清缝,每个月拿毛刷把齿缝里卡的碎屑、掉的包装膜渣子、木渣子清干净,那些东西卡进去,就像在齿和链条之间塞了小石子,转的时候硬挤,用不了多久齿面就会被压出小坑。隔壁产线之前图省事,半年没清过链轮的齿缝,上次拆下来看,齿缝里卡的碎块攒了厚厚一层,链轮的齿都被硌掉了三个角,换一次件花了两万多,停线俩小时,班长扣的奖金都够买十个新链轮了。再就是润滑的坑,很多人图省事,拿高压油枪对着链轮一顿喷,油是喷了满手,其实大部分油都被甩到防护罩上了,真正需要润滑的,是链条和链轮啮合的那个侧隙位置,要拿毛刷沾着稀油,顺着链条的滚子缝隙刷,让油能渗到销轴的位置,不然看着油亮亮的,其实内部根本没润滑,磨个一年半载就锈死了。去年冬天有个产线的链轮因为没润滑,锈死在轴上,拆的时候用气割割了半天才弄下来,轴都烧变形了,光修轴就花了小一万,就为了省那点润滑油的钱,太亏了。刚才小周蹲在地上拿砂纸蹭那个旧链轮的齿根,蹭了两下突然抬头,哦原来这道沟我之前摸的时候以为是出厂的刀痕。我笑他,你那是天天对着图纸看,没蹲下来摸过真的零件。车间里的东西从来不会按书本上的样子坏,你得蹲下来,伸手摸,凑上去听,转的时候有没有异响,摸的时候有没有发烫的位置,比你翻十页手册都管用。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里转了十年的链轮,90%的人都认错了它的磨损位置
文章链接:https://www.lfdjt.com/p/zhizao/a/10182.html