2026-10-10 08:46:53
作者:
商讯
上个月9月23号,在南京跑工厂,连转了三家做汽配配套的中小厂,每家都在聊同一个事。
有个做内饰件的王老板,烟抽了半包,叹说去年赚的钱,大半都填了库存坑。去年新能源车企临时加了三款小批量定制单,他原来的线开不动,接不下,眼睁睁看着单转到隔壁厂。后来咬咬牙想调整,又踩了一堆坑。
原来不是大厂才要改,小厂活下来更需要
很多人聊起这个话题,都觉得是万人规模的大厂才玩得起的项目,中小厂凑什么热闹。
错得离谱。
大厂改,是为了挤利润空间,降冗余成本。中小厂改,是抢订单,抢活路。
现在下游品牌的订单结构变了,早不是十年前一款货卖半年的时代了。做消费电子的,三个月出一个新机型,做服装的,每个星期都有新款,做汽配的,新车型迭代快,配套单都是小批量多批次。
你生产线转不动,换款要两三天,小单接不了,大单利润压得低,熬个两三年,熬不住就关门。
说实话,我见过不少开了十多年的厂,不是没订单,是接了订单做不出来,要么就是做完亏在库存里。
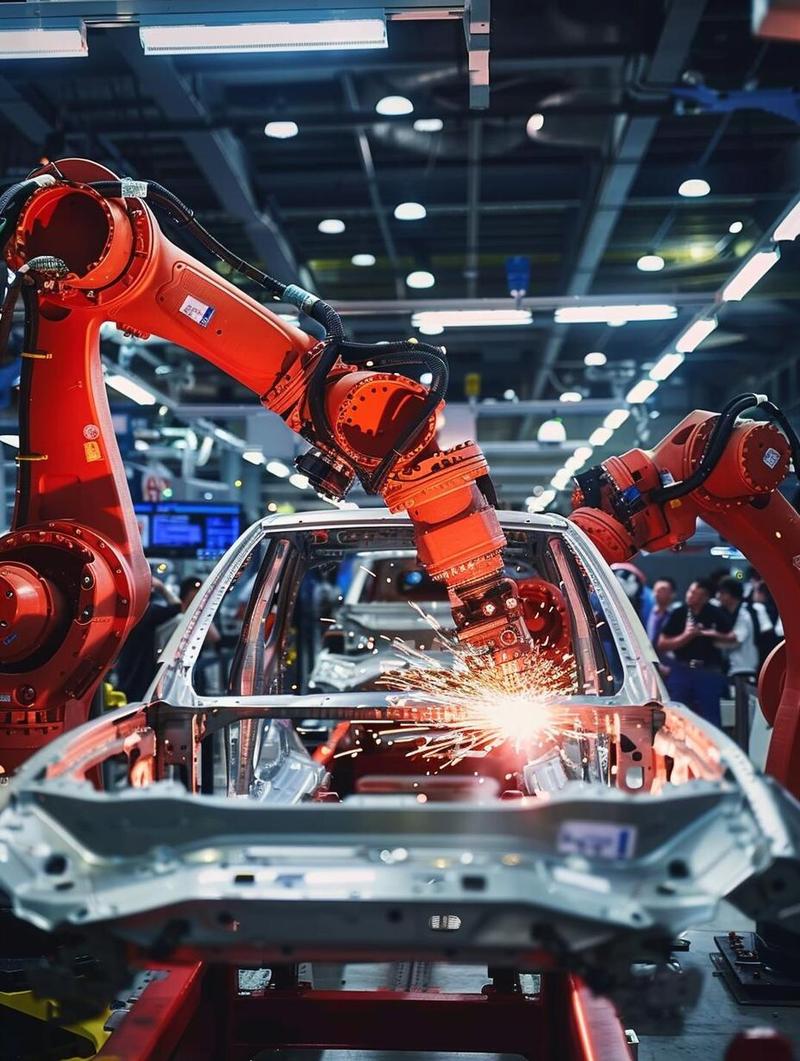 南京汽配工厂柔性改造后生产车间实景
改造不是买机器人,是先改底层逻辑
绝大多数工厂,死在对柔性改造的误解上。
一说起改造,第一反应就是砸钱买自动化设备,把老线全换成无人线,好像买了设备就成了柔性供应链。
王老板一开始就是这么想的,差点把整个厂子搭进去。他一开始想贷款换全自动焊接线,后来听了朋友劝,先调了生产流程,没花多少钱,效率就提了不少。
原来他的生产线是整线绑死的,从开料到出成品,一条线只做同一款,换款就得整线停,一停就是大半天。现在把整线拆成了好几个独立的生产单元,每个单元只做一道工序,不同款的活可以穿插排,哪怕一次只做几十件,也不用整线停。
原来原材料都放在几公里外的大仓,领一次料要半天,现在把常用料挪到生产线边的迷你仓,按单领料,十几分钟就能调完产。
这就是柔性改造的核心:把原来按批量排产的逻辑,改成按需求调度的逻辑。设备是工具,逻辑才是根。
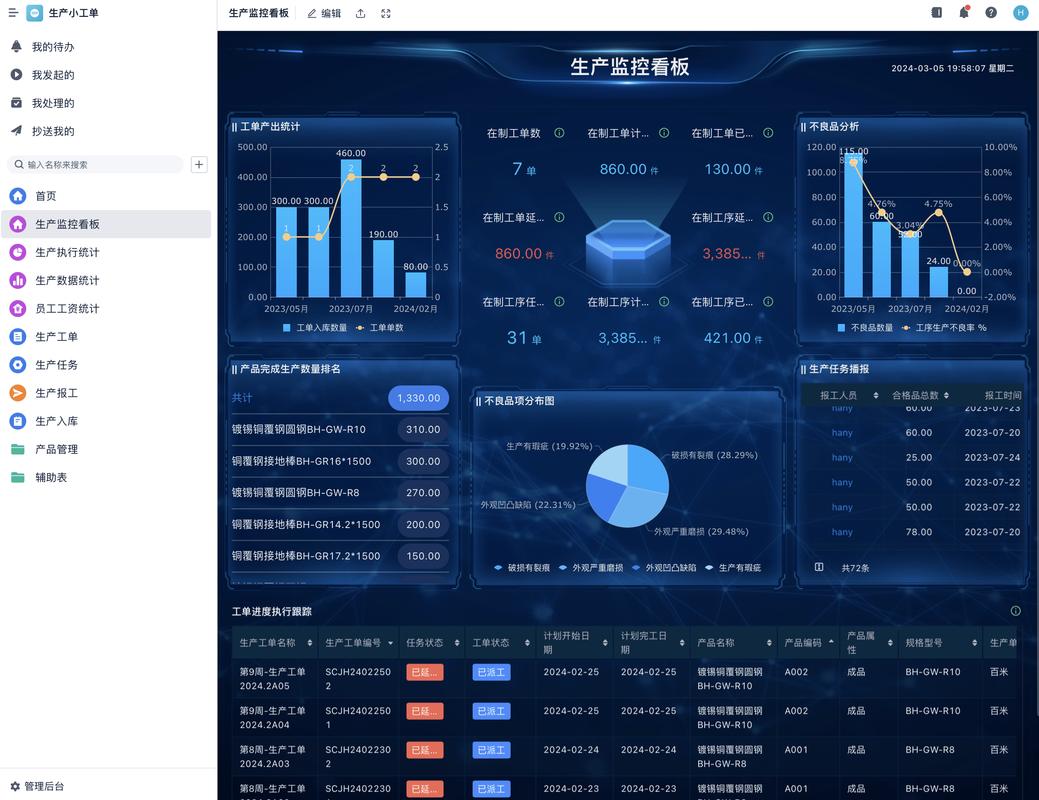 制造业柔性供应链单元调度电子看板
三个容易踩的隐形坑
 三个容易踩的隐形坑
第一个坑,一次性全改。上来就把所有老线全拆了,把所有资金都砸进去,订单稍有波动,资金链直接转不动。改造本来是应对不确定性,结果自己把自己扔进更大的不确定性里。
正确的做法是先切痛点,你哪里痛先改哪里。总是插单乱线就先改排产,总是库存积压就先改原材料供应,试跑通一个环节,看到实际收益了,再往其他环节扩,风险低很多。
第二个坑,只改生产不改供应。生产线能接小单了,采购还是原来按月批量囤货的老思路,要么就是要生产的时候缺料停线,要么就是囤多了烂在仓库里,里外都是亏。得提前跟供应商沟通,换成小批量多频次的供货节奏,筛选出能配合的伙伴,不然生产端动了,供应端拖后腿。
第三个坑,只上系统不改人。花大价钱上了排产系统、仓储系统,结果一线班组长还是按老经验拍脑袋排单,系统只是用来给老板做报表的,根本没用到实际调度里,钱花了,啥事没解决。改流程的同时,得把一线的执行逻辑一起改,把系统的要求落到实处,不然就是摆设。
不过话说回来,现在市场的需求就是往碎片化走,你不变,就只能守着越来越少的大订单,利润越熬越薄,稍微有点风吹草动就扛不住。
也不用听那些咨询公司瞎忽悠,把改造说得玄乎其玄,好像不上千万就改不成。从自己能碰的地方入手,先解决最痛的那个问题,一步步来,就比坐着等强。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:从赶单崩线到按需发货:制造业柔性供应链改造的踩坑与真相
文章链接:https://www.lfdjt.com/p/shangxun/a/8466.html