 大讲堂
前段时间去苏州吴中,一家做汽车线束的厂。会议室白板上贴着排产表。以前是按天排,后来按班次。再后来,计划员拿马克笔改成了小时段。旁边有人嘀咕,这哪是排产,这是抢修。
我盯着看了会儿。有点愣。不是表变复杂了,是订单碎了。

老板倒挺直接。他说,客户下单像发朋友圈。上午一个配置,下午加两个颜色。量不大,交期急。放以前,这种单要么拒,要么硬塞。硬塞的结果就是仓库堆、产线乱、采购天天救火。于是他们开始讲柔性供应链改造。这个词听着大。落到现场,其实就一句话:让产线、物料和计划,能在小批量里反复换挡,还不散架。
柔性不是万能胶,先拆三件事
很多工厂一说改造,先问买哪家MES。我的看法,顺序反了。柔性更像拆积木。先看哪块卡住。
订单解耦。把一张大单拆成可并行的批次。按工艺相似度归堆。别按客户行政归属硬分。A客户和B客户的零件,如果都要同一台折弯机、同一种模具,就值得排在一起。这里有个土判断:换一次模具超过二十分钟,就该考虑合并批次。不是所有单都要接,但接了的单要能找到同伴。
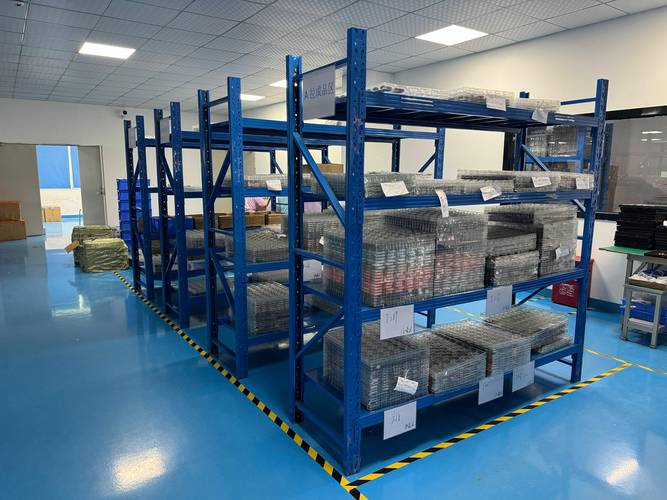
物料缓冲。线边仓不是越满越好。常用料放近处。长尾料用供应商寄存,或者定时上门。关键在齐套。缺一个螺丝,整张工单卡住。计划员骂采购,采购骂供应商,供应商说没收到预测。循环。所以柔性改造常从物料超市开始。颜色、库位、拉动卡,先做笨功夫。
工序切换。快速换模,标准工装,SOP视频化。还有一点常被忽略:把换线动作拆成内部和外部。内部是停机才能做的,外部是不停机也能准备的。模具提前预热,工具车提前配好,首件检验员提前到位。换线时间不是榨出来的,是排出来的。
从瓶颈往前推,别从系统往下压
有家服装代工厂,接小单快反。裁片、车缝、后整,一条线一天换好几个款。他们没先上大系统。先干了一件事:把裁片超市挪到车缝线边。每个筐配一张大号色卡,配一个二维码。工人不用跑仓库,不用翻单子。找料时间短了,换款就顺了。后来才补的数据看板。
这个顺序值得说。系统是结果,不是起点。先画物料动线。从收货到上线,看哪里断、哪里等、哪里回头。再找瓶颈工序。瓶颈不一定是贵的设备,可能是检验,可能是清洗,可能是包装。然后做沙盘。让计划、采购、班长坐一起。问一句:如果明天插三个急单,先动谁?
指标也要换。别只盯设备开动率。柔性场景里,换线时间、齐套率、在制品数量更诚实。开动率好看,库存爆炸,那不叫柔性,叫把压力挪到仓库。
几个容易踩的坑,和一条土办法

坑一,把柔性当无限接单。接单能力有上限。切换有成本。质量会波动。算不清切换损失,就会越改越忙。
坑二,只改硬件不改规则。买了AGV,插单规则还是老板拍脑袋。结果AGV堵在路口,计划员还在群里吵架。
坑三,数据大屏挂得早。现场连物料卡都没对齐,大屏只能看个热闹。说实话,我见过太多漂亮看板,底下的人还在用Excel。
土办法也有。拿一叠纸卡,模拟一周订单。红卡急单,蓝卡常规,黄卡补料。在长桌上排。排不下去的地方,就是改造点。这个办法便宜,但能把问题逼出来。对吧,有时候不需要算法,需要把吵架提前。
柔性改造到最后,改的是决策距离
我越来越觉得,柔性不是让机器跑更快。是让决定变短。客户改单,班长能不能在两小时内知道?缺料,采购能不能在半天内拿到替代方案?质量异常,能不能先隔离再追责?这些动作快一点,库存就少一点,救火就少一点。
行动建议,别搞大跃进。明天可以做三件小事。列一张换线清单,按耗时排序。画一张物料动线,标出等待点。写一条插单规则,谁批、批多少、什么条件下拒。做完再谈系统。

制造业柔性供应链改造,听起来像咨询公司的词。落到地上,就是排产表上的划痕、线边仓的色卡、换模工手里的扳手。谁先接受小批量不经济但可管理,谁就少挨一点骂。就这样。
作者|商讯
排版|商讯
审核|柚子