上周去苏州一家做户外功能面料的厂子蹲了半天。
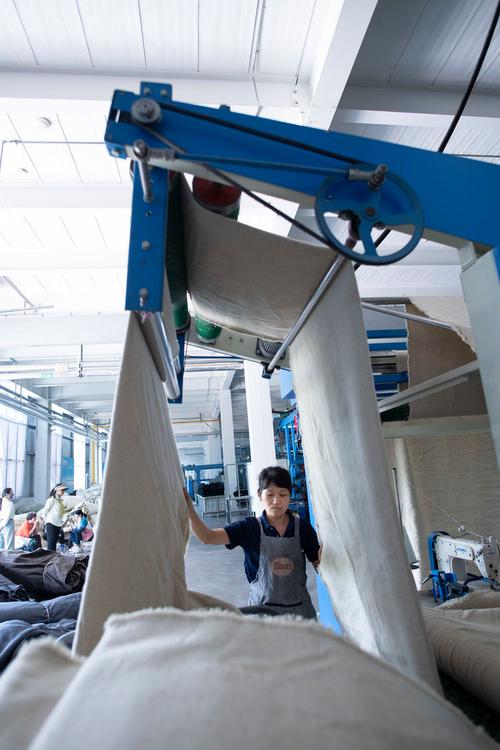
没让厂领导陪着,就自己揣了个保温杯,蹲在换线工位旁边,看工人调辊轴,核对参数。
搁三年前,这个工位换一次线,得停线大半天。光调张力参数,就得反复试十几次样布,稍有差池,整卷面料的克重就不达标,整批报废。
现在呢?
换线时间压到了原来的零头。
不是上套系统就算改完了
说实话,这两年见过太多厂子的改造钱打了水漂。
老板们被各种行业峰会的话术绕晕,觉得只要花大几十万上一套MES系统,把排产数据搬到电脑上,就算完成了柔性改造。结果系统装了半年,车间里的老工人还是揣着个小本本记生产进度——系统里的参数要导三次数才能对接上现场设备,谁愿意费那个劲?
把固定的生产流程拆成可快速拼接的单元,才是柔性的核心。不是追求全自动化,不是追求无人工厂,是追求对订单变化的响应速度。
我之前碰到过一个做家居五金的老板,去年咬着牙花了近百万上了全套自动化排产系统,结果碰到客户插单,还是得全车间重新排计划,原来的设备换模时间一点没减。合着钱全花在屏幕上了,现场的堵点一点没通。
车间里的“弹性接口”比什么都实在
什么叫弹性接口?
就是那些不用大拆大改,就能适配不同生产需求的连接点。
比如那家苏州的面料厂,一开始也想着换全新的换辊设备,后来算了算成本,先从最基础的夹具改起。原来的辊轴是固定尺寸的,换不同幅宽的面料就得换整套定位件,现在给所有辊轴加了可调节的通用夹具,不管是1米5幅宽的速干面料,还是1米8幅宽的冲锋衣面料,夹上去对准刻度就能开跑,不用重新车定位件。
排产也改了。原来的排产是按周排的,这周上什么料,跑什么单,定死了就动不了。现在把每个生产单元的产能拆成4小时级别的空闲窗口,哪个客户急着要货,直接把插单的任务塞到最近的空闲窗口里,不用全车间推翻重排。
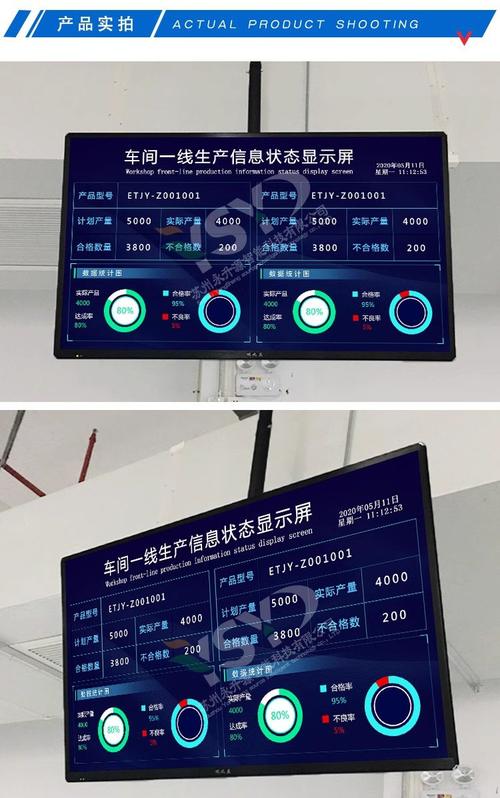
搁三年前,这种拆法根本没人敢想。总觉得生产就得按固定节奏跑,乱了顺序就容易出质量问题。现在跑了快一年,质量投诉率没涨,反而因为换线时间短了,试机的废布少了,整体成本还降了一点。
去年他们接了个小众户外品牌的订单,12种不同克重的面料,每种只要300米。搁以前这种碎单,换线成本就能把利润吃的精光,老板看见直接推。现在接了,交付时间比之前接同总量的大货还快了两天。
别上来就追求“全柔性”
不过话说回来,很多人对柔性改造有个误解,觉得要改就得把整个车间改成什么单都能接的万能产线。
真没必要。
要是你的厂子九成的订单都是标准化大货,比如做普通的白坯布,做固定规格的螺丝,一年到头生产的东西变化不大,那根本没必要花大价钱把全车间的设备都改成快速换型的。只要在最后一段做定制的工序留个柔性接口,就能接住零散的定制单,剩下的产线还是按原来的节奏跑大货,效率一点不耽误。
我见过挺离谱的一个做标准五金件的厂,硬要把所有冲压线都改成快速换模的,结果改完半年,接的定制单还没换模设备的折旧多,纯纯为了改而改。
轻量改造优先于全链路替换。那些真正把柔性供应链跑顺的厂子,没有一家是一开始就抱着“一步到位上全自动化产线”的想法砸钱的,都是先从最堵的那个换线环节抠起,先把最影响响应速度的那个流程节点松绑,慢慢攒出来的弹性。
现在很多客户的需求早就变了。不是以前那种一次下几万件的大订单,都是小批量、多款式,要的就是能快速响应。柔性改造不是赶时髦,是真的要接住这些变化。但也别被市面上的营销忽悠了,上来就砸几百万,先从自己车间里最堵的那个点改起,比什么都强。
作者|商讯
排版|商讯
审核|柚子