上周去苏州近郊的一家五金加工厂,车间里的张师傅蹲在C6140机床边擦额头上的汗,手里攥着的纸质工单边缘已经被切削液浸得发皱。之前他每个月要把这堆纸整理好,交给统计员录入Excel,错一个数,整批货的追溯记录就得重查。
没人说改造是要把老工人全换掉
我见过太多老板一提到改造,冒出来的念头就是把老机床全卖了,换一整排带触控屏的新设备,再招两个会玩电脑的年轻人过来管系统。算下来预算大几十万,刚报上去就被财务打回来。
说实话,这根本是走偏了。
我之前还见过有家食品包装厂,改造开头就干的事就是在车间门口装了块5米宽的大屏,滚动显示生产进度、良品率、设备运行状态。老板拍了照发行业群,收获一片点赞。结果进车间转一圈才发现,大屏上的数是统计员每天下班前,从班长给的纸质报表里手动敲进去的,有时候班长记错了,大屏上的良品率飘得好看,车间里的次品筐已经堆了半人高。
钱花了,热闹看了,实际生产里该踩的坑一个没少。
真正的改造,从来不是先做给别人看的面子工程,是先解决车间里每天都在发生的、让人头疼的小麻烦。
先算小账,再谈大规划
刚才说的那家五金厂,一开始也被服务商忽悠过,说要做全链路的生产管理系统,从原料入库到成品出库全打通,报价六十万。老板蹲在车间里抽了半包烟,最后先做了件基础的事:把之前的纸质工单换成了电子报工。
没有买贵的系统,就找程序员写了个极简的小程序,每台机床旁边贴个专属二维码。
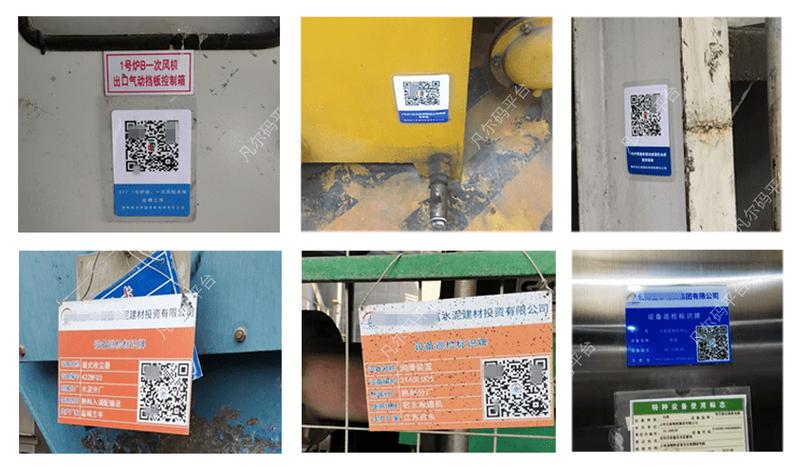
张师傅干完一批零件,拿起贴在机床边的旧手机,扫一下码,点一下对应零件的大按钮,输上合格数,提交,整个过程3秒。
之前要花2个工人花一整个下午整理的生产记录,现在后台自动生成,客户要查某一批零件的生产时间、操作人、机床编号,10分钟就能导出完整的追溯表。
没有大动干戈,没有换设备,就花了不到两万块,把之前耗掉大量时间的追溯问题解决了。
很多人总觉得改造就得一步到位,要搞就搞听起来高大上的。其实真没必要。先把让人头疼的那个核心小问题解决了,省下来的时间、返工的成本,先落袋为安,再往下走也不迟。
别忽略老师傅的使用习惯
我之前还踩过坑的一个厂,上了一套很复杂的报工系统,要求工人扫码之后,依次输入零件编码、批次号、机床参数、加工时长、合格数、次品原因,整整5个步骤,要输20多个字符。
系统上线刚满一周,统计员就发现不对:后台的报工时间全集中在每天下午5点10分到15分,所有工人的操作记录全是批量提交的。
找车间的老师傅一问才知道,大家嫌输参数太麻烦,每天下班了凑在一块,对着手机瞎输一通就完事,系统里的数根本不准。
你说这钱花得冤不冤?
做系统的人坐在办公室里,觉得把所有参数录进去,数据才够全。但站在车间里的老师傅,手上还沾着切削液,戴的手套厚得摸不准键盘,你让他输那么多字,他当然嫌麻烦。
后来那个厂改了页面,把常用的12种零件做成了拳头大的按钮,次品原因就列了常见的3个选项,输合格数的地方直接做了大数字键盘,整个操作简化到2步。
没人再嫌麻烦了,数据自然就准了。
所有的功能设计,都得顺着天天在车间干活的人的习惯来,而不是反过来要求人去适应冰冷的系统。
那天从五金厂出来的时候,张师傅正拿着手机扫机床边的码,阳光从车间的玻璃窗斜照进来,落在他沾了铁屑的工作服上。之前挂在车间门口那块空了大半年的大屏,现在终于能自动同步后台的报工数据,不用再靠统计员手动敲数了。
风里飘着点切削液的味道,比那些飘在天上的数字化概念,实在多了。
作者|商讯
排版|商讯
审核|小北