2026-10-13 04:55:03
作者:
制造
第一次进模具车间的新人,十有八九会在那台泡着油的机床前停住脚。别的大家伙都是哗哗往下掉铁屑,它倒好,闷头蹲在角落,半天只冒一串细小的蓝火花。你凑过去闻,还能闻到一点淡淡的臭氧味。
为啥它干活不出切屑?
说实话我刚当学徒那会,总觉得这玩意是个异端。机械加工不就是拿刀硬切吗?不靠刀靠火花,能铣出合格的工件?后来师傅拿了一块超硬合金给我看,我拿铣刀试了一刀,刀头直接崩了个豁口,手都震麻了。扔给电火花,两小时后拿出来,型腔整整齐齐,一点毛刺都没有。
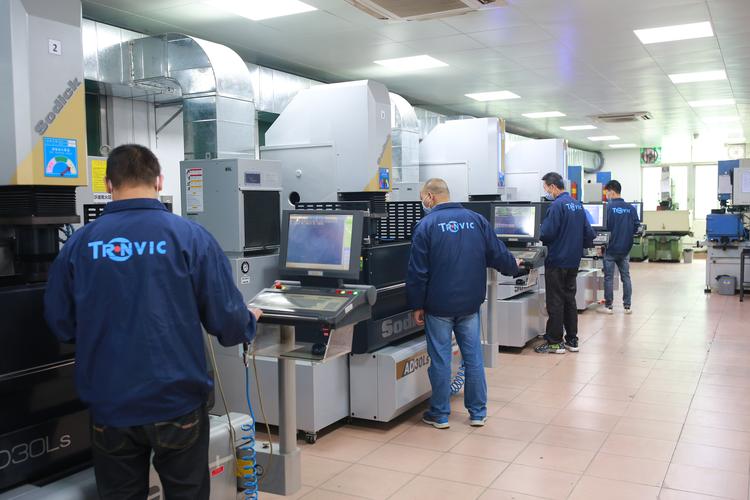 车间数控电火花加工工作现场
原理说穿了一点都不玄乎。就是工具电极和工件中间隔一层绝缘的工作液,通上电之后,间隙里就会打出脉冲火花,瞬间温度能把金属熔化气化掉。一点一点烧,就堆出你要的形状了。你不用刀碰工件,再硬的金属都不怕,反正都是靠电烧,不导电才是真的不行。
那些奇形怪状的型腔,细到快看不见的小孔,常规刀具根本伸不进去,也就它能稳稳当当做出来。
它不止做模具,还能救大件
很多外行人只知道电火花用来做模具的型腔纹路,不知道它在车间里还有个更重要的活:救废件。
你想想,一块价值不菲的大坯料,钻孔的时候丝锥断了,断头牢牢卡在里面,掏不出来拧不动,扔了可惜,留着没用。这时候找电火花过来,对着断头一点一点烧,把断锥烧成碎末被工作液冲走,坯料完好无损,多大的事就这么解决了。
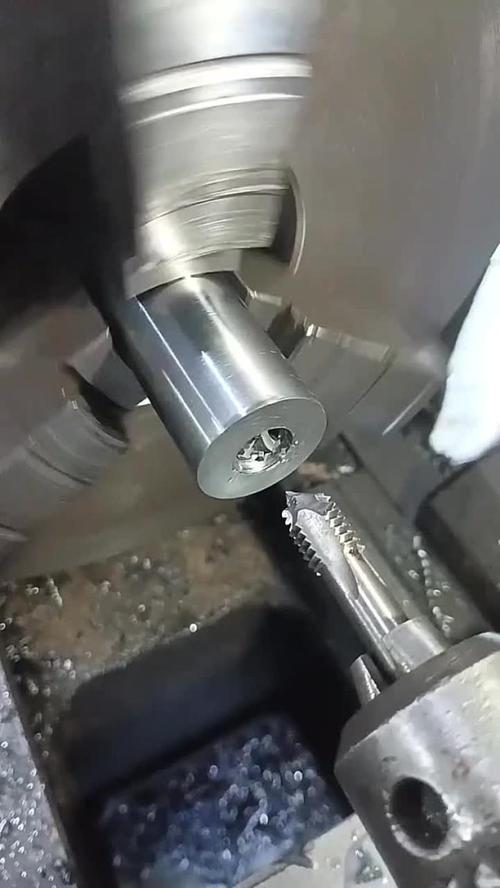 电火花加工去除工件断丝锥现场
不过话说回来,这活考验手艺。烧深了一点,工件照样废,烧慢了,耽误工时挨骂。新手干这个,站在机床边手抖都是常事。我见过干了十几年的老师傅,接这种救件的活,术前也要盯著参数调半小时,一点都不敢大意。
干这行最忌讳什么?
 干这行最忌讳什么?
我刚上手那会出过一次大错,现在想起来都懊恼。那时候赶订单,我嫌走刀太慢,私自把进给速度调快了,想着早点干完交差,结果排渣不及时,烧出来的铁屑没冲走,堆在间隙里直接引发积碳拉弧,好好的模具表面烧出一块不规则的凹坑,直接废了。蹲在车间门口抽了半包烟,连晚饭都没吃。
干这行,最忌贪快。它本来就是慢工出细活的活,一点点烧出来的形状,急不得。间隙里的渣必须及时冲走,不然积碳拉弧,再好的料也救不回来。
现在很多机床都是数控自动调参数了,比我们那时候手工调轻松太多,但老师傅还是会时不时盯着冲油压力,就怕哪里参数不对,出点意外。
好多人觉得制造都是大机床咔咔切钢的粗活,哪知道还有这种靠火花吃饭的手艺,藏在车间最不显眼的角落,干的全是别人接不了的细活。航空发动机叶片上密密麻麻的微小冷却孔,高端电子产品里的精细沟槽,这些地方刀具伸不进去,材料又硬,全靠它一点点啃出来,精度能做到头发丝直径的几十分之一,外行根本想不到这居然是火花烧出来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里的隐形雕刻:电火花加工到底牛在哪?
文章链接:https://www.lfdjt.com/p/zhizao/a/9477.html