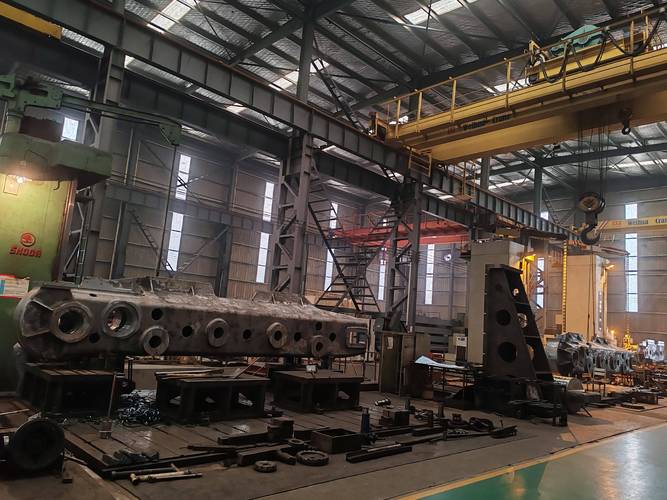
我刚进车间当学徒那会,绕着那台占了小半跨厂房的大铁疙瘩转了三圈,憋出一句:这不就是个大号钻床吗?
带我老师傅当场就笑了,拿棉纱擦了擦手上的油,说你小子待会看活,看完再说。
别把镗床当大号钻床,差得不是一点半点
很多外行刚接触,都容易犯这个错。不都是在金属上掏洞吗?能差到哪去?
还真差远了。钻床是从无到有给实心料钻小孔,掏完就完事,精度要求也没那么苛刻。镗床呢?人家是给已经开好预制孔的大工件做高精度精加工。你见过汽车发动机的缸体吧?那个装曲轴的大孔,差个几丝就会烧瓦,表面不够光滑转起来抖得能把车架散,这种活,钻床干不了,车床也干不了。
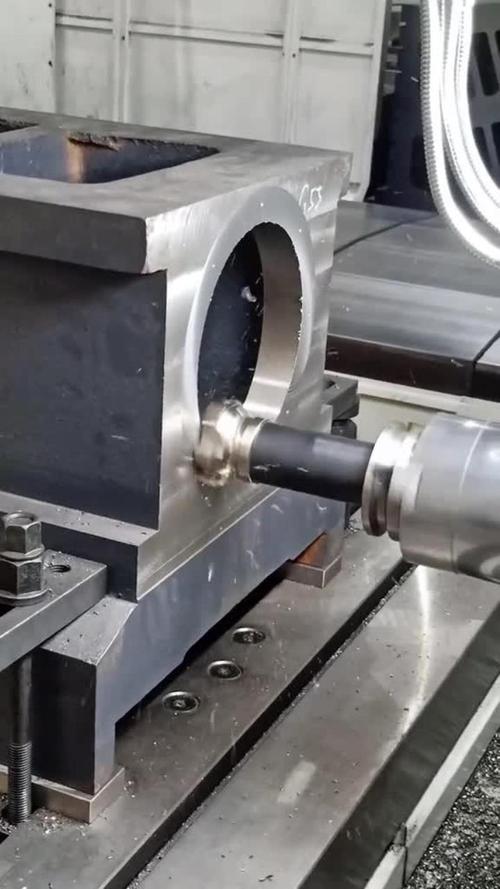
为啥?你想想,好几吨重的箱体,总不能夹在车床主轴上转吧?根本转不动,也夹不住。镗床就不一样了,工件稳稳趴在床身上不动,镗刀自己转着往里走,想要多大孔,就把刀伸出来多少,尺寸卡到丝级都没问题,还能保证整根孔的同轴度。
镗床干活,全靠那根颤巍巍的镗杆
说出来你可能不信,镗床师傅的本事,大半都用在跟镗杆较劲上了。
要掏深孔,镗杆就得伸得长对不对?伸出去越长,它越容易抖。刀头抖一下,孔壁上就拉出一道痕,整个工件直接报废。我刚上手那会,犯过一次错,加工一个一米多深的箱体孔,镗杆伸出去快一米,着急赶进度进刀快了点,整台床子都嗡嗡震,停下来一量,孔锥度差了一倍,工件直接废了,扣了我半个月的学徒津贴,心疼了好久。
老师傅怎么调?他们手搭在进给轮上,能摸出来镗杆抖不抖。听见刀头响得不对,立马退刀,挪一点再重新进,就跟摸脉似的。现在我带学徒,第一节课就是让他们空手晃镗杆,感受不同长度的颤劲,晃够一天再碰进给。
说实话,这活真磨性子。你急它就抖,你稳它就顺,邪门得很。
数控普及了,老手艺还吃香吗
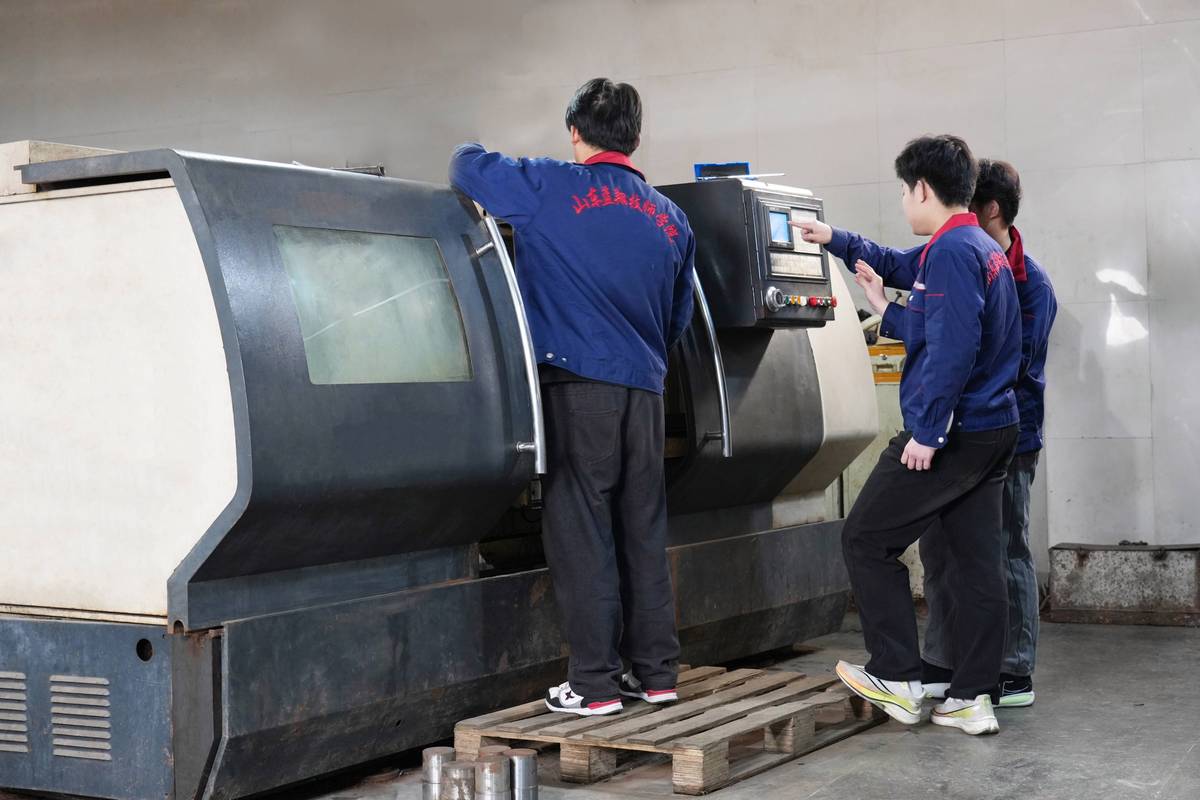
现在车间里大多都换数控镗床了,编好程序机器自己走,看起来好像不用人摸了对不对?
不对。很多大型工件,焊完之后本身就带内应力,放的时间不够,加工到一半就自己走形了,程序编得再准也没用。这时候就得靠师傅,停下来松一松卡盘,摸一摸孔壁的误差,手动改余量,这些东西,机器学不来。
我上个月就遇到过一个活,工件焊完放了不到一周,程序跑了一半,三坐标一量,孔偏了快十丝,编程的小伙子急得满头汗,我过去转了一圈,让他把卡爪松三圈,静置半小时再重新找正,调完之后误差直接回到两丝以内。不是我多厉害,干多了,就知道这大家伙的脾气。
很多产线现在都喜欢招会编程的年轻小伙,但真遇到难啃的硬骨头,还是得找干了十几年的老镗工。说白了,镗床干的就是别人干不了的活,从一开始就是这样。
现在我也带了两个学徒,每次第一次让他们碰进给手柄,我都跟他们说,别急,先听听镗杆的声音,刀发闷就是进多了,刀发响就是抖了,退一点,等稳了再走。
哪行哪业不是这样呢。
作者|制造
排版|制造
审核|见微