2026-09-18 23:04:06 分类:正文
上周带新来的徒弟磨一根弹簧钢条,徒弟攥着砂轮磨了没十分钟,拿钳子想弯个勾,刚用力“咔”的一声,断成两截。
徒弟瞪着眼问,这钢不是号称硬度够高吗?怎么一碰就碎?
我给他指了指车间角落那个闷烧炉,你啊,忘了最关键一步——没给它退火。
为啥好端端的金属要进炉子烧一遍
很多外行觉得,金属加工不就是切割、锻打、打磨完就完事?哪知道这些工序折腾下来,金属里外早就拧成了一团乱麻。
这个乱麻就是残余内应力。打个比方,你把一张A4纸使劲揉成球,再展开,纸面上全是皱巴巴的应力,轻轻一扯就破。金属也一样,切割的时候刀具挤它,锻打的时候锤子砸它,冷拉的时候拉它,这些外力都会让金属内部的原子排列歪歪扭扭,互相扯着劲儿,没处释放。
这时候的金属,硬得发脆,就像憋了一肚子气的拳击手,一碰就炸。要么折弯断,要么放半年自己裂,啥活都干不了。
退火就是给金属顺毛,给那些憋劲儿的原子放个假。
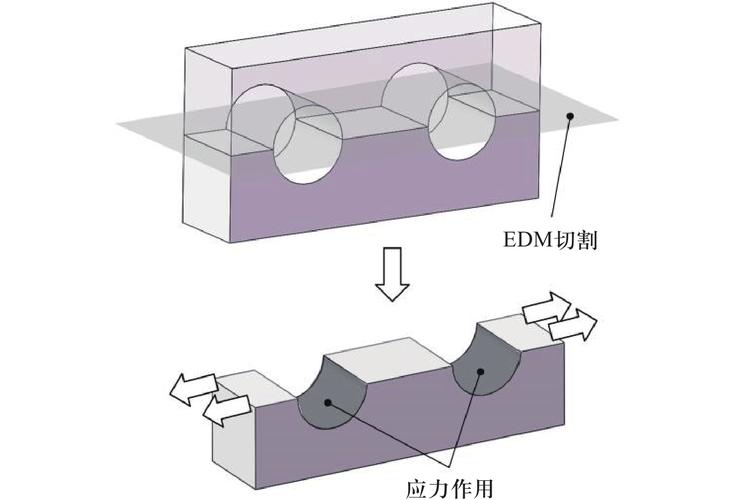 机械加工工件内部残余应力分布示意图
温度升到一定程度,原子活动变松,那些拧着的劲儿就散了,原子重新排得整整齐齐,内部的矛盾解决了,金属自然就变软变韧了,想怎么加工就怎么加工。
退火真不是烧红了就完事
我见过太多新手,甚至不少干了几年的师傅,都觉得退火不就是把工件扔炉子里烧红了拿出来凉?大错特错。
说实话,这步错了,还不如不退。
之前车间接了一批小刀具,新来的师傅赶进度,烧到温度之后,怕炉子凉得慢,直接打开炉门把工件耙出来吹风,想着快点冷却好干下一批。结果这批刀具拿去切钢板,不到半天刃口全崩,全部返修。
问题出在哪?退火要的是缓慢冷却,不是急冷。就像你跑完五公里,不能直接蹲地上吹空调,得慢慢走两步让心跳降下来,不然铁定出事。金属也一样,烧软了之后,得跟着炉子慢慢降温,让原子慢慢排好队,要是一下子凉透,原子还没站稳就被冻住,内应力根本没散,等于白烧。
不过话说回来,也不是所有退火都要烧得通红。比如很多焊好的机架,只是焊缝里有应力,不用烧到上千度,只要加热到几百度焖几个小时,应力就散了,行话叫去应力退火,成本低,用处还大。
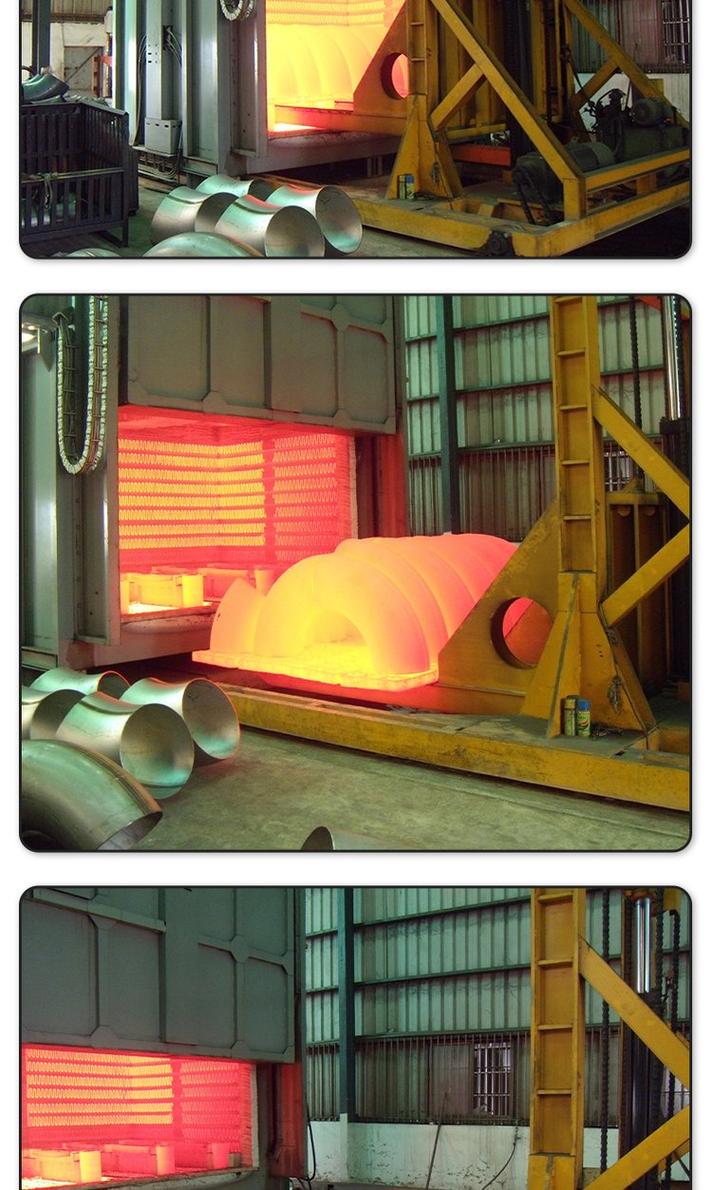 工业车间退火炉加热工件现场图
我干了这么多年,最常碰到的就是厂家为了省那点退火的钱,跳过这一步。结果卖出去的设备,一年不到机架变形,焊缝开裂,回来返修的钱,够退十次火了。你说这亏不亏,对吧?
退火不止金属才有,到处都是
 退火不止金属才有,到处都是
你以为退火只有机械车间用?不对。平常家里的厚玻璃鱼缸,吹出来之后都要退火,不然外头冷却了里头还热,应力扯着,说不定哪天你添个水,它自己就炸了。还有现在的塑料件,注塑出来也会退火,消除成型时候的应力,不然用两年就裂。
甚至往虚了说,我们干活干累了,回家睡一天,其实也是给自己退火。绷紧了半个月,那点劲儿攒着,迟早出问题,歇一歇,松一松,劲儿散了才能接着干。哦,扯远了,说回工件。
很多人觉得退火就是把金属变软,没用?不对,退火是调性能。你要把钢板折弯成框,不退火,折一下就断,退完火,柔韧性够了,想折成什么形状就折成什么,折完了你要是需要硬度,再拿去淬火变硬就行。退火就是给你铺路的,先把之前折腾出来的毛病消了,你后面想怎么改都方便。
徒弟后来把那根断钢条捡回去,扔进炉子焖了一夜,跟着炉子慢慢凉透,第二天拿出来,轻轻松松弯成了想要的勾,没断。就这么简单的一步,能省多少后续的麻烦。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你不知道的退火:让硬金属变乖的车间秘密
文章链接:https://www.lfdjt.com/p/zhizao/a/943.html