昨天刚帮班组处理完一桩换模延误的投诉,三个师傅蹲在工位边的防滑垫上抽了半包烟,骂的核心词全是通用化。说之前为了赶进度,拿了别的工位剩的夹紧块凑上去,结果压坏了三个薄铝板工件,铝屑飞出来蹭到小臂,烫得人一缩手,才发现那玩意儿的行程是给厚钢板留的,压软料直接就怼穿了。
你骂的通用化,多半是拿“差不多”凑数
很多人对通用化的误会,从根上就错了。总觉得这词就是”找个能装上的零件凑活”,跟家里换个水龙头接头差不多——只要丝扣能对上,管它承压多少、匹配不匹配,先装上再说。就像这次凑夹紧块的事,那零件本来是给钢件夹紧设计的,行程余量留了快半厘米,压0.5毫米厚的铝板,那不是夹紧,是直接冲压。
没人喜欢麻烦。你在车间站过就知道,每次换型的时候,拆螺丝的脆响、找零件的脚步声、师傅们因为找不对尺寸冒出来的牢骚,攒在一起就是实打实的时间成本,时间就是钱,这话在车间从来不是空话。但麻烦归麻烦,不能为了省时间就把“通用”两个字歪解成“随便凑”,最后省了十分钟,赔进去三个工件,还要花俩小时清理压坏的铝屑,怎么算都亏。

说出来你可能不信,我刚当师傅那会,最烦设计部门的人下来调研,张口闭口要搞通用化,我当时直接怼过——你坐在办公室画个图就说通用,你知道换模的时候要蹲在地上拧多少个螺丝吗?
真正的通用化,是从毛坯阶段就留好的余地
直到有次凌晨三点被电话喊到车间救火,我才改了这个想法。那次客户临时改了工件的安装尺寸,差了2毫米,按老的夹具设计,整个底座得重新铣,至少三天才能做出来,根本赶不上交货期。结果当时负责这个项目的设计师,在夹具底座上留了通用的调节槽,我们拧了两个调节螺栓,挪了下定位块的位置,半小时就搞定了。那天从车间出来的时候,天刚蒙蒙亮,风一吹,烟味混着切削液的味道,现在想起来都记得。
原来好的通用化,根本不是让你凑零件。是从设计毛坯的时候,就把后面要换型、要调整、要修配的空间提前留出来——比如统一的安装孔距,标准化的接口尺寸,可微调的行程余量。它的核心目的从来不是把所有零件换成一模一样的,是让你下次换型的时候,不用把整个设备拆得七零八落,不用重新打表找正,不用等设计师出图、机加工车间赶零件。
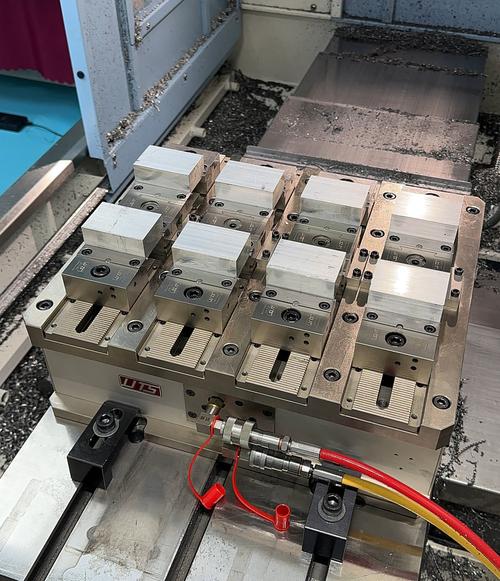
以前我们换一次大型夹具,要俩小时才能调试好,稍微差点精度,加工出来的工件孔位偏个几丝,就得报废。现在因为底座的安装孔距统一成了通用尺寸,不管上面换什么定位块、夹紧头,直接对准孔位拧螺丝就行,找正的步骤直接省了,换型时间缩到十几分钟。上次赶那批急单,就是靠这个节奏,才没被客户扣绩效。
通用化的边界,从来没人给你写在手册上
当然,通用化不是万能的。之前有个新来的组长,为了降库存,拍脑袋把车间所有的气管接头都换成同一种规格,说这样不用备不同尺寸的零件,全是通用的。结果上次高压管路上的接头崩开,气管抽出来甩得满车间飞,把旁边的切削液桶都打漏了,半桶液流得满地都是,保洁阿姨追着他骂了三天。
这根本不是通用化,是瞎省钱。通用化的边界其实很简单:不碰核心功能,不碰安全底线。比如工具挂架的尺寸,统一成通用的,没毛病;夹具的安装孔位,对齐成通用的,省时间;但是高压管路的接头、伺服电机的安装座、针对不同材料的夹紧行程,这些绝对不能为了“通用”随便改。
现在我们车间的工具柜,以前每个工位的扳手都是师傅自己攒自己的,找个19号的扳手要翻三个柜子,现在把所有挂架的尺寸统一成通用的,不管你在哪个工位,伸手就能摸到对应的工具。就这点小事,每个工位每天就能省十几分钟的找东西时间,一个月算下来,多出来的产能比换那点零件的成本高太多了。
刚才绕车间走了一圈,看到新来的小徒弟正把刚到货的夹紧块按通用孔位摆到货架上,旁边的老师傅在教他认定位尺寸,阳光从天窗漏下来,落在亮银色的金属块上,晃得人忍不住眯起眼。其实哪有什么玄乎的工业概念啊,通用化说白了,就是让下次来干活的人,少蹲两次,少拧几个螺丝,少挨几次客户的催单电话。
作者|制造
排版|制造
审核|白杨