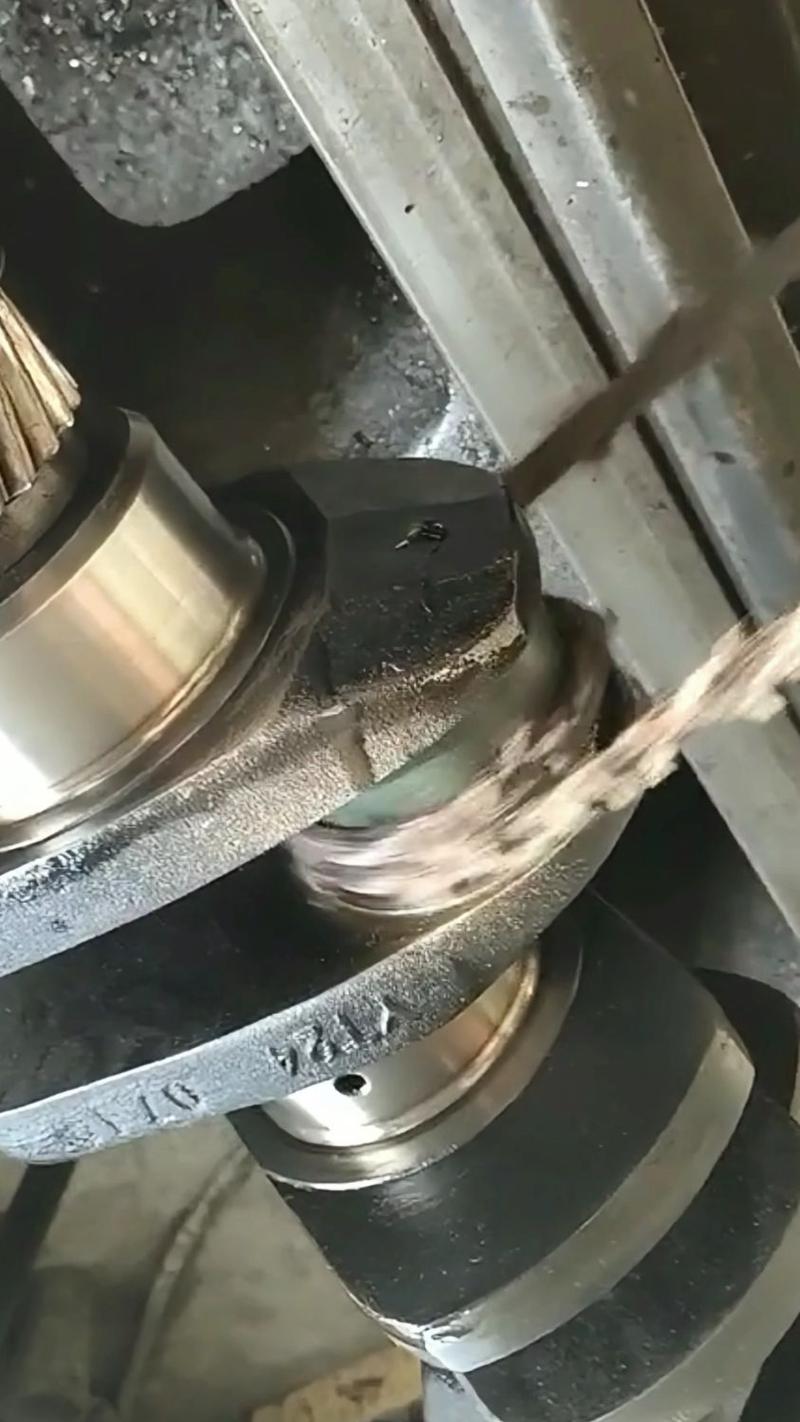
刚进车间大门,防锈油混着金属切削液的味道直往鼻子里钻。脚边斜靠着一根半人粗的轴,一端啮合齿崩掉小半块。扔了?大几十万买的新件,生产线停一天损失都够修十次了。堆焊补?试过,焊完弯了三个丝,整根轴直接废了。这时候就得请出今天说的主角了。
为什么不用传统堆焊,非要选增材修复
很多外行人觉得,不就是往缺的地方补金属吗?堆焊刷镀都能做,凭啥增材修复就成了宝贝?你拿根千分表顶在轴端测变形就懂了。传统堆焊一烧就是一大片,热影响区能扩散到缺口外面好几厘米,冷却的时候应力拉着零件变形,精度要求高的地方,差半个丝都不行,变形超差就等于白修。
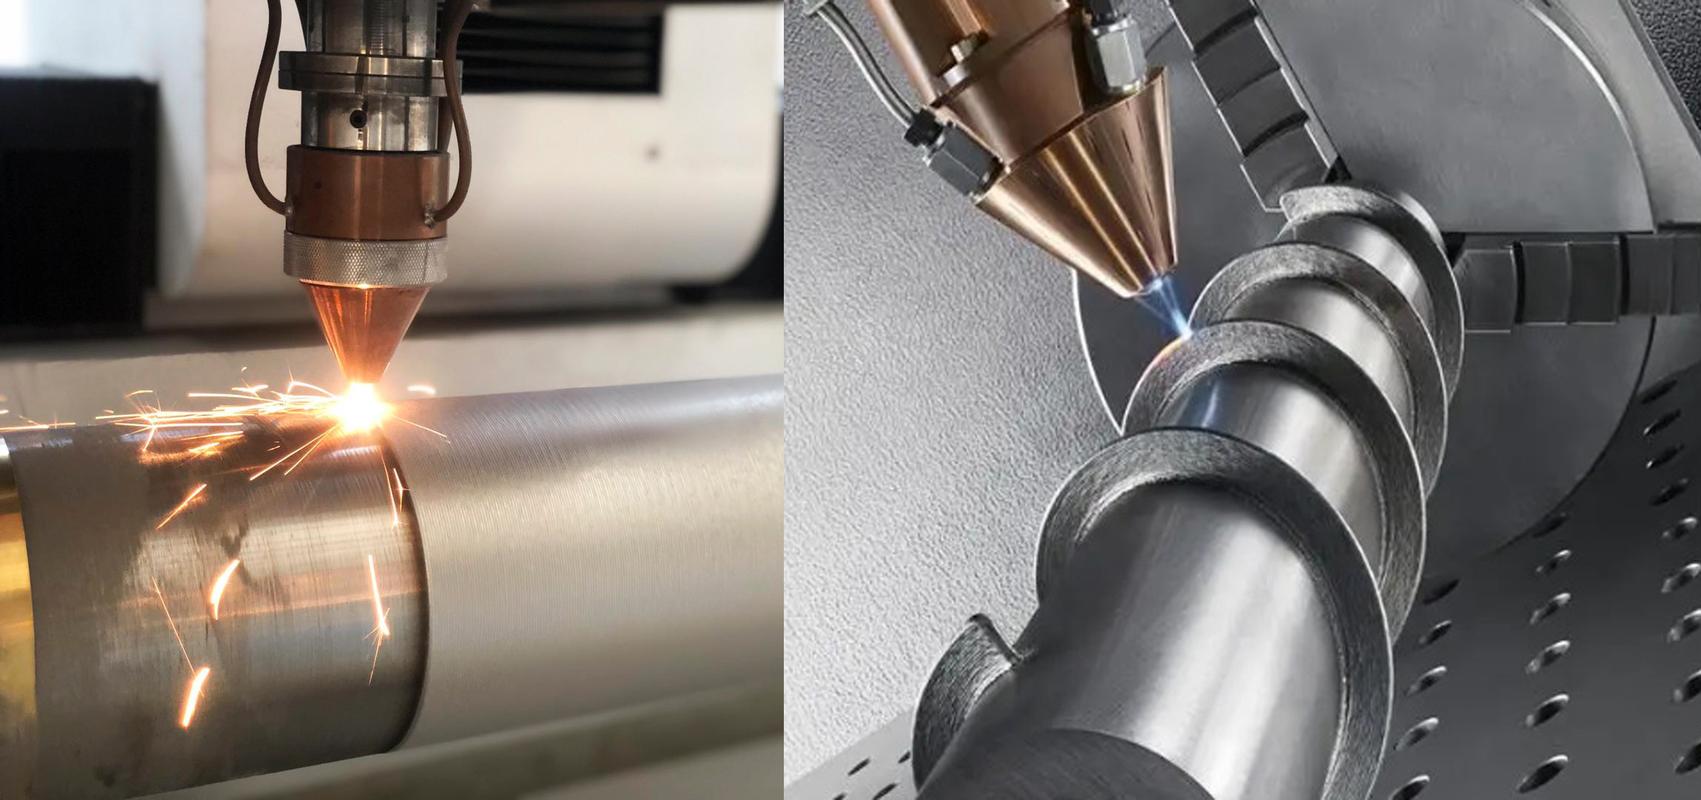
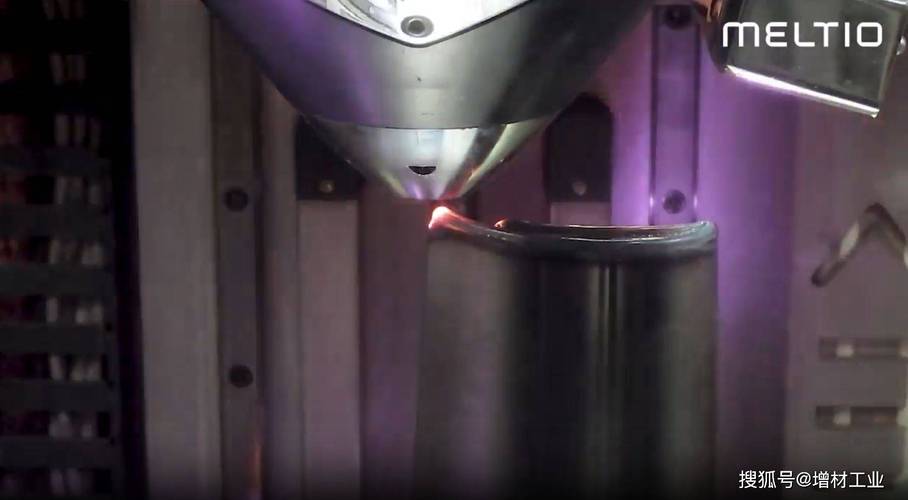
增材修复不一样,它是用激光或者其他热源,把金属粉末一点点熔化堆积在缺口上,每次堆的层只有几十微米厚,热量刚扩散就散完了,大部分时候变形量都控制在允许范围内。哪怕是对精度要求变态的传动件,修完打磨完也能满足要求。
增材修复的门槛,不在打印机上
很多人觉得,不就是买台金属3D打印机往那一放就能接单?扯呢。第一步处理缺损就难倒一半人。坏的地方不光是缺了一块,绝大多数都有肉眼看不见的微裂纹,不打磨干净,你堆上去再多层,用不了半个月就整块掉下来。
得把裂纹彻底清掉,清完了形状歪歪扭扭,还得扫描建模,算出精确的堆积路径,不能多堆也不能少堆——多堆了后面磨掉费时间,少堆了尺寸不够,直接废了。
堆积完也不算完,得测残余应力,还得做结合强度检测,真出问题,前面功夫全白费。我之前跟过一个修复的活,清裂纹清了整整三天,一开始偷懒只清了表面,结果超声探伤一查,里面还有,不得不重新打磨,耽误了两天工期,老板脸都绿了。
不是所有零件,都值得增材修复
说实话现在圈子里吹得有点过了,好像增材修复是无所不能的万能膏药。其实根本不是这么回事。它最大的优势,就是修那种换不起、买不到、精度要求高的零件。比如大型机组的核心轴,比如进口设备绝版的传动齿轮,这种你换个新件动辄几十万上百万,等货还要等三五个月,修一下只要十分之一不到的价格,半个月就能拿出来用,这才划算。
要是一个几十块钱的小齿轮,磨坏了你来修,报价比买新的贵十倍,你修吗?肯定不修对吧。还有一些本身就是铸铁的大件,强度要求不高,找老焊工堆焊一下就能用,犯不上花这个钱用增材。
不过话说回来,这两年设备成本降了不少,原来只有大厂玩得起,现在很多地方的第三方修理厂都能做了,对很多制造企业来说真的是救了命。上次我们厂那根坏的曲轴,修完用到现在三年多了,一点问题都没有,省下的钱够给整个车间换一遍新工具。
也就这样了,没有什么黑魔法,就是制造业被逼出来的一个省钱法子罢了。
作者|制造
排版|制造
审核|小准