2026-09-18 18:17:49 分类:正文
昨天带新来的实习毕业生逛车间,他盯着我们那排整整齐齐的工位看了两分钟,扭头问我:师傅,你们这线怎么没活干啊?你看对面那线,工位边堆得都下不去脚,那才叫赶产能对吧?我笑了笑,没直接回答,拉着他从工位头走到尾。
什么才是真的高效
很多刚进制造行业的新人,甚至干了五六年的老主管,都默认一个理:工位上堆的货越多,产能越高,工厂越赚钱。真的是这样吗?我们拿常见的机加零件来说,原来的老线做批量,冲压一次冲一百个,堆在冲压工位边,等全冲完了,再一整车拉去铣面,铣完再堆着拉去钻孔。从第一个零件开工,到最后一个零件进包装,最少要两三天。中间堆货占地方,要找人搬,要是哪道工序出了错,一整批一百个全废。
亏到肉疼。
这种模式下,大家都忙得脚不沾地,看起来热火朝天,实际上大部分时间都耗在搬货、找货、等货上了。你堆的那一堆货,不是产能,是压在仓库里的流动资金,是出了错就要全赔的风险。
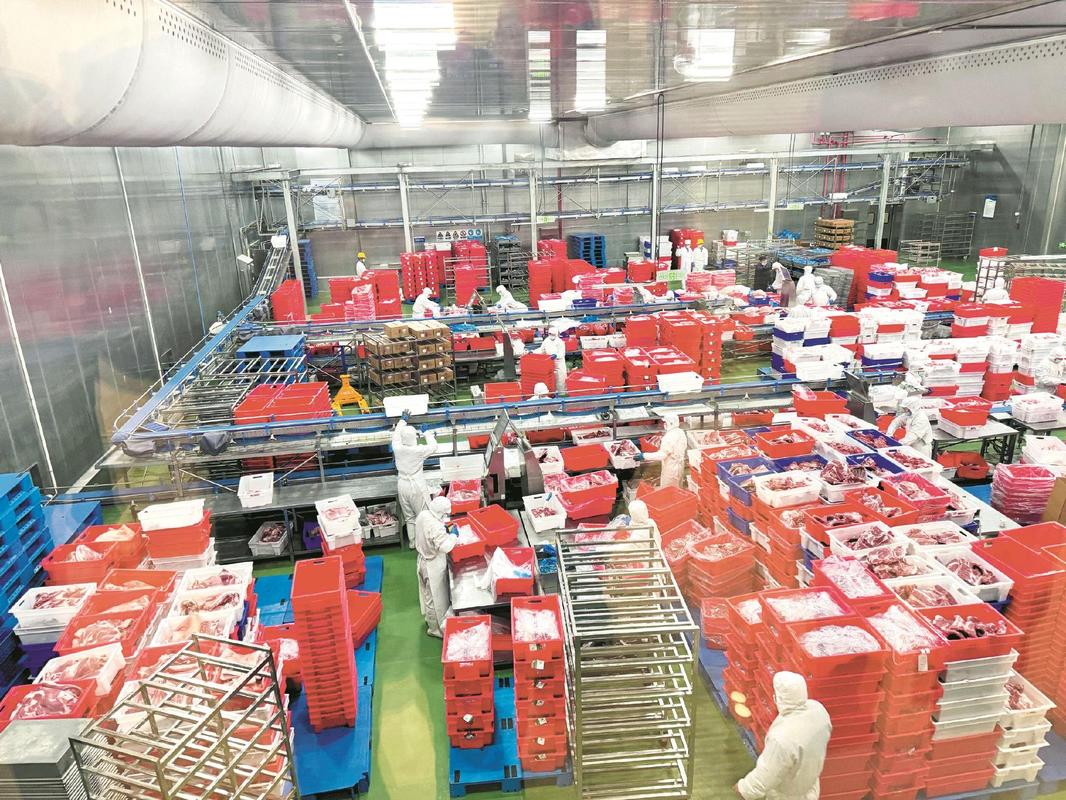 传统批量生产车间在制品堆积现场图
单件流跑起来是什么样子
单件流说穿了其实很简单,就是做完一个零件,立刻流到下一个工序,绝不攒堆。我给你打个比方,你开了个小面馆,来了十个客人,你是把十碗面全部煮好再一起端出去,还是煮好一碗端一碗?明眼人都知道,后者客人等的时间短,你也不用摆十碗占备餐台的位置,出了错捞出来重煮也只浪费一碗的料。
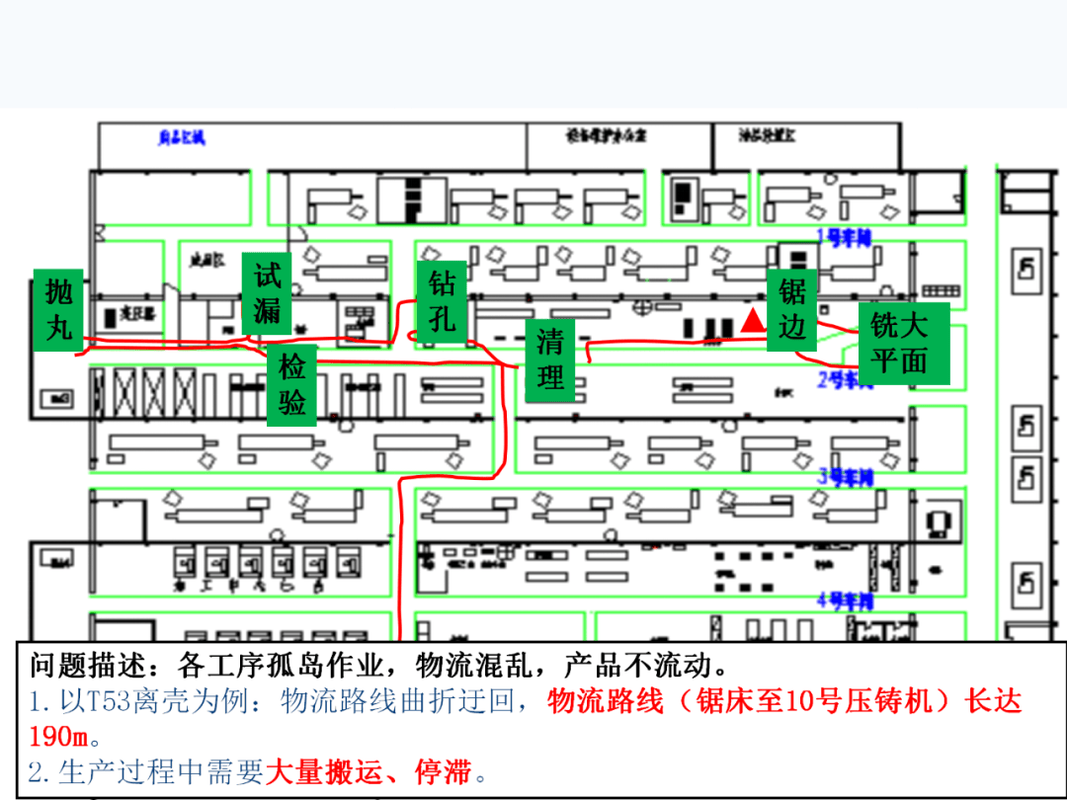 机械加工车间单件流产线布局图
很多人一听到“单件”两个字,就钻牛角尖,说我这个工序加工一次要五分钟,下一个工序只要一分钟,怎么可能做一个流一个?其实单件流的核心从来不是“必须每个工位只放一个工件”,而是让在制品不停留,全链路流动起来。工位之间留两三个缓冲的位置太正常了,只要不堆个几十上百个占地方,那就不算错。很多外面来的顾问不懂现场,硬卡必须放一个,把工人逼得天天抢位置,最后做不出来还怪方法不对,纯属瞎折腾。
你去跑一遍就知道,同样的产能,单件流的线比批量线,至少能空出三分之一的场地,从开工到出货的时间,能从两三天缩到两三个小时。客户要改个尺寸,换个款,停线换型的时间也短,因为线上根本没多少老库存要清。
为什么多数工厂搞不成
 为什么多数工厂搞不成
我这些年见了太多工厂,学了点概念回去,把设备重新摆了摆就说自己搞了单件流,不出三个月就打回原形,最后说这方法不适合我们。问题出在哪?
首先,没人愿意先沉下心改基础。单件流对设备稳定性要求高,你一个工序隔一小时停二十分钟,下一个工序不就只能闲着?很多工厂舍不得花时间做日常维护,天天到处救火赶货,线当然跑不起来。
其次,不愿意给工人涨本事。原来你干拧螺丝就一辈子拧螺丝,单件流要求工人能顶两三个工位,哪缺人去哪,很多老板怕工人学会了要涨工资,就愿意让你守一个工位不动,那线卡了没人顶,当然动不起来。
说实话,真沉下心搞成了的,我还没见过说不好的。原来压几百万的在制品,一下子能腾出来几十万的流动资金,车间空出来的地方还能加新线,出了问题做第一个就能发现,根本不会出整批报废的事。就冲不亏大钱这一点,就值得好好坐下来琢磨。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:我在车间摸十年才懂的单件流:不是你想的那样
文章链接:https://www.lfdjt.com/p/zhizao/a/899.html