2026-10-11 18:47:07
作者:
制造
刚跟着师傅进车间实习那天,我蹲在铣床边看了半小时,看师傅换了三种不同尺寸的零件加工,从头到尾没换过夹具,只是拧了四个螺丝,挪了两块挡块,敲两下就卡紧开工了。
我那时候刚学机械,课本上只说了夹具是用来固定工件的,哪见过这操作,还以为是什么新出的黑科技。
不是什么高大上的黑科技,就是车间里的百变固定器
说白了,定制夹具是给特定工件量身做的鞋,合脚但只能穿给这脚,换个人就穿不了。通用夹具就是那种可松可紧、可长可短的松紧带鞋,大半脚都能塞进去穿。
我们最常见的台虎钳、三爪卡盘,其实都是最基础的通用夹具。你随便夹个方的圆的异形小零件,调一调爪的位置,拧拧压力就能用,不用重新做一套夹体。
说实话,对于绝大多数接散活、做小批量的加工厂来说,这东西就是吃饭的本钱。你接十个不同的活,总不能做十套定制夹具吧?光夹具成本都比加工费高,赚什么钱?
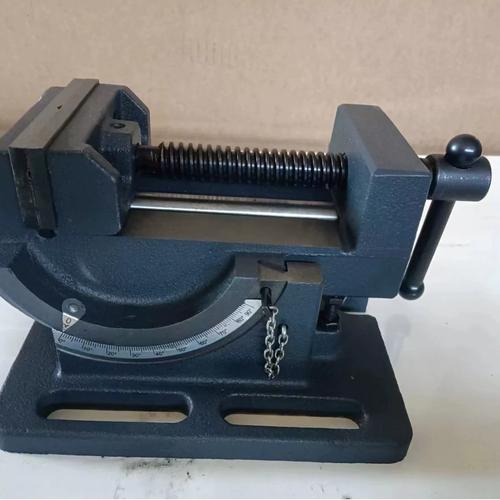 机械加工车间台虎钳通用夹具
很多人觉得通用就是凑合用,精度不行。其实真不是,合格的通用夹具定位基准本来就是做准的,只要你装夹的时候把基准面擦干净,没有铁屑卡住,调对了力度,精度完全能满足绝大多数加工要求,比那种偷工减料做出来的定制夹具稳多了。
好用归好用,坑里藏着不少新手容易踩的雷
我刚上手那会,就出过事。那时候觉得不就是通用夹具吗,随便卡上能固定就行,结果夹紧力拧的太松,铣刀刚下去,工件直接弹出来砸在防护门上,哐当一声,整个车间的人都看过来,我半天腿都是软的。
后来做一个薄壁铝件,又怕松,死命拧,结果零件直接被夹变形,铣完平面松开来一看,中间鼓出来快一个毫米,直接废了,赔了材料费不说,还被师傅骂了一下午。
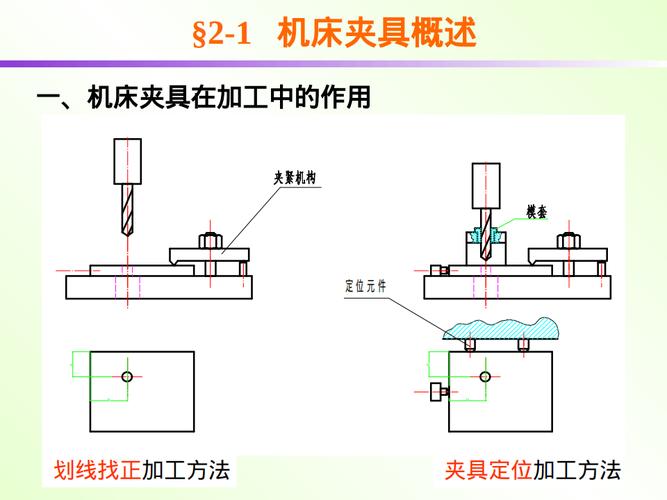 机加工通用夹具装夹定位示意图
其实这些坑都不是夹具的错,是用的人对“通用”两个字有误解。它只是给了你能适配不同工件的灵活性,没说你能随便装不用心。力度要调,定位要找,基准面要清,该做的步骤一步都省不了。
很多新人图快,装夹完不找正就开机,出来尺寸偏了,反过来怪通用夹具不准,这锅人家可不背。
该选通用还是定制?其实一眼就能分清
 该选通用还是定制?其实一眼就能分清
选哪个根本不用翻手册背公式,看你干多少活就完了。
如果是大批量生产,一个月几万件同一个零件,那肯定上定制夹具,装夹快精度稳,效率能拉满,摊下来每个零件的夹具成本可以忽略不计。这种情况还用通用夹具,每次调十分钟,一天少干多少活,亏死。
但如果你是研发打样,做小批量定制,活杂换得勤,那通用夹具就是救星。开一套定制夹具的钱,够买半套新机床了,打样做个十来件,根本赚不回来。
不过话说回来,现在也没有那么绝对的分界,很多模块化的组合夹具,其实就是通用夹具的升级版,不同模块拼一拼,就能变出不同的装夹方式,既有通用的灵活,又能保证精度,现在很多产线都爱用。
昨天还有徒弟跟我抱怨,说调通用夹具太麻烦,不如定制夹具省事。我跟他说,你刚学车的时候还练倒库练半个月呢,麻烦这几分钟,练的是你装夹找正的手感,等哪天你调通用夹具比别人换定制夹具还快,那你的手艺就出来了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的百变工具:你不知道的通用夹具
文章链接:https://www.lfdjt.com/p/zhizao/a/8984.html