机加工车间一半的污染,都来自没好好处理的废切削液
很多小老板图省事儿,新液用个三五天,混了铁屑油污就直接凑活用,要么整桶倒掉,到最后整个储槽都臭了,连机床导轨都能被腐蚀出印子。说实话,我见过用了半年没清没处理的切削液槽,打开盖子那股味,比夏天放了一周的泔水还冲。
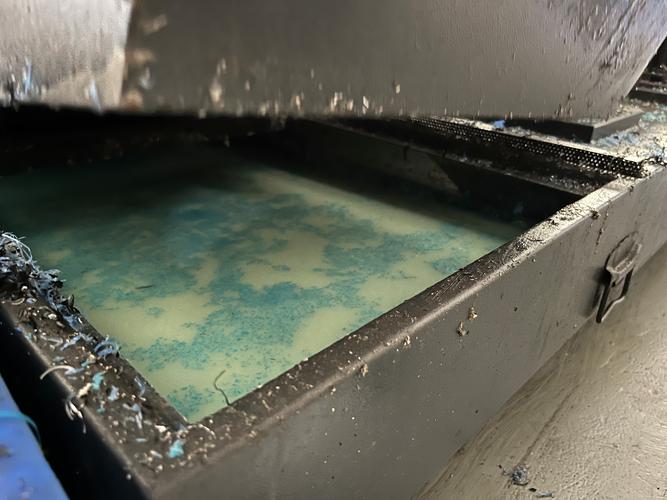
切削液本来是用来冷却润滑刀具的,车铣刨磨下来的金属粉末、工件带过来的润滑油、液压油,全都源源不断混进去。时间长了厌氧菌一滋生,不光臭得呆不住人,还会堵过滤器、磨坏加工面,甚至让天天碰的操作工人起红疹过敏。很多人只算买新液的钱,不算处理不当带来的损耗——一台几十万的机床,导轨被腐蚀出坑,修起来比处理十年切削液都贵,对吧?
日常生产用的切削液处理,逻辑其实特别简单
别听那些环保公司吹得神乎其神,大多车间用的就是很实在的两步:先除渣,再除油。最早小车间都是弄个大水泥沉淀槽,废切削液放一天,重的铁屑金属渣沉底,刮出来晒干卖废铁,上层清液抽回去接着用。现在大多车间都用上了纸带过滤机,就是一张滤纸跟着传送带走,液体渗过去回槽,渣留在纸上,满了就一卷丢掉,比人工清沉淀干净太多。
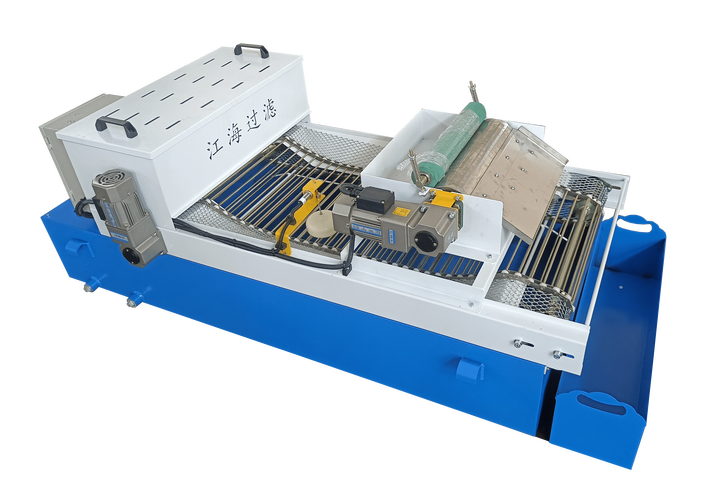
除完渣就得除油,浮在液面上的废油比切削液轻,最简单的就是开个溢流口,浮油顺着口子流进收集桶。好一点的配个皮带式刮油机,一条吸油的毛毡皮带转一圈,把浮油粘下来再刮进收集盒,不用天天守着。不过话说回来,要是产量小,很多小车间连过滤机都舍不得买,自己砌个三格的沉淀池,第一格沉渣,第二格浮油,第三格抽回机床用,凑活也能用,就是得半个月清一次渣,味大一点。
没法回用的废液,别碰红线,小成本也能解决
很多老板最犯愁的就是用了好几年,实在降解得没法回用的废液,怎么办?偷偷往河沟排?那是找死,现在河道边上到处都是监控,逮住一次罚得你三个月白干。说实话,现在有那种小型的切削液破乳处理一体机,不用占多大地方,接上去就能自动把油水渣分离开,水净化到能达标排放,油渣压成硬块再找人拉走处理,算下来比找第三方拉运便宜一半都多。
很多人有误区,说我多加点杀菌剂不就能一直用了?加杀菌剂能压住味,能杀细菌,但是混进去的金属渣和浮油还在啊,磨出来的工件光洁度越来越差,刀具耗得比以前快三分之一,到头来还是亏。还有人说全合成切削液就不用处理?扯,全合成只是不容易滋生细菌发臭,切下来的铁屑还是要沉,掉进去的液压油还是要刮,该处理还是得处理。
上次那个找我帮忙的老板,听了建议,弄了个三格沉淀池加个小型刮油机,花了不到买半吨新切削液的钱,现在车间里味基本散了,半个月才清一次渣,省下来的新液钱三个月就回本了。其实机加工那点事儿,说白了就是把脏东西分出去,有用的留下来,别嫌麻烦,省下来的都是真金白银。
作者|制造
排版|制造
审核|乐乐