2026-09-18 15:42:48 分类:正文
上个月车间出了档子事。新调的生产线,首件测了五个尺寸全合格,量产一百件,抽检出七十八个超差。所有人都炸了。
刚调完的机台,怎么产出废品了?
所有人第一反应都是机台走位了,钳工拆了丝杠调间隙,电工改了参数,折腾大半天,再测还是不对。后来老主任过来,拿了个校准过的块规,让刚才调机的小伙子换个地方测,又让另一个师傅拿旧卡尺复测同一件工件。结果出来吓一跳。同一个工件,新旧卡尺量出来差了快两倍公差带。
你以为是机台的问题,其实是你测量的这套系统本身就不准,这个就是MSA要管的事。
 汽车零部件车间卡尺测量校准现场
很多人第一反应,不就是卡尺不准吗?送校准不就行了?哪这么复杂,还搞个MSA的名字,故弄玄虚。说实话,真不是故弄玄虚。卡尺校准合格,不代表你用它的整个流程就对。
别把MSA当成应付审核的废纸
我干了十几年,见过九成以上的中小工厂,MSA是什么?就是质量部攒出来给客户审核看的表格。锁在文件夹里落灰,没人真拿到车间用。对吧?
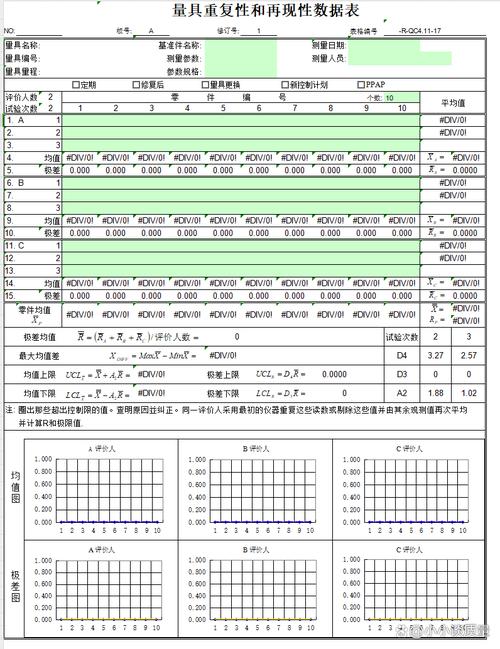 制造车间MSA测量误差分析记录表
为啥说这是坑?你想啊,同一个工件,同一个人测三次,能出三个不同数,这叫重复性不好,可能是你握卡尺的姿势不对,也可能是卡尺本身间隙大。换两个人测,差出半个公差,这叫再现性差,问题出在人,或者测量方法没写清楚。这些问题,光校准卡尺根本查不出来。校准只是说,卡尺测标准块的时候是对的,没说你在车间温湿度变了、工人手法变了之后,测出来的数还对。
很多人栽在这。真的。
上次那批废品,就是新换的卡尺,校准证书刚拿到手,但是工人测的时候,习惯用力卡紧工件,旧卡尺松,新卡尺紧,差出来快0.02毫米,刚好就是公差范围,所以调机的时候全都卡在上限,做出来自然全超。说穿了,就是没人提前给这套新的测量系统做个检查,没人知道它本身就带这么大误差。
新手也能get到的核心逻辑
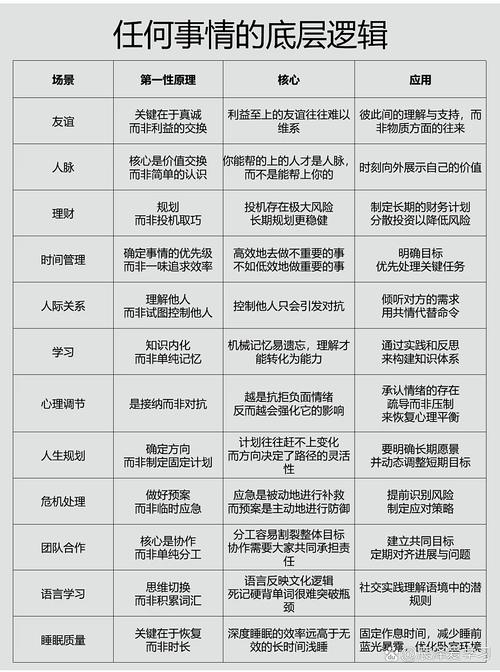 新手也能get到的核心逻辑
别听那些质量工程师跟你说一堆偏倚、线性、GRR,头都大。MSA的核心,一句话就能说清楚:你用来测产品的这套系统,它本身的误差,会不会大到让你看错产品合格还是不合格。
换个生活化的例子,你家里买体重秤,称你自己,今天120明天123后天118,你敢信这个秤吗?换个秤,你脱了鞋上去三次,三次都差不到半两,你朋友上来称你,结果也差不多,这个秤就靠谱。MSA干的就是给你的测量工具“查底子”的活,看看它本身的误差到底有多大,会不会影响你做判断。
不是所有测量都要大动干戈做全分析。很多非关键尺寸,大致走个重复性检查就行,只有影响装配影响安全的关键特性,才需要认认真真把所有误差都拆出来算。没必要搞形式主义,把简单的事搞复杂。
之前带的一个大学生新人,刚进部门就跟我吐槽,说MSA就是质量体系的老八股,全是没用的公式。出了那批废品之后,他自己蹲在车间做了一遍分析,出来跟我说,原来真不是凑数的花架子。
搞制造这行,最忌讳的就是,把体系要求都当成应付审核的活。你测出的数据本身就不对,机台调的再准,工艺编的再好,都是白搭。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里躲在卡尺背后的MSA,到底在管什么?
文章链接:https://www.lfdjt.com/p/zhizao/a/875.html