我刚当学徒那会跟着师傅逛总装线,远远看到线边一根红绳子挂着,伸手一拉头顶立刻亮红灯,整条线的传送带慢慢就停了,当时我吓得手都缩回来,以为闯了天大的祸。
师傅笑我没见过世面,拍着那根绳子说,这是咱们产线的保命家伙。那是我第一次对这玩意儿有印象,那会还不知道它有个听起来挺玄乎的名字,叫安灯系统。
别被“系统”两个字吓住,核心逻辑其实特别简单
很多外行一听名字,觉得这是多么高大上的工业互联网黑科技,其实说白了,它就是一个千里传音喊人工具。
你想想以前没这东西的时候车间是什么样?工人在工位上发现螺栓打歪了,或者工具坏了,或者缺料了,得自己跑去找班组长,班组长去找维修,找物流,一来一回十几分钟,工位上堆了一堆半成品,问题也没解决。更坑的是,有的工人怕被骂,小问题攒着不吱声,结果坏件流到下工序,最后装成整机才发现,整台都得报废。
损失差出几十倍。
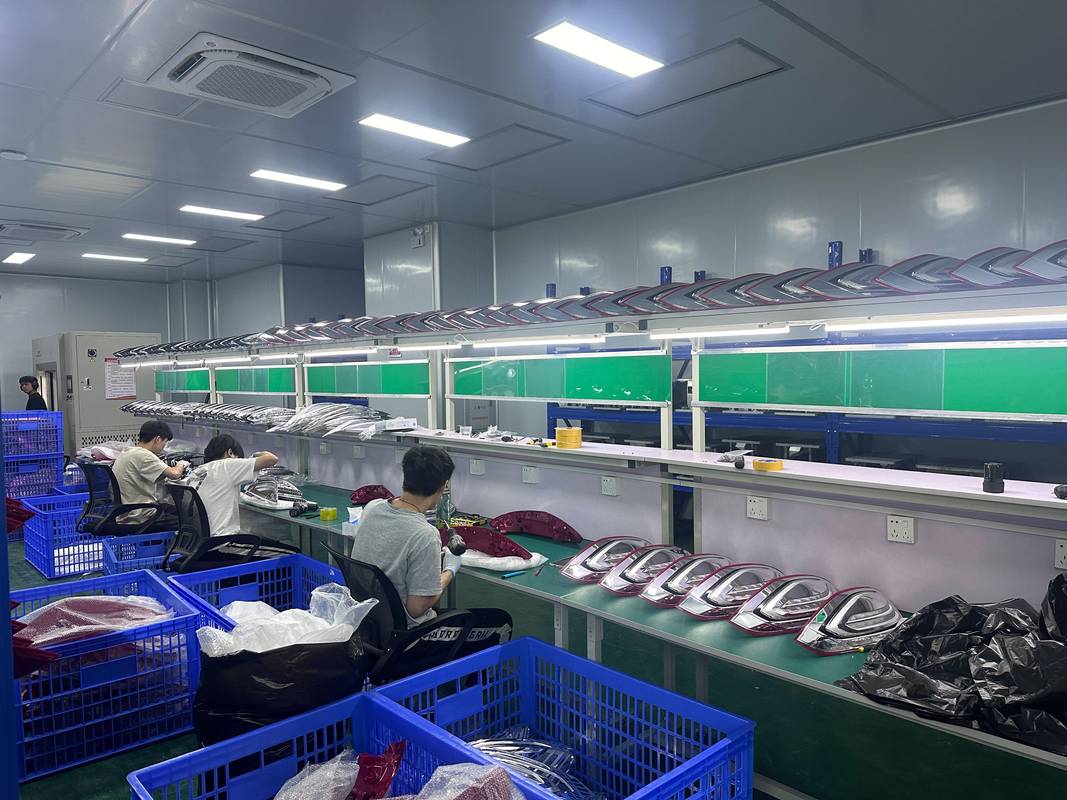
安灯解决的就是这个事儿。不管你是手动拉绳、按按钮,还是设备传感器自动触发,只要一出问题,信号立刻就发出去了——头顶灯亮,中控室看板标红,相关负责人的手表甚至手机上直接弹提示,哪号位出了什么问题,需要什么人来,一目了然。
最关键的一点,很多人搞错了:安灯不是为了停线而停线,它是把大问题拆成小问题,早停比晚停值钱一万倍。
安灯不是只有高科技玩法,一根绳也能顶用
我见过很多工厂花大价钱上了智能安灯,最后成了摆在那看的摆设。为啥?老板定了规矩,没事不许拉,拉一次扣多少钱绩效。工人怕扣钱,出了问题照样捂着不说,那这套系统可不就成了摆设吗?
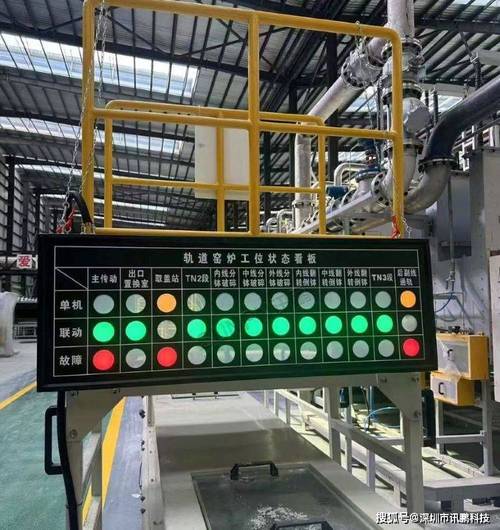
说实话,安灯的核心从来不是技术,是理念。哪怕你不搞智能看板,就是在每个工位挂三个灯泡,红黄绿,拉绳控制,只要规则对,照样能用得好好的。我早年待过的一个小加工厂,就是这么干的,二十年了换设备都没动这三根灯线,为啥?好用啊。
黄灯亮,就是需要帮忙,不用停线,赶快来人就行。红灯亮,就是问题大,必须停线处理。绿灯亮,一切正常,该干嘛干嘛。
刚推那会,老板也心疼,每天线停个好几回,产量看着掉了点,结果不到一个月,不良品率掉了快七成,原来专门返修的三个工人,走了两个,剩下一个都闲得慌,算总账,利润反而涨了不少。
现在的安灯,早就不止喊人这么简单了
不过话说回来,现在的新安灯确实比原来方便太多。原来拉完绳还得等人来,现在缺料了一按按钮,物流那边直接就把要送的料打出来,往工位送就行,不用再核对半天。设备温度超了,传感器自己就发通知,维修还没赶过来,备件申请已经发出去了。
还有更细的,每次拉绳的原因、处理时间都会记下来,攒几个月就能看出来,哪个工位经常出问题,哪个环节经常缺料,直接改工艺调物流就行,相当于免费帮你做产线诊断。
我现在带新人逛车间,第一站从来不是去看那些花里胡哨的工业机器人,都是先站在安灯拉绳边上,让他们伸手拉一下,听听整个车间响起的提示音。
很多新人说,原来不就是个喊人灯吗,至于这么郑重?我都会跟他们说,你看那些做了十几年的老师傅,听到红灯响都不慌,因为他们知道,问题出来了,立刻有人来解决,总比藏着掖着最后炸大锅强。
这玩意儿能火遍全球制造业,靠的从来不是花里胡哨的概念,就是这么实在的道理。
作者|制造
排版|制造
审核|满满