2026-10-09 02:29:10
作者:
制造
昨天跟徒弟在机台边整了一下午,尺寸终于卡进公差带了。徒弟抹着汗打包票,说明天开活肯定顺。结果早班刚出三批,就挑出五个超差件。徒弟脸都白了。蹲在机床边挠头,说昨天测了十几个全对,怎么睡一觉就出问题?
很多车间的墙上都印着四个字母,有人看了十几年,也没往心里去。都觉得那是质量部搞的形式主义,贴给老板看的。
刚调完的机台,怎么转头就出问题
我刚进厂那会也觉得,PDCA不就是应付审核的标语吗?干活靠的是手熟,哪靠什么四个字母循环?直到跟师傅出了一次大错,整批零件全废,蹲在废料堆边抽烟,师傅才跟我掰扯明白。
大部分人用错,错在把四个步骤拆成了一次性的活。做计划是应付,执行是瞎干,检查走个过场,处理直接跳过。转都转不起来,当然没用。
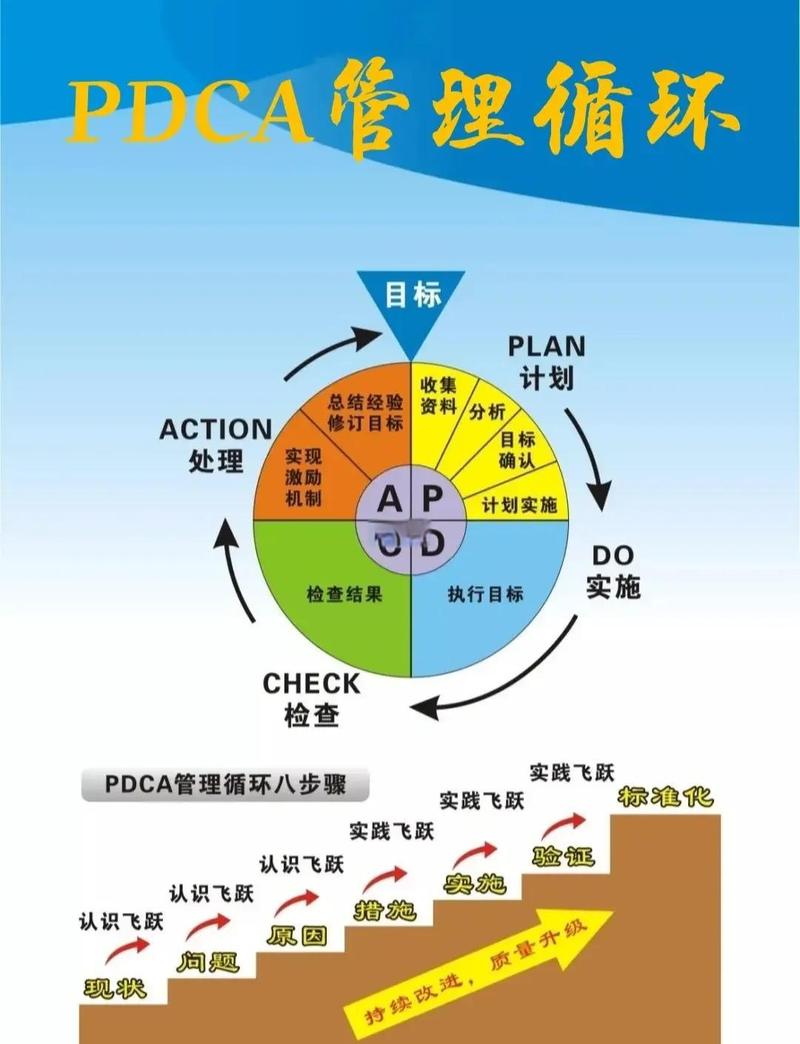 机械加工车间机台旁PDCA循环看板
把四个字母往机台上套,就这么简单
就拿这次调机的事说,我们一个个拆。
第一个P,很多人以为就是定个“今天调机”的目标,这哪叫计划?你换了新毛坯,硬度比上次高了两度,热变形量跟上次不一样,进刀转速都得调,这些变量都得写到计划里,才叫P。不然你按着上次的参数调,试切的时候机床凉,尺寸对,开半小时机台热了,尺寸自然飘。
然后D,就是干,按你定的参数调,试切,一个个测,把数据都记在本上,别偷偷改了参数不写,出问题拍脑袋都找不到原因。
最容易错的是C。大部分人检查就是试切十个合格了,完事。不对,检查得盯着变量看啊。你连续切十件,刀具磨损了尺寸变不变?机台开三小时,温度升了十度,尺寸飘不飘?隔半小时抽着测一次,测仨钟头,把数据摆出来看趋势,这才叫检查。不是摸第一个合格就拉倒。
最关键的是A,这步百分之八十的人都跳过。这次出了热变形的错,你得把“换毛坯后必须连续检测三小时热变形”写到你自己的调机须知里,下次就不会踩同一个坑。对的做法固化下来,错的改掉,这步做完,整个循环才转完一圈,才会有进步。
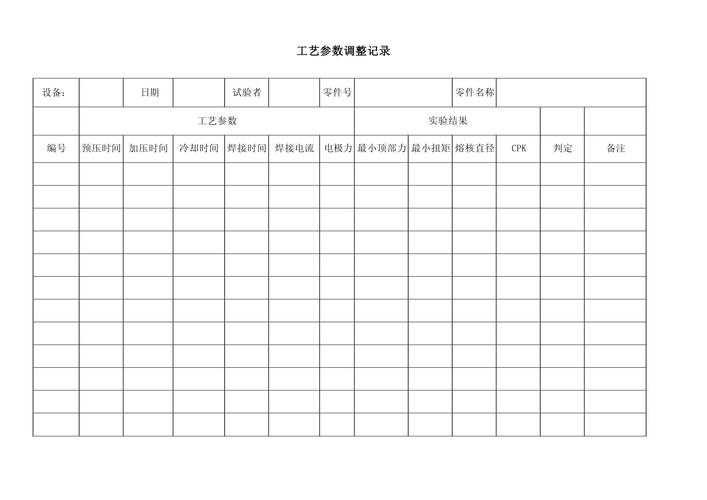 机械加工调机参数变更记录表
转起来才有用,停在墙上就是废纸
 转起来才有用,停在墙上就是废纸
说实话,我干了快三十年,从来没背过PDCA的定义。就记住一个理,干完活得回头看,看完得改,改完再试,不停转就行。
就像家里磨菜刀,你磨两下就得举起来对着亮看看,刃齐不齐,有没有缺口,不对再磨,磨了再看,转个两三圈就能剃汗毛。你磨十下也不看,闷头磨,磨完还是歪的,切不动菜,你能说磨菜刀的方法不对?
不过话说回来,很多人就是嫌麻烦,调完机懒得测三小时,出了错也懒得记,转半圈就停,当然觉得这东西没用。上次我徒弟出了这事,扣了绩效,转头就把热变形的注意事项写在小纸片上,贴在机台操作面板边上了,这俩月调机再也没出同样的错。
别觉得这东西是给大企业搞体系用的,你一个开机床的,自己用,少出十次错,少扣一次绩效,那不就是实打实的好处?很多玄乎的方法,拆到车间的机台边,其实就是帮你少踩坑的小诀窍而已。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里转不停的PDCA:老师傅不说的干活诀窍
文章链接:https://www.lfdjt.com/p/zhizao/a/8002.html