激光切割切得动厚钢板,为什么切不断一张反光膜?

车间里最吵的不是冲床,是空压机。可你站在激光切割机旁边,耳朵先接住的往往是一声闷响,噗,接着才是嘶嘶的气。新人第一次看,眼睛盯着切割头,以为那是个大号焊枪。光一照,火花往下掉,钢板就分开了。真有这么简单?我把手电往喷嘴上一照,他凑过来,我赶紧把他拽开。别拿眼睛赌反射光。

先别急着按启动

先别急着按启动
先别急着按启动
很多人以为激光切割是烧断。烧,只是其中一段。薄板常见的是熔化,光束把金属加热到熔池,辅助气体把它吹走。碳钢用氧气时,还带一点铁氧燃烧,切口更热,速度也快。可这玩意不是一刀切所有材料。不锈钢、铝、黄铜,脾气不一样。反射、导热、氧化膜,都能让参数翻车。
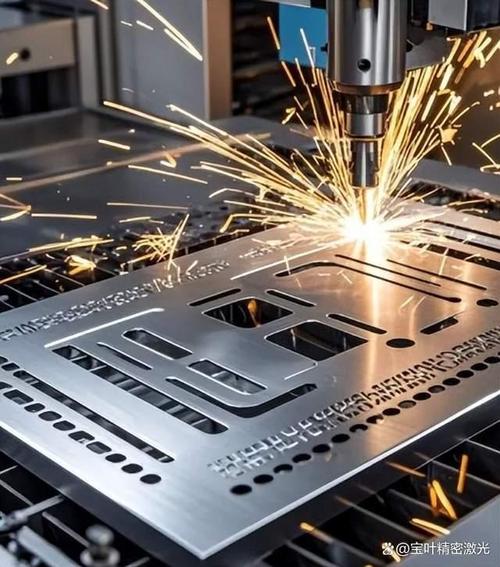
车间激光切割头喷嘴切割碳钢板火花特写
车间激光切割头喷嘴切割碳钢板火花特写
我见过新手把喷嘴撞弯,不知道。继续切,割不透,就在软件里猛加功率。结果呢?镜片烧了。喷嘴孔不圆,气流歪了,光也跟着歪。激光切割里,光路、气流、焦点,像三根筷子夹菜。哪根短一截,都夹不稳。 听声音能听出七八成。正常切割,声音细、稳,像撕布。气压偏大,声音炸。焦点太低,火花团往上翻。焦点太高,火花散。挂渣,可能是速度慢了,也可能是气不纯,或者材料表面有锈。别急着怪激光器。先看喷嘴、镜片、陶瓷环,再看材料。

跟着一束光走一遍

图纸进套料软件,零件排得像拼图。不是越挤越好,留边太窄,热影响区会打架。上料,钢板吸盘或者行车送到交换工作台。零点找边,别小看这个,板子没放平,切到后面焦点就变了。 启动后,切割头先下探,喷嘴和板面之间通常留一个很小的距离。随动系统像猫走路,板面有起伏,它得跟着。穿孔最考验人。尤其厚板,一上来不能满功率猛地扎,得先打一个小坑,再把能量往里送。不然熔渣反冲,喷嘴和镜片要遭殃。
激光切割机切割头随动系统喷嘴靠近钢板工作状态图
切割中,辅助气体从喷嘴中心吹出。氧气、氮气、空气,各有各的活。氧气助燃,切碳钢快,切口有点氧化色。氮气冷,保护切口,切不锈钢干净,但气耗大。空气便宜,可对某些材料,切口会发黑。车间里常说,切得动不算本事,切得稳才算。厚板切到边缘,速度得降,功率未必加。不然过热,拐角就塌。 下料。零件掉进料框,别马上用手抓。边上毛刺很细,像玻璃丝,扎进手套。断面能看出参数。纹路越整齐,通常速度、焦点越匹配。底部挂渣,像小铁瘤,敲掉容易,背后是参数没对齐。

那些莫名其妙的故障

那些莫名其妙的故障
那些莫名其妙的故障
最冤的故障,常常不是激光器。是水和气。冷却水温度飘了,镜片结露,光一过就炸。气路有油有水,喷嘴吹出来的不是气刀,是唾沫星子。保护镜片脏了,没报警,功率慢慢衰减,操作员以为材料变了。换个批次钢板,表面黑皮、锈点、防锈油,结果全变了。 还有对焦。焦点是激光最细的那一点,位置上下差一点,切缝宽窄、割透能力全变。调焦点不是拧个旋钮就完。喷嘴型号、板厚、气体种类,都影响。很多产线会先把焦点调零,再按材料试切。试切块别扔,留着,出问题能对照。 反射材料更麻烦。铜、铝、某些镜面不锈钢,会把光反回切割头。轻则报警,重则烧镜片。别以为功率大就能硬闯。有时得换气体、换焦点、甚至换切割方式。你问我反光膜为什么切不断?因为膜和底材不是一回事。激光对透明或高反材料常常不买账,能量进不去,或者进去就乱反。厚钢板能切,不代表一张薄薄的膜能切。材料吸收率说了算。 喷嘴是耗材,但不是一次性筷子。撞了、擦板、渣粘住,都要查。孔口有缺口,气流就偏。陶瓷环裂了,随动高度会飘。镜片有灰,别用衣角擦。用专用镜头纸,吹球先吹。很多烧镜片,不是激光器坏,是手欠。 空气过滤、水冷机、抽风除尘,这些外围像后台。它们不出声,出事就是大事。切割不锈钢时,烟尘里有金属氧化物,不抽走,镜片和导轨都遭罪。车间地面一层黑灰,鞋底踩过去发滑,那就是信号。 有人问,激光切割比等离子强在哪?看活。薄板、复杂轮廓、小孔、窄缝,激光干净利落。厚板、大件、对断面要求不高的,火焰和等离子更划算。不是谁淘汰谁,是钱包和工件在选。再看激光器类型,早些年CO2要反射镜导光,光路长,维护烦。现在很多产线用光纤,光在光纤里跑,切割头轻,电光转换也高。可别神化。切厚碳钢,氧气加光纤,有时效率不一定打得过老火焰。看材料,看厚度,看质量要求。 新人最爱问,功率是不是越高越好?不是。功率高,热输入大,薄板容易烧边。速度是不是越快越好?也不是。速度太快,切不透,底部挂渣。气压是不是越大越好?更不是。气压过猛,熔池被吹散,断面粗糙,喷嘴还容易伤。 我常让他们做一个事:拿同一块板,切五段。只改一个参数。听声音,看火花,摸断面,记下来。别嫌土。参数表是别人家的,声音和渣是你自己车间的。机器不会说话,但切口会。
激光切割碳钢不锈钢断面挂渣对比实物照片
激光切割碳钢不锈钢断面挂渣对比实物照片
回到开头。厚钢板被一道光分开,很震撼。可真正让产线顺的,是喷嘴没撞、镜片没灰、气压没水、焦点没飘。你盯着激光看,看不出来。你得看渣、听声、摸温度。那天新人问我,师傅,这算高科技吗?我说,算。但高科技也得靠人伺候。他点点头,把护目镜推上去。我又给他按下来。别急,先看,再按启动。

作者|制造

排版|制造

审核|柚子

免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:激光切割切得动厚钢板,为什么切不断一张反光膜?
文章链接:https://www.lfdjt.com/p/zhizao/a/25632.html