昨天带徒弟在装配区调机,他蹲在工位边上戳了十分钟触摸屏,抬头皱着眉问我,师父你看,所有点都在控制线里,CPK也够,怎么上午还是出了三件超差的?
我低头瞅了一眼,乐了。你这数据是昨天测了输进去的,能顶今天的用?
很多人接触SPC,第一印象就是质量部要的一堆表格,应付客户审核的工具罢了。说白了,就是个摆设。
不是干巴巴的报表,它是盯过程的隐形岗
SPC全名统计过程控制,说穿了,就是帮你提前摸出机器的脾气。
咱们做加工的,原来都是怎么做?做完一整批,全检挑废品,挑出来废的回炉,好的流下去。浪费多少料多少人工,都算在成本里,认了。要么就靠老师傅的手感,摸一下刀头,蹭一下工件,就知道差了多少,调一下。但老师傅能一天盯八台机器不眨眼吗?能连盯一个月不走神吗?
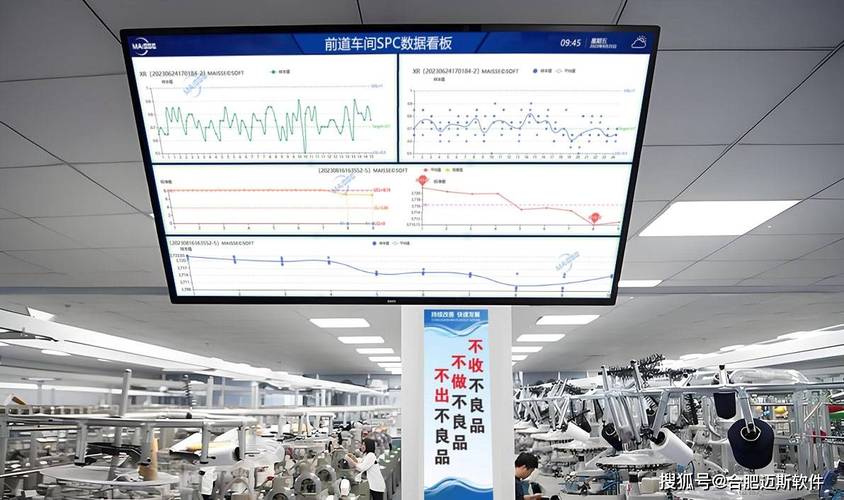
SPC就是把这个手感,变成了人人能看懂的信号。你不用摸,把测出来的尺寸往图上一点,趋势一眼就能看到。只要点开始往一边跑,或者快要碰到控制线了,赶紧调,别等做出来一堆废的再返工。
九成工厂都用错了,错在哪?
第一个错,把实时监控做成了事后统计。我见过太多工厂,花了钱上系统,结果半个月输一次数据,做个图给客户发过去,就完事了。这哪叫过程控制,这叫过程“总结”,总结完废品已经堆一箱子了,有啥用?
第二个错,把SPC当成质量部一个部门的事。操作工开机,质检员检测,质量部录数据,三方各干各的。等数据出问题,早就晚了。真要用好,就得把控制图放操作工眼皮子底下,测完三五件输进去,异常了当场就能调,这才叫管用。
之前我待的一条加工线,原来天天出十来件超差的轴,就是因为刀头磨损快,大家都是等尺寸超了才调。后来把SPC接到工位屏上,每五件测一次,点一偏就调刀补,没俩月,废件就少了一大截。
真用好,其实就两件事
第一件,找对要盯的点。不是什么尺寸都要盯,瞎耽误功夫。你做一根传动轴,配合的外径是要命的,那就是关键特性,必须盯。倒角大零点一还是小零点一,不影响装配不影响用,盯它干嘛?省下来的功夫盯要紧的就行。
第二件,出了异常别只调机,要找根。很多人看到点快出界了,手调一下刀补,接着做,过半天又偏,再调,来回折腾。为什么不往下想?是刀架间隙大了?是油温升了热胀了?还是这批毛坯硬度不对?找到根,一次解决,比天天调强一万倍。
说实话,很多老工人抵触这个,说我做了几十年手艺,用得着这玩意儿?我从不抬杠。你手艺好,那是你的本事,但SPC不是抢你饭碗,是帮你省力气。你不用天天盯着机床猜今天会不会出问题,它提前给你亮信号,你少出废件,少扣绩效,不香吗?
徒弟听完哦了一声,转身把今天刚测的五个数据输进去,指着最边上那个点说,师父你看,这已经偏了一个丝了。我点点头,去调刀吧。他拎着扳手就过去了,没再废话。
作者|制造
排版|制造
审核|知知