2026-10-08 16:49:12
作者:
制造
我蹲在装配车间的消防栓边上码字,刚帮师傅清完贴片机的飞达卡槽,工服袖子上还沾着没擦干净的锡膏,脚底板酸得发麻。
刚才路过看板的时候,还看见几个新人凑在那对着一串数字挠头,都在问OEE到底是什么东西,为什么组长天天追着这个数跑。
别背公式,先看机器一天在忙啥
很多新人刚学,上来就死记硬背:OEE等于可用率乘性能率乘良品率。背得比谁都熟,一拉到机器旁边,立马懵圈。
你换个角度想嘛,你雇了这台机器,给它交了电费占了厂房,一天八个小时,它到底有多少时间在给你出合格的活?
早上开班,换产品换料,磨磨蹭蹭二十分钟。刚开十分钟,上游断料,等了四十分钟原料才拉过来。中午电气柜跳闸,又修了十五分钟。好不容易顺了,开起来速度比设计慢了两成,怕飞料不敢开快,最后做出来,还有小十个不良品,只能扔进废料箱。
这些七七八八的浪费加起来,真正产出合格产品的时间,可能连一半都不到。OEE就是帮你把这一层层的水分挤干净,算出那个真实的干活比例。就是这么简单。
 离散制造车间机床每日运行时间分解图
九成工厂都踩过的计算坑
 九成工厂都踩过的计算坑
说实话,我见过太多工厂的OEE,就是用来给报表贴金的,数字好看,一点用没有。
最常见的坑,就是改分母。本来应该用排班时间减去计划停机(比如吃饭保养)得到的可用时间当分母,结果好多厂把待料、换线这种管理造成的停机,全算成计划停机,直接从分母里砍掉。那算出来的数字能不好看吗?动不动七八十,实际真实水平也就四十多,老板拿着报表开心,浪费全藏着没人管。
还有的在性能率上做文章,把理论产出压得比实际能达到的还低,算出来自然全是满分。更离谱的是良品率那块,把返修品直接算成良品,反正最后能交出去,那不良损失就直接给抹没了。
假的OEE比没有还坑,你拿着错的数字找问题,找出来的全是错的方向,钱花了,效率一点没涨。
OEE越高,工厂就越赚钱吗?
这个误区真的太常见了。好多工厂把OEE当成第一KPI,拼了命往百分百冲,最后反而亏了。
比如说,为了少停机冲OEE,设备小毛病拖着不修,本来半小时就能搞定的,攒到周末拆大修,花了两三天不说,还加速了零件老化,反而亏了更多。还有的为了省换线时间,该做的精度校准不做,该换的耐磨件不换,结果做出来一堆不良,OEE数字好看,成本全砸进去了。更别说有的厂给滞销产品冲OEE,做出来堆在仓库落灰,卖不出去,OEE再高有什么用?
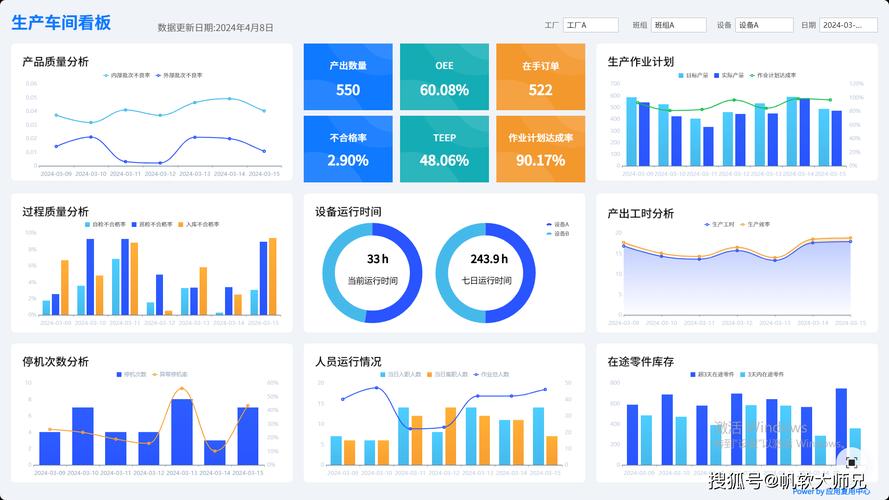 制造车间OEE损失分析对比看板
其实OEE从一开始就不是用来冲名次的指标,它是一个找浪费的放大镜。你算完,哪一项低,就去哪找问题:可用率低,那就是停机太多,要么是设备故障频发,要么是物料供应跟不上,对着改就行。性能率低,那就是有没有多余的卡顿,参数是不是留了太多安全余量?良品率低更直接,工艺哪里不稳定一眼就能看出来。
我刚进厂的时候师傅跟我说,别搞那些花里胡哨的数字游戏,你就每天在生产线站半小时,看看机器停几次,为啥停,记下来,改一个少一个,效率自然就上来了。OEE就是帮你把这些感觉量化了,不用你说“好像停挺多的”,直接拿数字说话。
不过话说回来,现在很多工厂搞数字化,上来先花大价钱上OEE系统,结果基础的停机记录都没理清楚,规则全错,算出来的数字放看板上当摆设,真的太可惜了。其实你哪怕拿个本子,记三天,自己算一遍,就能摸到门道了。
我刚收到线长发的语音,那台清完卡槽的贴片机又报警飞料了,得过去了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间蹲点一周才懂:OEE到底卡了谁的脖子
文章链接:https://www.lfdjt.com/p/zhizao/a/7860.html