刚从车间出来,裤脚还沾着点切削液的印子,脚边现在好像还能听到机床嗡嗡的震感。带的新人路上问我,天天说大数据分析,那不是互联网公司用户画像用的吗?我们天天跟铁疙瘩打交道,凑这个热闹干嘛?
机床转起来,到底藏着多少看不见的数据
我们摸了十几年机床的老人,以前判断工况靠什么?手放机身上摸震动,耳朵贴上去听异响,翻台账查上次换件是什么时候。靠谱是靠谱,但架不住记不全啊。
你知道吗?一台普通的主轧机床,每转一圈,能产出十几个不同维度的数据:主轴电流的微小波动、润滑油的温度变化、进给的误差、甚至车间空气湿度对机床刚度的影响,每一秒都在产生新数据。以前这些数据都躺在机床内置的存储芯片里,除了出了故障拉出来调一下,没人会翻旧账。
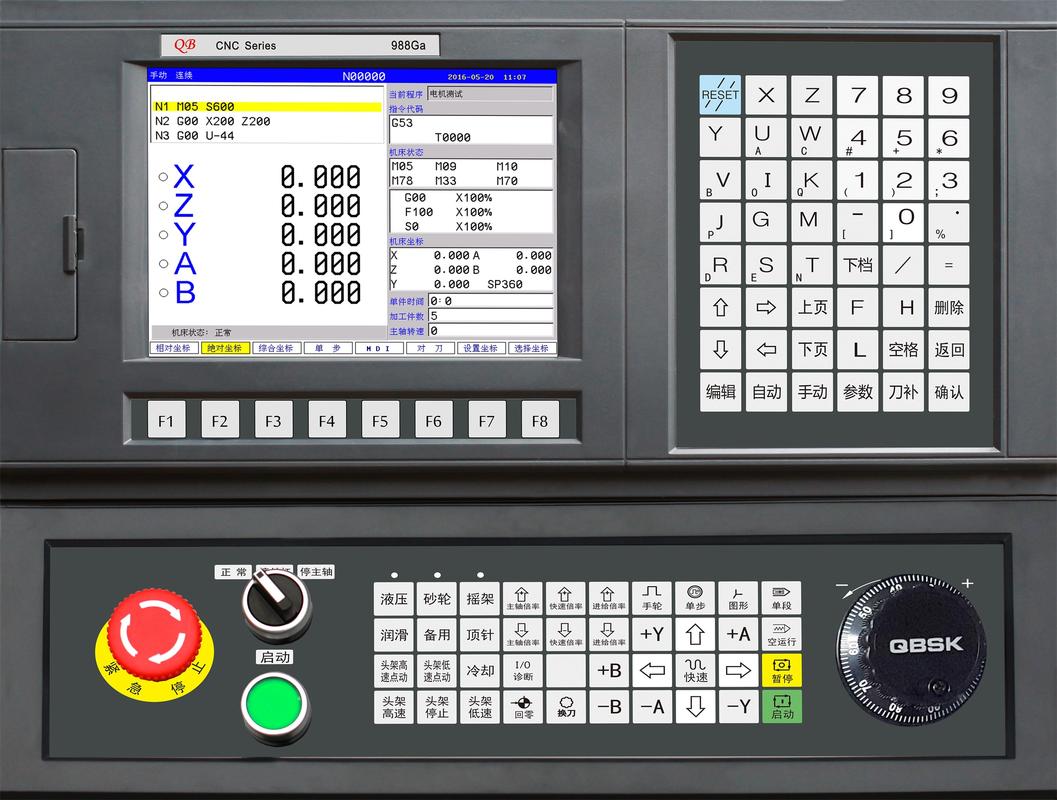
很多人搞混了,数据采集不等于大数据分析,存了一堆数据在硬盘里落灰,那不叫用了大数据,那叫买了个电子台账。真正的用法,是从这些堆得像山一样的旧数据里,挖出你从来没注意到的规律。
拿轧辊开裂来说,以前和现在差在哪
轧钢车间最怕什么?轧辊突然开裂。好好的产线一停,少则几小时多则一两天,损失几十万都是少的。以前我们怎么预判寿命?靠经验,老师傅摸过几百根轧辊,说这根还能用半个月,差不多就是半个月,赶上料硬或者工况变了,提前裂了,只能认栽。提前换了,一根好轧辊几十万扔那,也心疼。
现在用大数据分析怎么干?不是找几个专家坐在办公室拍脑袋定标准,是把过去四五年所有轧辊的全生命周期数据全拉出来:哪根什么时候裂的,裂之前半个月电流波动了多少次,当时轧的料硬度是多少,换辊的时候工人拧螺栓的力矩是多少,甚至那段时间车间空调坏过两次温度偏高,这些细节全丢进去跑模型。
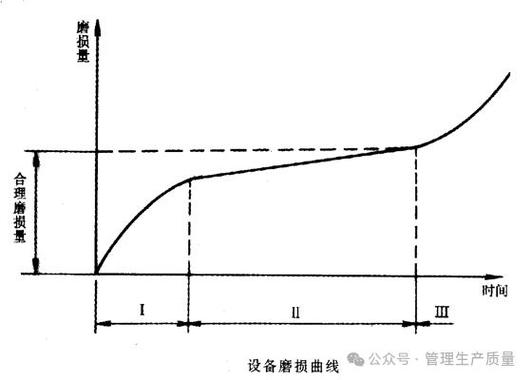
跑出来结果吓我们一跳。原来大家盯了几十年的表层温度,根本不是最准的前兆。反而是我们从来没当回事的,连续三天超过某个阈值的微小主轴震动,才是90%以上开裂的早期信号。那种震动小到什么程度?老师傅贴耳朵都听不出来,更别说把好几年的这种小波动串起来找规律了,人脑记不住啊。
上个月就出过一件事,系统预警说三号轧辊有问题,该换了。当班的老师傅上去摸了半天,测了表层硬度,说不对啊,这辊看着好得很,肯定是算法错了。最后车间主任还是听了算法,拆下来做探伤,你猜怎么着?辊芯里面已经有两寸长的细裂纹了,就在表层下面,不拆根本测不到,再转三天肯定断。那时候老师傅也服了,说干了三十年居然漏了这个规律。
不是所有车间都适合玩大数据分析
不过话说回来,我见过太多吹得神乎其神的项目,最后做成了摆设。钱花了几百万,一点用没有。为啥?很多厂家上来就忽悠你,不管你车间多大产线多少,先上全套系统再说,那都是瞎忽悠。
就说那种小加工厂,一共两三台机床,一年也就出个一次两次故障,停一天也损失不了几个钱,你花几十万装采集系统,十年都赚不回成本,完全没必要。真正能赚回钱的,都是那种24小时连转的大产线,停一小时损失都够买三套系统的,那才值得上。
还有好多项目错在哪?拿个通用模型就往你车间套,不管你是南方潮还是北方干,不管你轧的是硬钢还是软铝,直接用别人的参数,那能准才见鬼了。还有的传感器坏了大半个月没人修,出来的数据全是错的,喂给算法那不就是垃圾进垃圾出吗?算出来的结果还不如老师傅闭眼蒙的准。
其实说白了,算法抢不走老师傅的饭碗,只会帮他把经验传得更远。以前一个老师傅带出一个能预判故障的徒弟,要五六年,还得徒弟肯学肯摸,现在把挖出来的规律存进去,新人照着预警修,不会出大错,还能慢慢跟着学规律。说白了,大数据分析就是帮我们把脑子里攒的那些说不清楚的感觉,变成能落地能复用的规律而已。
刚才巡检的时候,三号机那根新换的轧辊转得正稳,电流线平得像桌面,什么波动都没有。
作者|制造
排版|制造
审核|安然