2026-10-07 16:03:51
作者:
制造
昨天在磨钻床旁边蹲了一下午,就为了收拾新人捅出来的娄子。整根一米多长的轴坯,就因为最后一个定位孔打偏了半毫米,直接回炉。那小伙子还委屈,说不就是个钻头,成品装上去就能用,怎么就出问题了。我拿过他换下来的钻头看了一眼,得,拿钻普通钢的钻头去钻不锈钢,不偏才怪。
为什么好钻头一干活就崩?大多不是硬度过不去
很多人对钻头的第一误区,就是越硬越好。说实话,硬只是基础,适配才是核心。你拿硬得能划花玻璃的钻头去打粗加工的毛坯孔,机床稍微抖一下,尖直接崩掉。太脆了。
不同材质的工件,吃刀量不一样,对钻头的韧性要求天差地别。钻灰铸铁的,要硬度高,因为铸铁里有砂眼硬点,扛造就行,不用太好的韧性。钻韧性强的不锈钢,就得调低硬度提韧性,不然钻进的时候钻头跟着工件扭,分分钟断在孔里,掏都掏不出来。
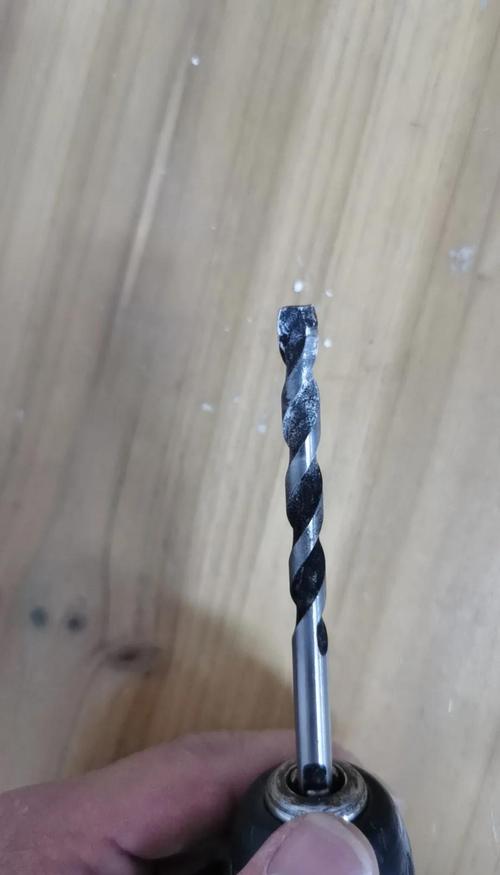 机械加工车间崩尖损坏钻头实拍
之前碰见过一个老板,为了耐用全车间买最贵的高硬度钻头,结果一个月下来,钻头消耗量翻了一倍,他还纳闷是不是买到假货了,其实就是选错了类型。
不起眼的小细节,决定钻头能用多久
除了材质,很多人用钻头,根本不看钻头的槽和角。就说排屑槽,你钻软乎乎的铝合金,要是用排屑槽窄的钻头,切下来的铝屑排不出去,直接粘在刃口上,越钻越热,最后刃口直接烧软,孔也拉花了。
就说顶角,就是钻头两个刃交出来的那个角,很多新手磨钻头,喜欢磨得尖尖的,顶角越小越尖,觉得这样好钻进。其实不对。打深孔的话,顶角太小,钻头整体尖细,刚性差,钻进去晃得厉害,孔直接走歪。打浅孔薄板,顶角太大,又扎不进去,还容易划坏工件表面。
还有刃口那个不到一毫米的小倒棱,很多人磨的时候直接忽略,觉得多余。其实就是这么一丁点,能挡住刃口崩裂,整体寿命能提小一半。
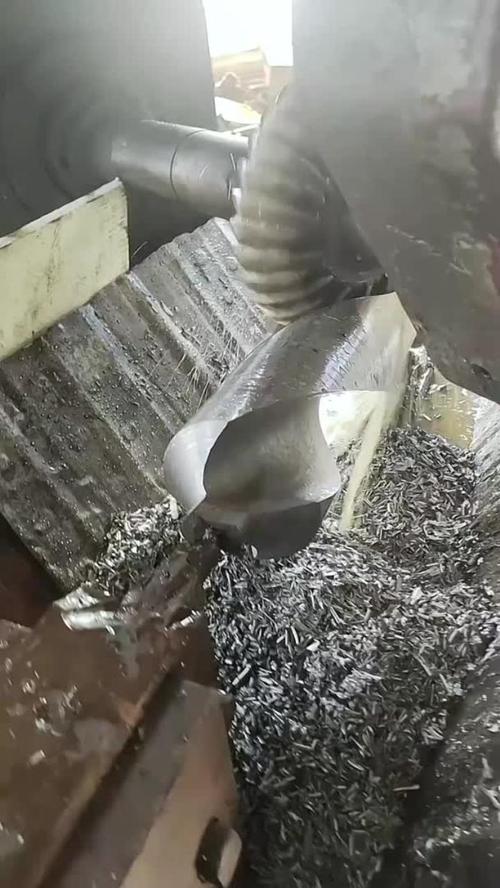 机械加工不同钻头排屑槽对比实拍
不过话说回来,不是所有人都在乎寿命,毕竟现在成品钻头也不贵,很多小加工厂换得比磨得勤,也就不在乎这些细节。但真到了精度要求高的活,差一丝都不行。
手磨钻头,是老师傅压箱底的本事
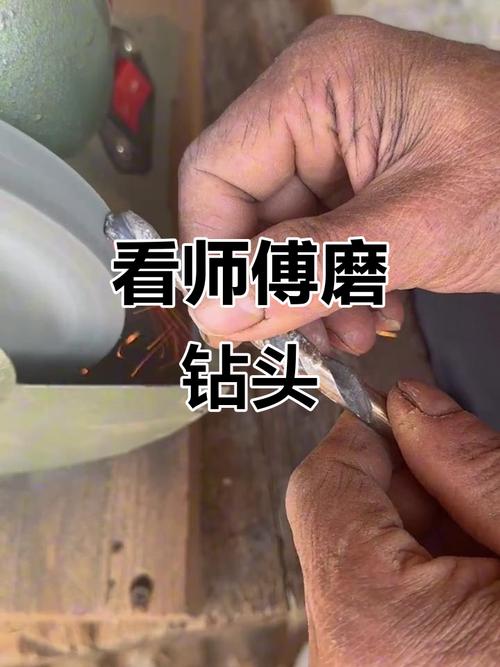 手磨钻头,是老师傅压箱底的本事
现在很多工厂都用上了自动磨刀机,输进去参数就能磨出一模一样的钻头,好多新人进厂,都不用学手磨了。说实话,自动磨的是标准活,真碰到现场的特殊需求,还得手磨调。
比如要在斜面上直接打孔,不能先铣平,那你就得把钻头的横刃磨得特别窄,中心尖修得突出,一接触工件就定住,不会打滑乱跑。比如钻薄板,标准钻头磨出来钻完孔边上都是毛刺,还容易把薄板顶变形,老师傅会磨出三尖,中间的尖先扎进去定位,两边的刃跟着切,出来的孔整整齐齐,连去毛刺都省了。
之前有个刚毕业来实习的孩子,说手磨钻头都是淘汰的手艺,标准化才是未来,结果上周要打一个淬火后工件的定位孔,库房里的成品钻头都是标准角度,钻进去不到两毫米就烧刃,最后还是我拿旧钻头在手摇砂轮机上磨了四分钟,顶角加大,刃口倒了小棱,一口气打了八个孔,刃口一点事没有。那孩子站旁边看了十分钟,没说一句话,下班自己拿废钻头练了一下午。
其实钻头就是这么个东西,看起来就是个带刃的铁棍子,谁都能用,可真要玩明白,那点门道,全在手上的感觉里。你摸得多了,拿在手里晃一下,就知道刃磨得偏不偏,碰上什么活该调哪里。不用什么复杂仪器,全是经验堆出来的。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别小看车间里的钻头
文章链接:https://www.lfdjt.com/p/zhizao/a/7483.html