它根本不是什么玄乎的高科技,就是个会转的偏心顶杆
很多外行一听到机械零件的名字,总觉得背后藏着一堆复杂公式。其实说白了,凸轮就是个歪着长的轮子。轴转一圈,凸起来的地方把别的零件顶出去,凹下去的地方松开让它回来,就这么简单。
就像你手指头敲桌面,转一圈敲一下,要敲几下就长几个凸包,要顶多高就把凸包做多大。你要敲得重一点,凸包就做陡一点,要敲得轻,就做缓一点。
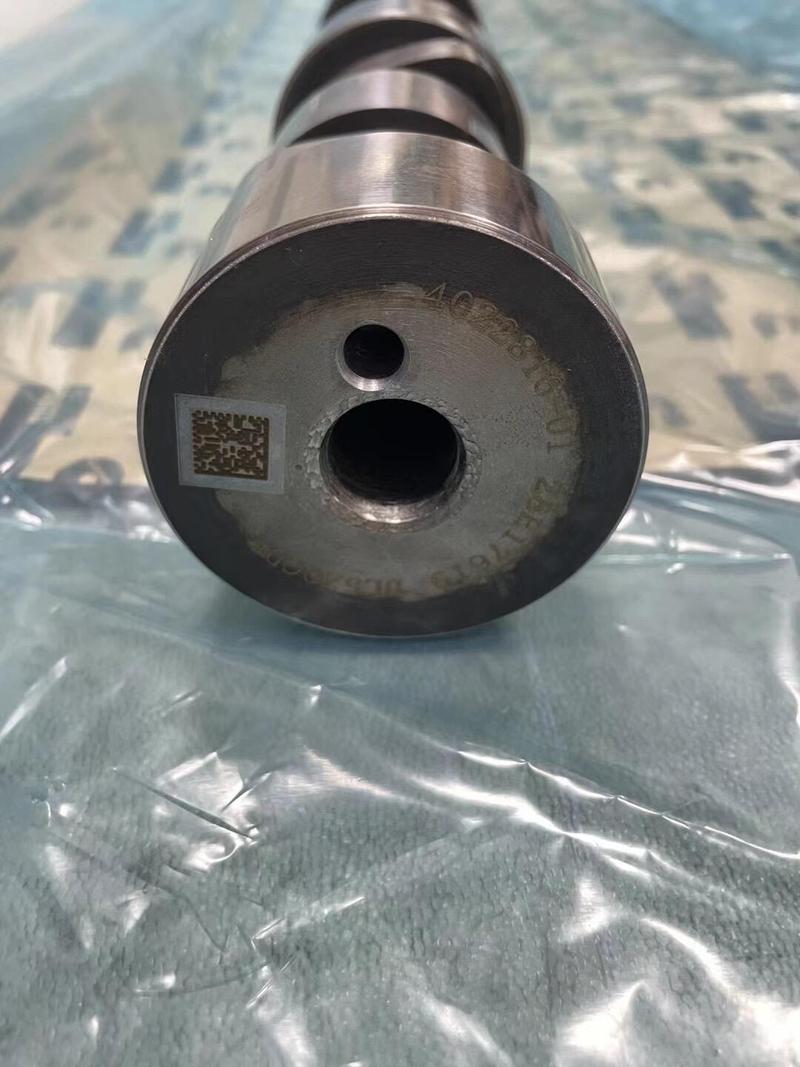
很多刚学机械的新手容易走误区,觉得凸轮一定得绕着轴转才行?不对。有的设备里凸轮是固定死的,让滑块沿着它的轮廓走,那也叫凸轮机构。核心从来不是转不转,而是那个轮廓。轮廓决定了被带动零件的所有动作:什么时候动,动多快,走多远,停多久,全写在那一圈曲线上。你想让它慢出快回,轮廓就一边陡一边斜;你想让它顶出去停三秒再回来,凸头就做个平切面。没有任何花活。
明明可以用电控,为啥全世界的机器都离不开它
说实话,我干了十几年现场,见过一堆花里胡哨的替代方案,最后绕来绕去,大多数量产线还是换回了凸轮。为啥?两个字,靠谱。
你要实现一个精准的往复动作,用伺服电机编程当然也能做,想换动作改代码就行,听起来很灵活。但是你想想,工厂里的量产机,一天转十几个小时,一开好几年,灰尘油烟潮气轮番造,哪天传感器坏了、程序跑飞了,整条线都得停。换凸轮呢?一块合金钢磨出来的,只要不缺油干磨,用十几年轮廓都不会走样。只要轴在转,它就不会错半分节奏。
之前我们车间有台封口包装机,原来装的伺服推料,平均三天停一次,要么是传感器被包装灰糊住了,要么就是电压不稳程序跑了,修得头大。后来一个老师傅改了一套凸轮机构,花的钱还没原来伺服一半多,你猜怎么着?整整半年,除了正常换润滑油,一次没停过。
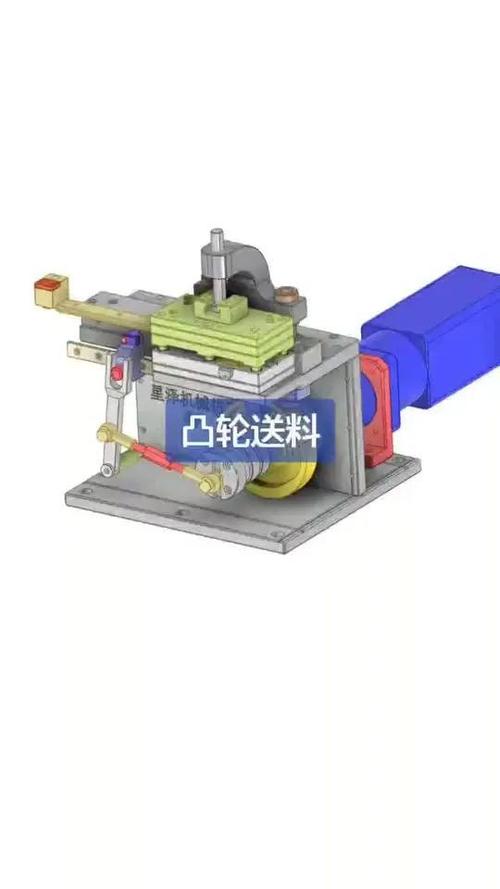
不过话说回来,凸轮也不是万能的。它的死穴就是不能随便改动作,你要换个行程换个节奏,就得重新磨一个凸轮,不像电控改两行代码就行。所以那些经常换产品、换工艺的线,用它不合适。但只要是定下来的量产动作,论稳定性,真没几个东西能比得过它。
很多人以为凸轮只能顶来顶去做直线动作,不对。复杂的曲线轨迹,比如自动装盒机的开盒抓手,弯来弯去的路径,一个共轭凸轮就能搞定,不用任何传感器,比电控还顺。
磨坏一毫米,整台机器都完蛋
干现场的老人都知道,凸轮最金贵的就是那层轮廓。用久了磨掉零点几毫米,看起来就一个小坑,没啥大不了,其实整个机器的动作都乱了。
我前几年碰过一个客户的车,怠速抖得离谱,方向盘握久了手麻,修了快一个月,火花塞、喷油嘴、机脚全换了一遍,还是没用。最后拆缸盖检查,发现四缸进气凸轮的凸尖磨掉了不到一毫米,顶开气门的高度差了一点,进气量不够,可不就抖嘛。换了个新凸轮,打火那一刻就安静了,啥问题都没了。
为啥这么矫情?因为从设计那天起,凸轮轮廓上每一个点的位置都是算死的。早顶十分之一秒,晚顶十分之一秒,顶多十分之一毫米,整个系统的参数都变了。差一点,结果差很多。很多新人磨凸轮的时候,总觉得差不多就行,差个几丝看不出来。那可不行,尤其是发动机的进排气凸轮,差几丝,气门正时就错了,油耗涨动力掉,都是小事,顶坏气门那才是大故障。
当然,正常用也没那么容易坏。现在的凸轮都是合金钢淬火处理,表面硬得很,只要不缺润滑油,跑几十万公里都没啥问题,最怕就是缺油干磨,不出多久轮廓就废了。
那天小徒弟听完,摸着凸轮轴上的凸包半天,说原来这小东西这么多讲究。我踹他一脚,赶紧把工具收了,一会装缸盖,凸轮轴的记号别对错,错了顶气门,咱俩今天都得加班…
作者|制造
排版|制造
审核|知知