2026-09-17 21:42:45 分类:正文
刚从车间出来,鞋面上还沾着昨天蹭的切削液油星。坐下来喝口茶,还能想起今天上午那个学徒蹲在机台边上挠头的样子。一筐刚钻完孔的小零件,全废了。原因说出来你都不信,就是机械手抓工件的时候,偏了不到半毫米。
你以为抓的是工件?其实抓的是偏差
很多刚接触自动化产线的新人都觉得,定位抓取不就是机械手走到预设坐标,张开爪子把工件夹起来,再放到下一个工位吗?有什么难的?
不对。真不对。
定位抓取,核心是先找对位置,再稳稳抓住,两步,缺了哪一步都要出事。上道工序出来的工件,不可能百分百和设计图一模一样。切割有误差,铸造有飞边,冲压会翘曲,就算是做得再规整的零件,上料的时候也可能歪个十几丝。你机械手走的再准,抓的位置错了,后面全错。
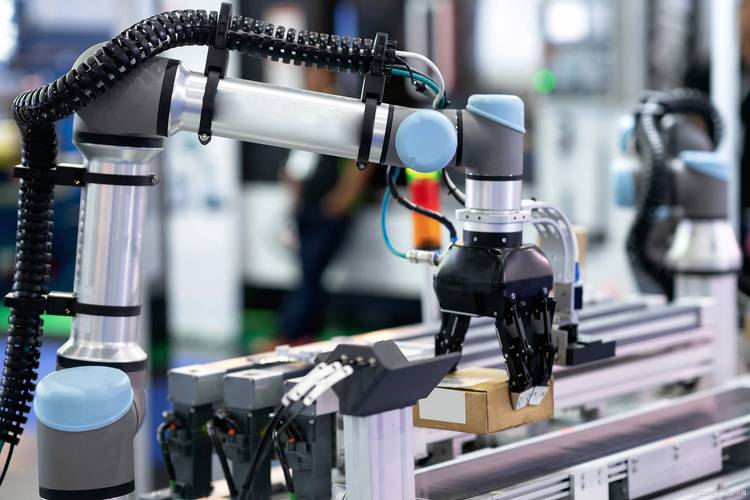 自动化车间机械手定位抓取作业现场
最容易翻车的两个隐形坑
干了这么多年,见过的定位抓取翻车,百分之八十都栽在两个坑里。
第一个坑:只定机械手的位置,不定工件的位置。很多产线刚装完的时候调试的好好的,用了半年开始出废件,怎么回事?上料的工装磨偏了啊!工装磨掉几个丝,工件放上去就偏,机械手还是按老坐标走,一抓一个歪。
第二个坑:只看抓取力够不够,不看接触点对不对。很多人调夹爪,只会试会不会掉,不掉就完事了。我见过为了不掉,把夹力调的巨大,结果薄壁零件直接夹变形,后面尺寸全超差。还有的把接触点选在了飞边、毛刺上,看起来夹紧了,其实工件本身已经斜了,差一点,后面工序就全错。
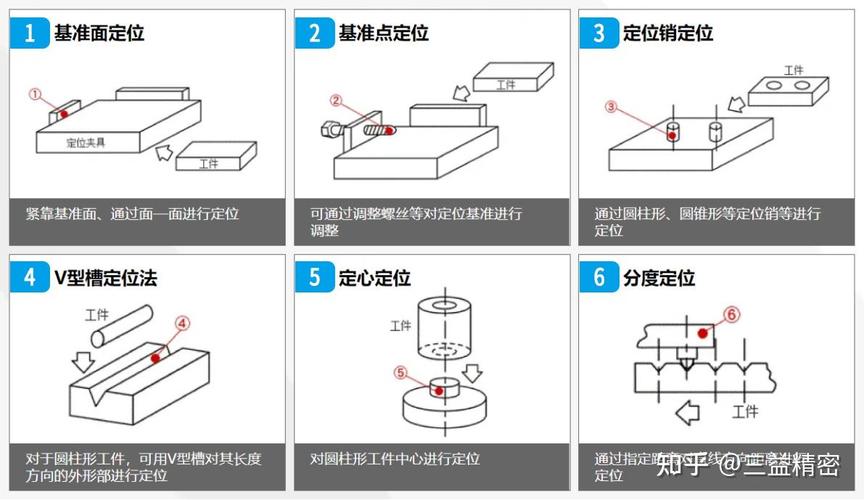 定位抓取偏斜合格工件对比图
老师傅调机的不传小窍门
 老师傅调机的不传小窍门
说实话,我调定位抓取,很少上来就改程序改坐标。都是先绕机台走三圈。摸一摸上料工装有没有磨损,扫一扫台面上有没有藏铁屑,拿卡尺量两个上料的工件,看看误差有多大,再动手。
很多产线现在都带二次寻位功能,很多人嫌费时间不开,我只要是上道工序误差大的零件,必开。说白了就是机械手抓之前,先拿探针碰一碰工件的两个基准边,算出来实际偏差,再调整抓取位置,多花几十毫秒,少出一堆废件,划算。
还有,不要一味追求最高精度。做汽车结构件,差个十丝八丝根本不影响,你把定位精度拉到两丝以内,机器每抓一个都要停半天找位置,产能直接掉三分之一,犯不上。只有精度要求高的零件,再往上提,对症下药比什么都强。
不过话说回来,真遇到邪门的事,比如抓十次偏一次,你找不到原因,别急着拆机器。低头看看上料台,是不是有个小铁屑卡在缝隙里?我前几年就碰到过这么一回,查了三天程序,改了无数次坐标,最后扫铁屑的时候发现,那玩意儿刚好每次卡在同一个角落,把工件顶起来一丝,就偏了。你说上哪说理去?
昨天那个学徒,最后按照我说的,把夹爪接触点挪到了工件的基准面上,躲开了飞边,开了一次寻位校正,现在干了大半天,一百多个零件,就出了一个废件,还是上道本身的问题。他刚才递烟给我的时候还笑,说原来原来,定位抓取不是考验机械手,是考验人会不会找问题。我接过烟,没说话,风从车间大门吹过来,带着机油和冷却液的味道,舒服得很。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的定位抓取:别小看这一夹一放,差一毫米都不行
文章链接:https://www.lfdjt.com/p/zhizao/a/722.html