2026-10-06 12:09:50
作者:
制造
刚进车间,一股混合着切削液和金属的味道就往鼻子里钻,不远处的数控铣床嗡鸣震得脚底板发麻。昨天刚带新来的实习生看加工,小伙子开口就问:现在都流行3D打印增材了,我们怎么还天天练切铁?
很多人对减材制造的第一印象就错了
不少人听名字就觉得,不就是把大块材料切掉多余部分嘛,老掉牙的技术,哪有增材时髦。说实话,现在百分之八十以上的量产金属零件,全是减材做出来的。你开车的发动机曲轴,飞机的窗框,手机的中框,哪一个不是切出来的?
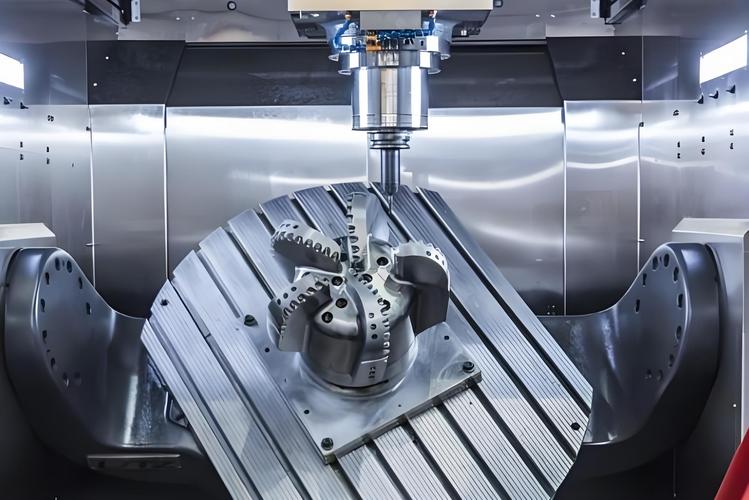 车间数控铣床减材切削加工现场
我刚学工的时候,师傅拿一块木头给我练手,拿锯子锯掉多余的,拿刨子修平,最后拿砂纸抛亮。他说这就是最原始的减材,从古时候做木器做兵器,到现在造火箭造芯片,原理没变,只是工具从斧头凿子变成了数控刀具。
很多人说减材浪费材料,你拿一斤的铝块切出一斤的零件?怎么可能。其实现在排料软件早就把大料算得门清,余料还能切小螺栓小垫片,真浪费不了多少。反倒是增材,现在做批量零件,成本比减材高得多,根本落不了地。
减材的门道,从来都不是「切得掉」就行
你以为就是按图纸给的形状,开机让刀自己走就完了?我去年带过一个年轻人,软件玩得溜,建模画图比老师傅快三倍,第一次切个模具型腔,整块实心料挖掉三分之二,尺寸当时量完全合格,放了一夜,第二天过来一看,弯了快十个丝,直接废了。
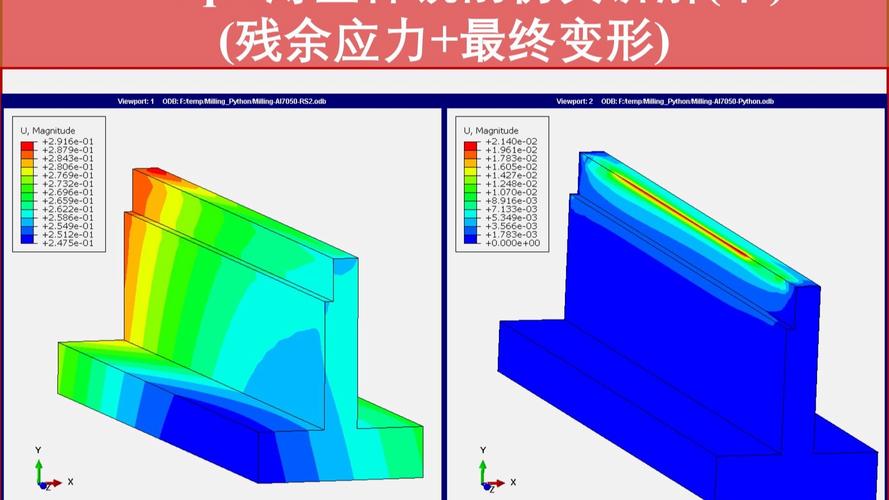 减材加工零件内应力变形对比图
这就是新手最容易踩的坑。你想啊,一块钢厂出来的毛坯,内部本身就有应力,就像被压紧的弹簧,你挖掉一大块材料,相当于一边的支撑没了,内部应力就会慢慢释放,慢慢变形。粗切完直接精切,当时量对了,等变形完,尺寸就错了。
我刚干那会也犯过这错,一块好的模具钢,小半个月工资买的,直接废了,心疼得我吃了一个星期泡面。就是这么简单的道理,好多新手就是急着赶活,不肯等。按老师傅的规矩,粗切完松几天,让应力跑透了再精切,尺寸就能稳得住。
刚切好的零件,带点切削液,凉得扎手。摸一下边棱,利得能划出口子,这才是减材该有的样子——尺寸准,一分就是一分,一点不含糊。
现在的减材,早就不是你印象中的老技术
 现在的减材,早就不是你印象中的老技术
别以为减材就是守着老法子不变,现在的玩法早就更新了。一刀能切进去几十毫米的高速切削,切完表面直接能当镜面用,不用再打磨。还有五轴联动,什么奇奇怪怪的复杂曲面都能切,连飞机发动机的叶片都能一次成型。
哦对,现在还流行和增材搭着干,复杂的形状先增材打出大致轮廓,再用减材切出精度和光滑的表面,把两者的好处都占了,这不比单独用哪一种香?
说实话,我干这行快二十年,见过好多新名词吹得天花乱坠,说什么要替代减材,结果到现在,车间里最靠得住的还是这门手艺。你要精度,给你做到一个微米以内都没问题,你要强度,整块材料切出来的,比堆出来的就是结实,批量生产一天能出好几十个,成本还低。
昨天那个新来的实习生,站在铣床边看了一上午,伸手碰了碰刚切好的铝零件,说原来减材制造看着粗,内里这么细。我笑着拍他肩膀,说干我们这行,慢慢来,减材这门学问,够你学一辈子。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:走进车间聊减材制造:你以为的切削其实没那么简单
文章链接:https://www.lfdjt.com/p/zhizao/a/7062.html