2026-10-06 05:12:08
作者:
制造
刚蹲在车间墙根擦完鞋。
今早一开工,SMT线就停了三次,全是供料器卡料。新来的实习生蹲在那儿拆了半小时,满头大汗说料不合格,我过去拍了一下振动盘侧面,转了半圈调节螺栓,开机就好。
你以为它只是个喂料的?错了
很多人进车间看,眼睛都盯着那些大机械,五颜六色的机械臂,屏幕亮瞎眼的控制系统,谁会注意角落那个嗡嗡抖的铁盒子?
没错,供料器干的就是喂料的活,但喂料喂不好,整条线都得歇着。就说今天卡料那个,送的是迷你贴片电阻,比芝麻还小,供料器得把它们一个个按方向排好,精准送到吸嘴底下,差一点,吸嘴吸不上,机器就报警停线。
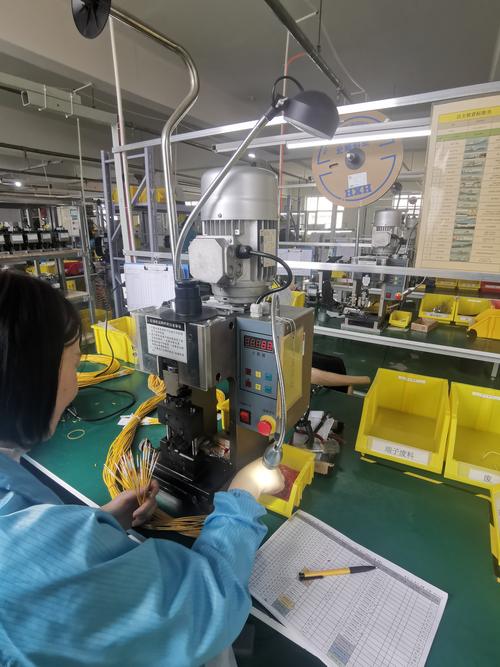 电子组装车间振动式供料器工作场景
很多新人刚进厂,都会犯一个错:觉得不就是把料倒进去等着出吗?有什么难的?说实话,调供料器真的是个手艺活。我见过干了十年的老师傅,闭着眼听声音就能知道料顺不顺。振动的频率差一点,轨道间隙差一头发丝,出来的料就全乱了。上次有个客户,把供料器随便调了下就开机,结果每十个料就有两个方向反,后面的机器全做废,一整批货都砸手里了。
最容易踩坑的细节,老工人都懒得说
供料器的坑,十有八九不在大毛病,在这些不起眼的小事。就说卡料,百分之八十不是料的问题,是你调错了间隙。轨道太宽,料会翻跟头,卡在上不去;轨道太窄,料挤在一起,直接堵死。还有振动盘的涂层,用久了磨掉,摩擦力变了,料走的速度就变了,慢慢就乱了,你还在那怪供应商送的料公差大。
 自动化产线螺丝供料器卡料故障现场
不同的料,要配不同的供料器,别想着一个用到底。送大螺丝的,不能拿去送极小的贴片,就像你用装大米的漏斗装芝麻,全漏一地。还有,很多人换产品的时候,只换模具,不调供料器的弹簧松紧,那能不卡吗?弹簧松了,振动带不动料,堆在进料口;弹簧紧了,料抖得太厉害,直接飞出去,砸得车间到处都是。我刚当学徒那会,就犯过这个错,调完忘了试机,开机一分钟飞出来十几颗螺丝,砸在组长的安全帽上,那叫一个尴尬……
不过话说回来,供料器也不是什么娇贵玩意儿,只要你肯花十分钟调,它能给你省好几天的事。我习惯每次换料之前,先伸手摸一下轨道,有没有毛刺,有没有粘了废料,摸完再试送十个,看看方向对不对,有没有卡,没问题再开全自动,比出了问题再停线修强一百倍。
为什么说供料器最能看出工厂的水平
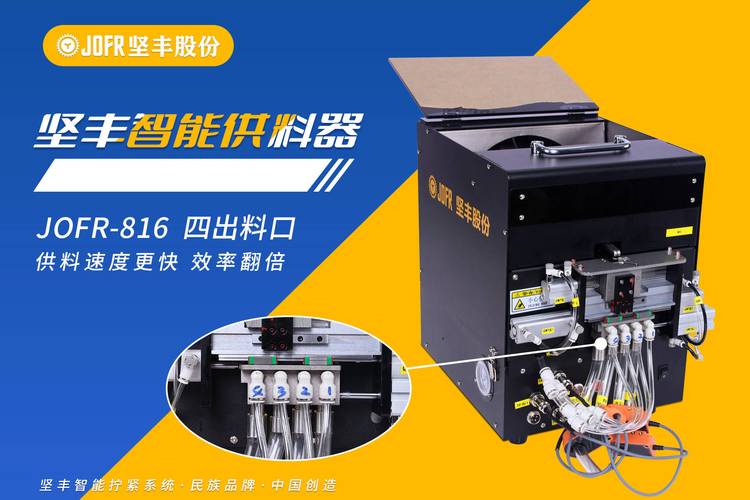 为什么说供料器最能看出工厂的水平
很多工厂老板买设备,愿意花大价钱买进口机器人,买最先进的检测设备,轮到供料器,就说能省则省,买最便宜的就行。这真是捡了芝麻丢了西瓜。我见过一个工厂,一条线一天生产几千件,供料器平均两小时卡一次,每次停十五分钟,一天少生产小一千件,一个月下来亏的钱,够把整条线的供料器全换成好的,还剩余钱。
卡料率每降一个百分点,整条线的效率就能涨好几个点。别不信这个邪。我之前帮一个小加工厂改,就是把供料器的轨道重新修整了下,调整了一下振动频率,卡料率从百分之八降到千分之二,人家老板第二个月就给工人发了奖金,说赚的钱全是供料器省出来的。
很多人说自动化产线牛,牛在哪里?不是牛在大机器,是牛在每个不起眼的小环节都能稳定干活。供料器就是第一个环节,第一个环节乱了,后面再先进也没用。就像你排队进地铁站,第一个闸口乱了,后面整队都走不动。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人注意的供料器,居然是产线停摆的罪魁祸首?
文章链接:https://www.lfdjt.com/p/zhizao/a/6954.html