2026-09-17 17:23:47 分类:正文
昨天刚在热轧车间蹲了一下午,后背汗透了两层工作服。就为了找那台轧机若有若无的异常。
老师傅拿改锥柄抵着轴承座听了十分钟,摇摇头说“没动静啊,转着也正常”。我掏出机器贴上去,屏幕上一眼就看到了那个跳出来的尖峰。
就是它了。
为什么设备生病,得用它“听”?
干机械的都知道,设备跟人一样,年纪大了总会出点毛病。早先全靠老师傅的耳朵和经验,拿个改锥或者听针,往机身一搭,就能摸出个大概。
可很多毛病,早期根本听不到啊。
比如轴承的早期疲劳剥落,那个振动频率都在高频段,远超过人耳能捕捉的范围。等你耳朵能听出异响的时候,滚珠都碎得差不多了,搞不好连轴都磨坏了,突如其来的停机,一停就是十几个小时,整条产线停一天,损失多少?没人敢算。
这时候就得靠振动分析仪,帮你把人听不到的振动“放大”“拆碎”,把故障揪出来。
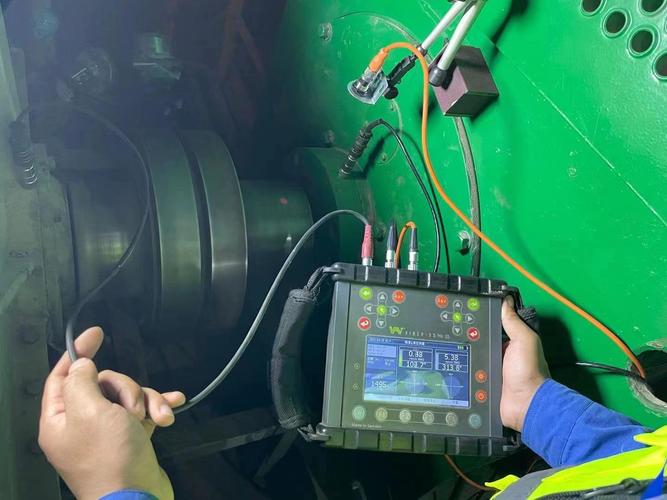 车间工程师手持振动分析仪检测工业轧机轴承
很多人说不就是个测振动的吗,我装个振动传感器不行?不对,普通传感器只能告诉你振动大不大,没法告诉你哪里出问题,为什么出问题。振动分析仪能把混在一起的振动,按频率拆开来,不同的零件坏了,振动的频率不一样,一找一个准。
说实话,我见过太多车间老板舍不得花这点钱,觉得有老师傅就够了。上次我去一个汽配厂帮忙,就是因为联轴器不对中没人发现,最后炸了,把旁边的液压站都砸坏了,亏的钱够买十台好的振动分析仪了。
拿它到底怎么找问题?
别以为拿起来往机身上一贴,出个报告就完事了。新人刚上手十个有八个会错。
第一个错就是测点选错。你得贴在轴承座的刚性金属面,油漆厚的要磨掉,松动的护罩、油槽这些地方绝对不能贴,测出来的全是噪声,根本不准。我见过新人把传感器贴在刷了五毫米厚油漆的操作箱上,出来的频谱乱七八糟,还说机器坏了,闹了好大一个笑话。
第二个错就是不会看频谱。很多人就看屏幕上总振动值大不大,不大就觉得没事。不对啊,很多早期故障,总振动值变化不大,但是对应故障频率的幅值已经翻了好几倍了。
就像我昨天找的那个故障,总振动值才比标准大一点点,但是对应轴承滚珠的故障频率幅值已经翻了三倍,明明白白告诉你,这里坏了,赶紧换。
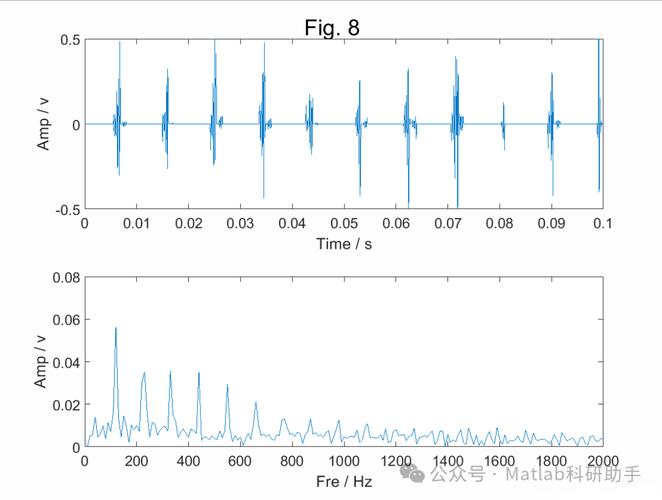 振动分析仪屏幕显示工业轴承故障频率波形图
原理说复杂也复杂,说简单也简单。你就把设备的振动当成一堆人同时说话,每个零件说自己的话,音调不一样。齿轮坏了说话嗓门就变大,轴承坏了音调变高,不对中啊不平衡啊,都有自己的固定音调。振动分析仪就是把这些人的声音分开,谁嗓门大,谁就是出问题了。
就这么回事。
别迷信机器,人还是核心
 别迷信机器,人还是核心
我见过很多刚毕业的小孩,上来就信仪器出的自动诊断结果,仪器说轴承坏了,拆开来一看好端端的,白折腾大半天。
为什么?
仪器死的,人是活的啊。很多车间设备挨得近,振动会传,隔壁风机的振动传过来,刚好频率对上,仪器就会误判。我刚学这玩意的时候,就踩过这个坑,把隔壁风机传过来的振动当成电机轴承故障,拆下来啥问题没有,那天蹲在车间里脸都发烫。
真的坑。
你得先搞清楚这台设备的传动链,几级齿轮,轴承型号多少,转速多少,先算出来各个部件的故障频率大概在什么位置,再对着频谱去看,结合设备的运行时间、维修记录,才能确定是不是真的坏了。振动分析仪就是个听诊器,能帮你听,但是判断得靠人。
不过话说回来,有了这个听诊器,真的能省太多事。原来要停机拆机找故障,现在半个钟头就能定位,早期故障提前发现,根本不会闹到停机出事的地步。
很多小厂老板说我这设备少,没必要买。我就一句话,你哪怕买个入门的手持款,哪天帮你躲过一次停机,钱就赚回来了。
昨天我们排了下周的停机计划,提前换轴承,不用等它出问题再抢修。这就叫防患于未然,对吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里听心跳的振动分析仪
文章链接:https://www.lfdjt.com/p/zhizao/a/680.html