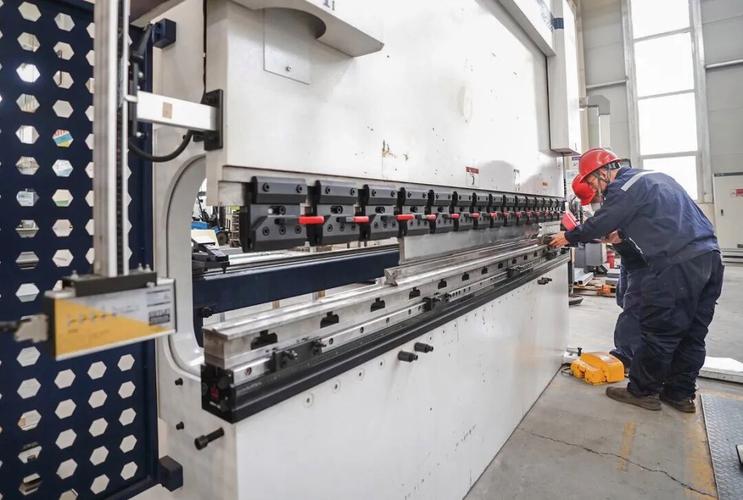
老远就能听见钣金区传来咚咚的闷响,脚踩在水泥地上能感觉到细微的震动,那就是折弯机在干活。刚进厂那会我总觉得,这不就是个把钢板压弯的大铁块么,能有什么花活?直到自己踩错第一脚,废了三张板才知道,这里头的门道,比你想的多太多。
刚进车间我就踩错了脚
那天师傅有事走开两分钟,让我帮着拿一下折好的工件,我好奇脚碰了一下踏板,哪知道这不是家里电灯的开关,一脚下去滑块直接砸下来,把放在台面上的废料压得直接劈了个口,吓得我魂都飞了。
后来才懂,折弯机的脚踏根本不是通断开关,是控制滑块行程的调节阀。你踩三分力,滑块走三分,踩十分才会走到底,停在哪、走多快全靠脚感。就像裁缝缝衣角,下针快了扎手,慢了线皱,差一点出来的角度都不对。
很多新手刚上手总喜欢一脚踩死,折出来的角度要么过要么不够,调半天都不准,就是没摸透这个脚感。
为什么好好的板,折完就裂了
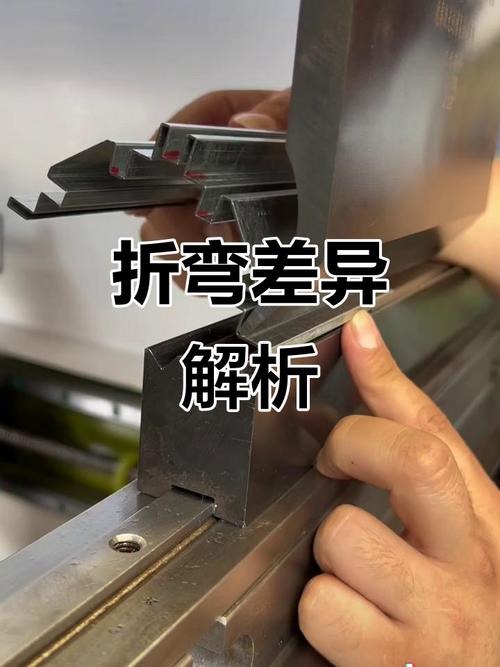
干钣金的,十个新手有八个栽过这个坑。折完的边外侧裂开,摸上去拉手,整块板直接报废。很多人第一反应骂钢板质量差,要么就是觉得压力不够再狠压,结果裂的更厉害。
其实绝大多数时候,问题出在摆板的方向。板料出厂都是轧制出来的,内部有顺着轧制方向的纹理,你要是横着纹理折,相当于硬生生把内部纹理扯断,那不裂才怪。顺着纹理折,应力能顺着纹理释放,啥事都没有。
还有一个常见错,就是下模选不对。非要用小R角折厚板,材料的应力没地方去,肯定从外侧崩开。我之前见过一个小孩赶订单,图省事懒得换下模,一批不锈钢装饰条废了三分之一,当月工资扣完还倒贴,连着吃了半个月泡面。
老师傅也躲不开的隐形坑
现在都是数控折弯机了,输好程序机器自动走,很多人就觉得躺着出料就行,连试刀都省了。哪有这么稳的事。
我之前见过干了十年的老师傅,折一批两米多长的门框,出来的工件拼起来四个角对不上,差了快一个毫米。找了半天原因,才发现忘了调压力补偿。长尺寸厚板折弯,压力太大,滑块中间会被顶得微微变形,不补上这个变形量,出来肯定中间鼓两头翘,怎么装都不对。
还有后挡料,机器屏幕显示位置分毫不差,可架不住板料本身有翘曲啊,直接顶上去位置还是偏,得稍微垫一下,或者手动微调,不少人就是懒,结果整批返工。
说实话,干了快二十年,我每次折特殊材料,还是得先拿废料试个两三刀,不敢直接上料。这折弯机就像老裁缝手里的剪刀,你摸不透它的脾气,它就给你捅娄子。哪有什么百分百稳的活,干制造就是这样,多留心,少偷懒,比什么高科技噱头都管用。
作者|制造
排版|制造
审核|见微