为啥你测出来的数永远不对
很多新手刚摸硬度计,都觉得这活没技术含量,不就是放上去按个按钮,等读数么?错了。试样表面平整度,直接决定了你测出来的数准不准。
你拿一块带厚厚氧化皮的热处理工件直接往上放,凹凸不平的面让压头斜着扎进去,出来的数能差出几十个硬度单位,一点都不稀奇。我刚学艺那会,师傅让我拿砂纸磨试样,磨到什么程度?摸上去跟你手机屏幕一样滑,没有一点挡手的感觉,才能上机。磨到手指发烫起泡都是常事,那时候还不懂,觉得老头故意折腾人,后来才知道,这是最基础的规矩。
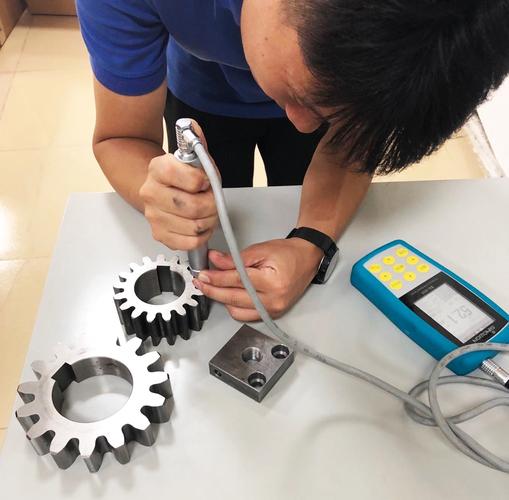
除了磨平,测点也有讲究。两个压痕不能离太近,也不能贴着工件边缘走,不然材料本身的应力会扯着变形,出来的数根本不能看。
原来硬度的本质就是“抗凹陷”
别听那些教科书上绕来绕去的术语,说白了,硬度就是一块材料扛按压的本事。硬度计的核心,从来不是什么电子屏幕,就是那一小块压头,和固定重量的力。
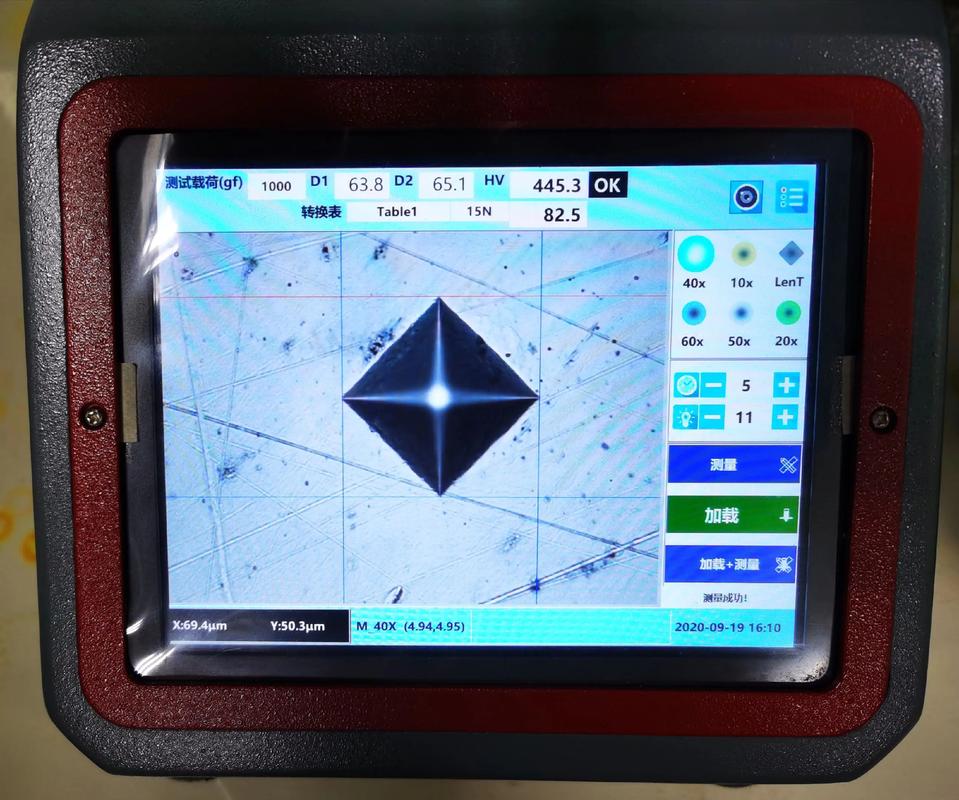
它就是拿一块已知硬度的硬物,用固定的力往你要测的工件上压,停够时间,拿起来看压出来的坑多大。坑越小,材料越硬,坑越大,材料越软。就这么简单。
车间最常用的两类,一类压的坑大,适合测铸铁、锻件这种晶粒粗的材料,测出的数平均,准。一类压的坑特别小,能测齿轮表面的淬火层,能测小件的硬度,不毁工件外观。压头也不一样,硬材料用金刚石,软一点的用硬质合金钢球。你可别小看那一小块金刚石,贼脆,掉地上碰一下,边缘崩个小豁口,这头就废了。我刚上班那年,手滑碰掉过一个,扣了半个月奖金,心疼了小半年,到现在拿压头都轻拿轻放。
车间里用硬度计藏着哪些坑
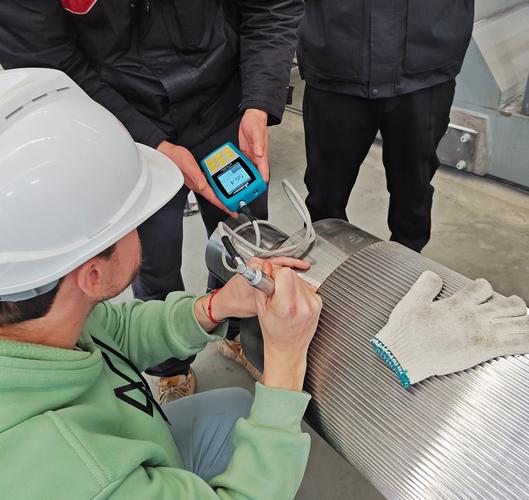
说实话,很多干了三四年的老师傅,偶尔也会踩坑。
第一个坑,加载时间不对。你压上去刚挨到就松手读数,金属还没完成塑性变形,出来的数肯定偏高,误以为材料硬度够,流到下工序就是批量报废。软材料尤其要等,多等个三五秒,不差这点时间。
第二个坑,测薄件不垫实。一毫米厚的薄钢板,你直接往硬度计工作台上放,一压直接弯了,整个力都卸掉了,测出来的数能比实际低几十度,离谱得很。测薄件一定要垫平垫实,最好贴在一块平整的厚钢块上,再压。
第三个坑,不定期校准。机器放久了,力不准了,压头磨歪了,你天天测全是错的,自己还不知道。很多小厂子不把这个当回事,等到客户退货了才想起回头查,全是一堆废活。
昨天徒弟磨了半小时试样,按要求换了测点,最后测出来的三个数,误差刚好卡在合格范围内。抬头冲我笑的时候,手指上还沾着砂纸掉的黑灰。干机械这行,哪有什么神秘的玩意儿,不过就是把这些不起眼的小事,做对罢了。
作者|制造
排版|制造
审核|阿辰