为什么偏要躲在恒温玻璃房里
你摸一下车间里的普通机床,太阳晒一上午,导轨都能热得烫手。钢铁这东西,热胀冷缩,哪怕温度变个一度,一米长的工件就能胀出差不多一微米多。一微米啥概念?头发丝直径的八十分之一。
咱们做精密零件,公差要求常常就是一两微米。你要是把这台机器放外面,今天早上测合格,下午温度上来测就不合格,信不信?恒温恒湿真不是资本家瞎讲究,是精度要求逼出来的。很多人不知道,就连机器本身的花岗岩底座,都是放了好久才拿来装的,就是为了让它内应力完全释放,不形变。
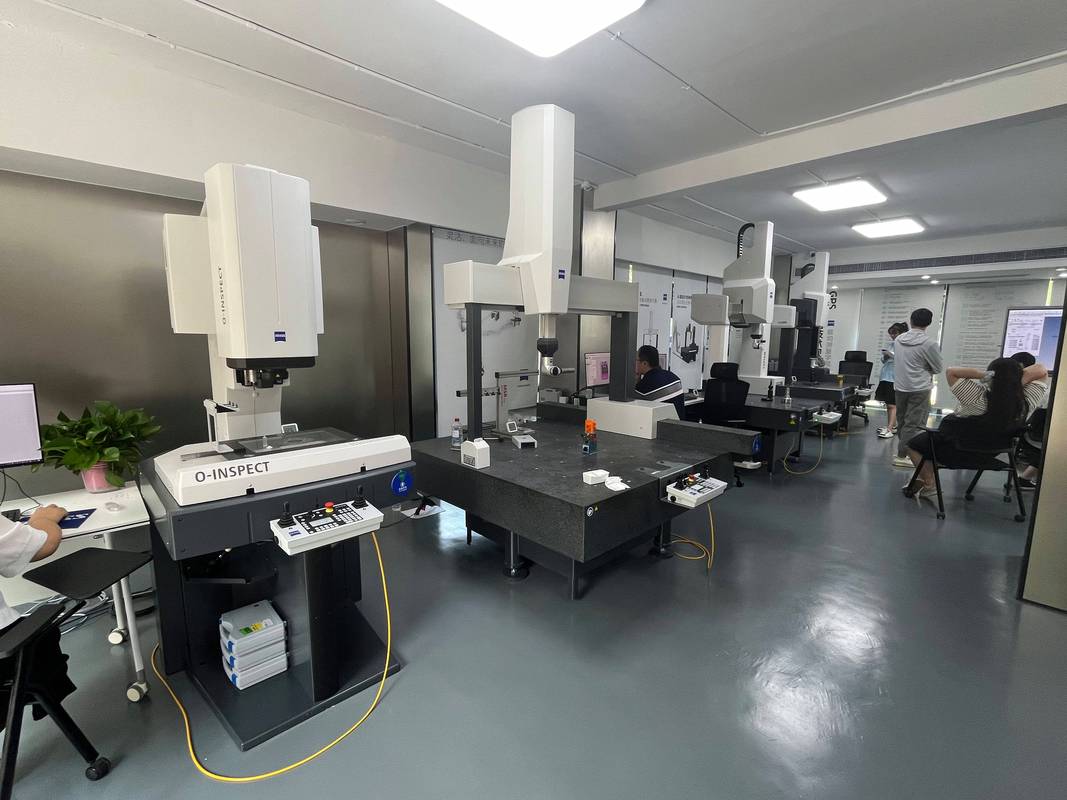
它凭啥能当精度”裁判”
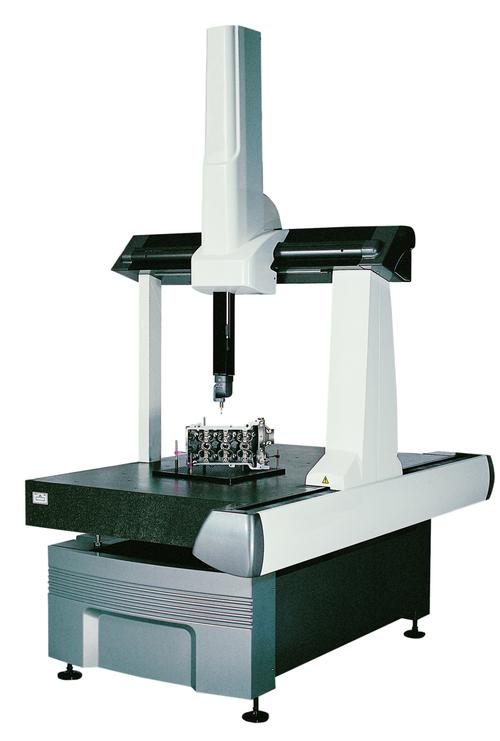
说实话,刚进厂我也不服,不就是个尺子吗,我用千分尺量得也准啊,哪用得着这么大一台玩意儿。直到第一次测汽车保险杠的模具型腔。那曲面是弧形的,凹进去的,你千分尺伸进去都碰不到底,怎么量?
三坐标不一样,它那个小探针,比缝衣针粗不了多少,能沿着工件表面一点一点移动。每碰一下,机器就能读出探针在三个方向的坐标,碰个几千几万个点,计算机就能把工件的整个形状拼出来,直接和设计的数字模型比对,哪凸了哪凹了,差多少,明明白白。不像人工量,只能挑几个关键点测,中间哪里歪了你根本摸不着。哪怕差了零点几微米,它都能给你揪出来,半点儿藏不住。
出点小问题,全车间都得等
这玩意儿金贵,金贵在哪?不全是动辄几十万的身价,是它在整条产线里的位置。新开发一款产品,模具做出来第一件,必须拿到这儿测,所有尺寸对得上才能开量产,不然开出来几千个零件全不合格,亏到姥姥家。
平时量产,每隔几个小时抽一件过来测,尺寸偏了就及时调机床参数。说白了,它就是全厂精度的基准,所有机床的精度都要定期拿到它这儿校准,它错了,全车间都错。
我还记得前几年有个学徒,第一次上手操作,没把工件上的切削液擦干净,一粒小铁屑粘在工件面上,探针一撞,直接弯了。那探针头子是红宝石烧出来的,精度要求高,弯个几微米就废了,一根大几千。那天整个质检部停了大半天,等供应商送新探针过来,全车间的量产都停了,就等它出合格数据。就那一次,全组的季度奖金都打了折,现在你问车间里的老工人,谁都记得这教训。
不过话说回来,现在新出的机器都带防撞功能了,探针碰着硬东西会自动退回来,很少再撞弯了,也算少了不少麻烦。很多小厂觉得买这个太贵,宁愿把零件送出去外检,我倒是觉得,只要做精密加工,有一台自己的,太省心。不用等外检两三天的报告,当天改完模当天就能出结果,效率差得不是一点半点。
现在我带新人,转车间的第一站总要来这儿,不是要他们马上会操作,就是要知道——制造业里,加工做得快不算厉害,做得准才是根本,你连自己做出来的东西对不对都摸不清,还谈什么做好产品。
作者|制造
排版|制造
审核|知知