你以为它只是个夹东西的铁疙瘩?
大部分人对夹具的印象,还停留在台钳老虎钳,不就是把工件固定住不让动吗?真不是这么回事。固定只是一半,另一半是定位置。加工要的就是统一位置,你今天夹偏一丝,明天夹偏半丝,攒起来最后成品装不上,全废。
专用夹具,就是把找正定位这一步,给你锁死了。刚才说的弯管,外形弯歪歪,用通用卡盘根本卡不住正地方,专用夹具按照弯管的外形掏了型槽,放进去就卡到基准上,不用你动手找,拧上夹紧螺栓就能开干。
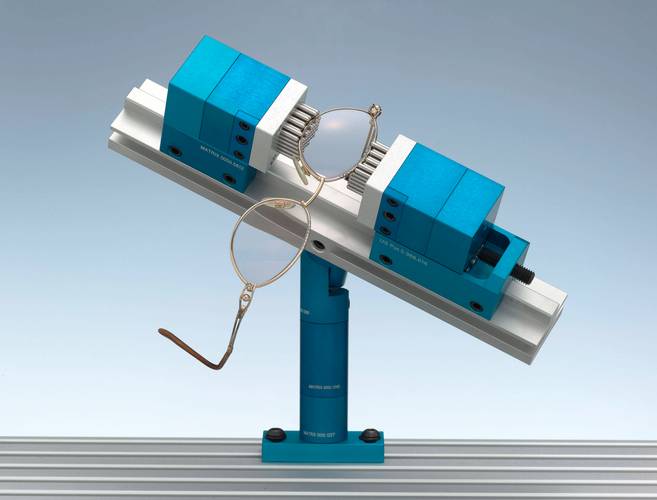
很多小厂老板算账,说做一套专用夹具大几千,不如买个通用夹具凑合用,账不是这么算的。你干一百件活,废十件,一件工件成本大几百,这就小一万出去了,还不算耽误的工时,亏到姥姥家。
门道全在没人注意的细节里
很多新手做夹具,光顾着夹紧,忘了定位的基准怎么选。我刚上班那会,第一次做夹具,把夹紧力做的特别大,结果工件夹变形了,废了五个试样,被师傅骂的抬不起头。
说白了,专用夹具的核心逻辑,其实特别好懂:定位要准,夹紧要稳,但是不能把工件夹坏。就像你去配钥匙,把钥匙胚放到模子里那个卡槽就是定位,锉的时候按住就是夹紧,卡槽偏一毫米,配出来的钥匙肯定开不了门,你按的太用力,钥匙胚就歪了,一样废。
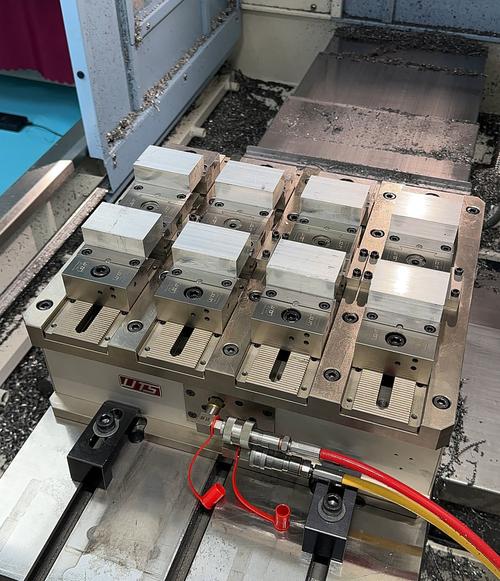
几块钱一个的定位销,看起来不起眼,就是整个夹具的灵魂。精度全靠它撑着。之前我们有个活,精度要求特别高,换了好几套新定位销都不对,最后师傅找了个旧销子,磨了整整一下午,装上去刚好,什么问题都解决了。真的,就花了一下午人工,材料钱不到十块。
不是越贵越自动才叫好用
说实话,现在很多人一提到专用夹具,就想着要气动,要液压,要自动换钳口,好像不搞成自动的就不够先进。
不过话说回来,你一个月就干两批活,每批几十件,搞个贵几倍的自动夹具,回本都回不来,换活的时候调参数调基准,调的你头发都掉了,反而不如手动专用夹具好用。
我见过不少厂子,为了凑自动化的名头,把用了十几年顺手的老专用夹具扔了,换了新的自动款,结果产量没上去,维护成本翻了三倍,说出去都是眼泪。
专用夹具的“专用”两个字,核心是专对你的活,不是专够高端。你干的是批量大、换型少的活,自动专用夹具当然香,省人力效率高。你干的是多品种小批量,做一套快换的手动专用夹具,成本低,换活快,比什么都强。
作者|制造
排版|制造
审核|见微