2026-09-17 09:38:42 分类:正文
刚进厂跟着师傅摸机床那会,我以为夹具不就是老虎钳吗?拧死不就完了。
直到我亲手干废了三个薄壁铝件。
师傅拎着废件往我脚边一扔,骂得我头都抬不起来。
进厂第一天,师傅就给我纠正了误区
那时候我脑子里,夹具就是个“夹紧工具”的代名词,只要把工件卡住不动就行,越紧越好。
很多刚入行的新人,是不是都这么想?
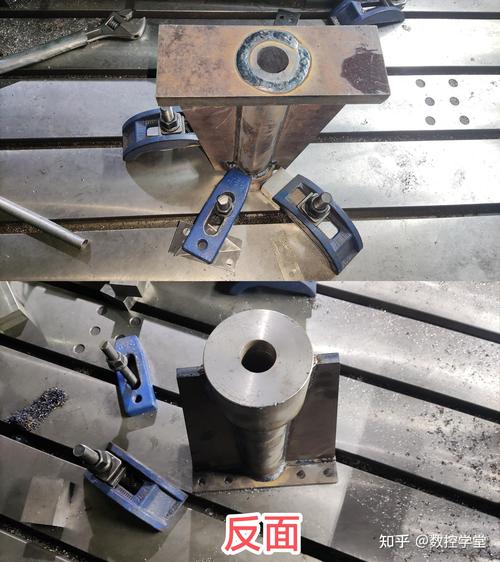 机加工车间手动虎钳夹持薄壁工件错误示范
错得离谱。
你想啊,要是加工软乎乎的薄壁件,你拿虎钳死命一夹,工件本身就挤变形了,就算你铣出来的平面平整,松开夹具一弹,精度直接飞了,整个件直接回炉。
好的夹具哪是死命攥?它是给工件找个最合适的窝,顺着工件的形状托住,每个受力点均匀受力,就像你抱一块刚烤好的戚风蛋糕,攥紧了捏碎,松了掉地上,得用手心整个托着,力道刚好,形状保住,位置也稳。
说白了,夹具干的不是“蛮力活”,是“精度活”。
做好两件事,夹具才算真合格
干了这么多年,我总结,夹具核心就两件事,先定位,再夹紧,顺序错了都不行。
很多人搞反了,先夹紧再找位置,那能准才怪。定位定什么?定死工件相对于刀具的位置,这个地方差一头发丝,加工出来的成品就能差好几个丝,直接报废。
夹紧反而是其次,只要保证加工的时候工件不抖不挪,就行,真不是越紧越好。我刚入行那会信奉“夹紧不打滑”,拧虎钳拧得胳膊都酸,结果废了好几个软料件,现在想想都肉疼。
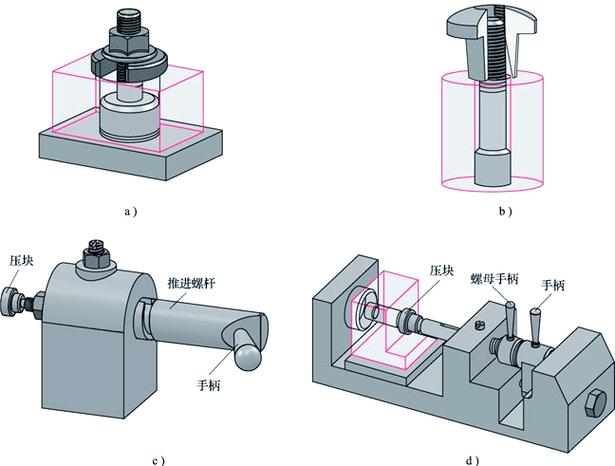 机加工液压工装夹具定位夹紧示意图
说实话,我见过太多图纸上看起来完美无缺的夹具,拉到车间根本用不了。要么排屑槽开太小,切下来的铁屑卡进去,每次都得停下来抠,耽误时间还刮花工件。要么换产的时候拆半天,工人换一个款式要拧十几个螺丝,干一上午活一半时间在调夹具。
好的夹具,不仅要让工件准,还要让干活的人舒服。
最容易被忽略的小细节,才见真功夫
 最容易被忽略的小细节,才见真功夫
你别小看夹具上那两个定位销。很多新手设计师画图纸,把定位销做成直上直下的正圆柱,理论上精度够了,可工人放工件的时候,得对准半天,稍微歪一点就卡进去,一天下来,工人手腕都酸。
懂行的设计师会把定位销头部磨个十几度的斜度,就这么一点点改动,工件一放就滑到位,顺手得很,效率直接提一截。
还有夹紧手柄的位置,我见过把手柄设计在机床门那边的,工人每次夹紧都得侧着身子伸胳膊,干一天活腰都扭歪了,这不叫设计,这叫添堵。
不过话说回来,现在很多工厂都上了自动化,机器人上下料,很多人觉得夹具就是个配套的小东西,没必要花心思。哪能这么说?机器人走的路径再准,夹具夹错位置,整批工件都废,几十万的货说没就没。
我之前待的车间,有一套用了快十年的老夹具,看着锈迹斑斑,底座都磨出亮痕了,每次夹出来的件,精度准得离谱,工人抢着用。后来有人说要换套新的自动化夹具,换完才发现,还不如老的好用,又改了快俩月才顺。
哪有什么完美的设计,能稳住工件,让干活的人省心,出得了合格的活,就是最好的夹具。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:夹具:车间里hold住工件的隐形大力士
文章链接:https://www.lfdjt.com/p/zhizao/a/607.html