新人最容易踩的坑,居然就在这个轮子上
上个月新来的小伙接了个换带轮的活,翻手册找尺寸,轴径对,外径对,量完没毛病就装上了。结果不到三天,皮带断了。再换一根,又断。小伙急得满头汗,找我过去看。
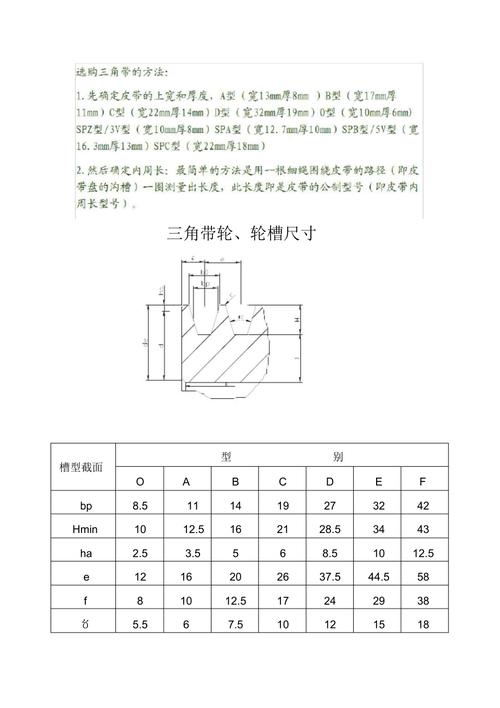
我凑过去一眼就看出来问题。三角带的传力根本不在带底,全靠两个侧面挤住轮槽摩擦。他选的带轮槽宽比要求宽了快一个毫米,皮带装进去直接沉到槽底,侧面根本贴不上,天天打滑能不烧断吗?
槽窄了也不行。皮带塞不进去,硬敲进去,崩得太紧,转起来应力拉满,用不了多久也会裂。就差一点点,能差出好几十倍的寿命。
摸一摸就知道的故障信号
做我们这行的,逛车间不用带一堆精密仪器。手就是最好的检测工具。
停了电,等十几分钟降降温,伸手摸一下带轮表面。温度不对,肯定有问题。正常转的带轮,也就比环境温度高个一点,摸上去不烫。如果摸上去搁个三五秒就烫得缩手,十有八九是两个带轮不同心。不同心转起来皮带一直在扭,摩擦蹭出来的热量全传到带轮上,再拖两天,皮带直接断在运行中,搞不好还会崩到人。
摸完温度摸轮槽。好的轮槽内壁是光滑的,用指甲刮过去没有挡手感。如果磨出一圈小台阶,那就是皮带长期打滑磨出来的,别犹豫,直接换。别想着继续凑合用,新皮带装上去用不了一周就得废。
我早年还碰到过带轮浇铸的时候藏了砂眼,装好转了大半年,砂眼裂开到表面,直接飞出来一块,差点砸到人。所以换带轮的时候,哪怕是新件,也要拿小锤子敲两下听听声,闷响是好的,发脆发飘的,直接退回去,别舍不得那点功夫。
选对带轮,比换十条皮带都管用
不过话说回来,很多工厂宁愿天天换皮带,也不愿意多花俩钱换个合格的带轮。我见过一条生产线,每月都要换两三根皮带,维护工天天骂皮带质量差,我过去量了下带轮的外径,居然比设计大了快一厘米。转速不对,皮带一直过载,能不坏吗?换了个对尺寸的带轮之后,半年多没换过皮带。
还有人觉得带轮越厚越结实越好?不对。太厚太重,转动惯量大,电机每次启动都要费更大的劲,白白耗电,还容易把轴扭弯。只要材料对,动平衡做好,合适的厚度就够了。
动平衡不对的带轮,转起来就是机器的慢性毒药。整台机器跟着抖,轴承坏得比平时快三倍,你说亏不亏?
同步带用的带轮和三角带的也完全不一样。同步带靠齿啮合传力,带轮上必须有对应尺寸的齿,好多新人图省事,找个差不多外径的三角带轮就往上装,转不了半小时就开始跳齿,分分钟把齿磨平。
说实话,带轮这东西,放在整个机器里真的不起眼。比不上电机金贵,也没有箱体复杂,没人会特意盯着它看。但就是这么个小东西,错一点,就能让整条线停摆。干了快三十年,见过最多的冤枉活,都是因为这种不起眼的小零件出的错。
作者|制造
排版|制造
审核|小准