2026-10-01 12:07:06
作者:
制造
刚进车间那股混合着机油、焊锡丝和空调冷气的味儿,我到现在都忘不掉。第一次跟着师傅巡线,老远就看见拧螺丝的小伙子额头上的汗把工服透了一大片,斜对面贴标那位正慢悠悠擦他的搪瓷杯子,半天揭一张标签。
那时候我刚入行,还傻兮兮跟师傅说,这管理不行啊,为啥不给闲的那个多排点活?师傅白我一眼,拽着我找了个角落蹲下来,让我掐表算每个工位的操作时间。算完我傻眼了,拧螺丝那个工位,一次要拧四颗螺丝,还要对齐孔位,平均一次要一分十秒,贴标那个只要四十秒,中间测试工位更短,三十五秒搞定。
你以为的优化,其实是瞎调
很多车间主管上来就瞎调。看见人闲就加活,看见人忙就骂手脚慢,实在不行加个人帮忙,结果要么闲的人变忙,出错率飙升,要么加了人还是卡,人力成本涨了一堆,产出没涨多少。
说白了,很多人没搞懂那个最核心的道理:整个产线的产出,永远由耗时最长的那个瓶颈工位决定。其他工位再快,省下的时间全都是浪费,因为你做再多,瓶颈出不了活,你也只能等着。
就像一群人出去玩,所有人的行程速度,都是走得最慢那个决定的。你走得再快,也得站在路口等他,对吧?
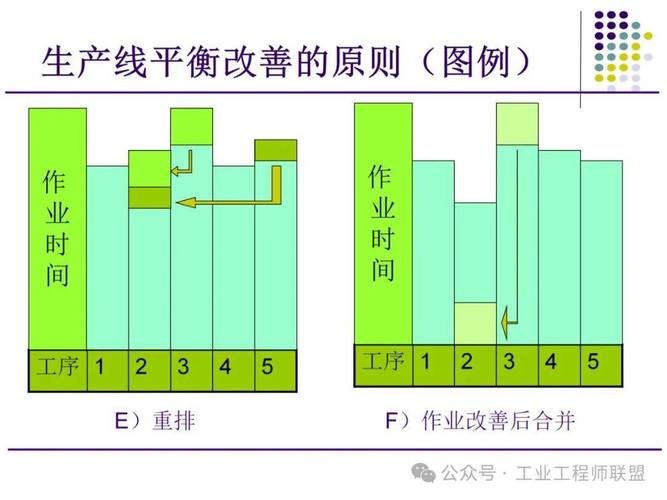 生产车间不平衡工位负荷对比示意图
我刚入行那会,见过一个主管,为了凑人均产量,硬是把三个工位的活砍给两个,把第三个人调到别的线,结果原来两个工位都变成了瓶颈,整条线产出掉了快五分之一,不到半个月又把人调回来了,尴尬得不行。
调对了是什么感觉?说出来你不信
其实调产线平衡根本没那么复杂,也不用什么高大上的算法,核心就是一句话:把瓶颈工位的活,匀一点给有空余的工位。
还是刚才那个组装线的例子,原来拧螺丝是瓶颈,一分十秒,其他工位都有二三十秒空余,那我们能不能把拧最外面两颗螺丝的活,挪到后面装外包装的工位去?装外包装本来就有余力,多拧两颗螺丝,总耗时也才五十秒,还是比原来的瓶颈快,原来的拧螺丝工位变成只拧两颗,耗时降到五十秒,整条线的节拍就上去了。
就这么简单的一动,原来一天出八百台,调完能出九百多,没加人,没加设备,就是挪了两道工序的位置。
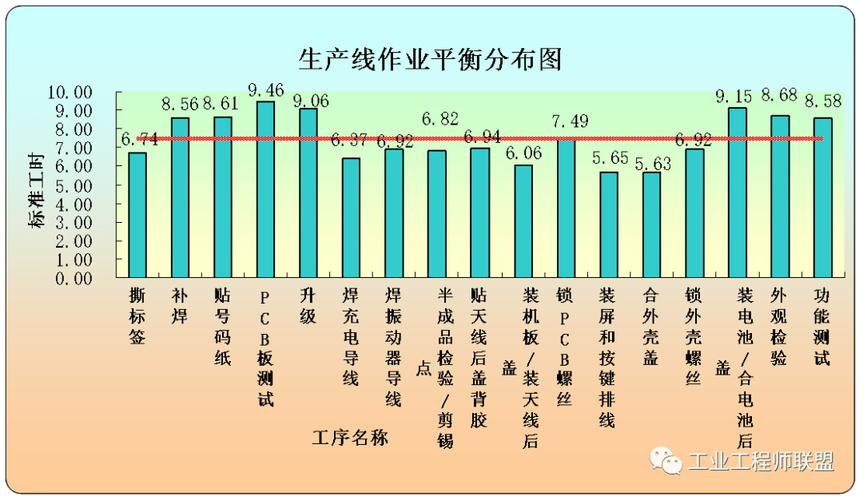 组装生产线平衡优化后工位时间分布图
我当时第一次跟着师傅调完,快下班的时候统计产量,差点以为计数器坏了。就动了动作业指导书,改了个工位顺序,产出涨了十几个点,工人还都说比原来轻松了,你说神奇不神奇?
为啥很多厂调完又乱回去
 为啥很多厂调完又乱回去
实话讲,我见过不少厂,调完三个月,又回到原来忙的忙死闲的闲死的样子。为啥?
第一个坑,很多人没意识到,产线平衡从来不是一锤子买卖,是要动态调的。今天你做这款产品,工位时间是这样,下个月换款,每个工位的耗时全变了,原来的平衡就破了。老工人走了,来个新手,手脚慢,原来的非瓶颈变成新瓶颈,你不调,当然乱。
第二个坑,就是坐在办公室调,不去现场掐表。很多工程师对着系统里的标准工时调,那个标准工时都是好几年前编的,早就不准了,调完到现场一跑,还是卡。我见过最离谱的,一个工程师把每个工位的时间都凑的一模一样,全都是六十秒,到现场一试,有个工位要拿取重型零件,实际要七十多秒,还是卡。
还有人追求百分之百的平衡,所有工位时间卡的丝毫不差,一点空余都不留,其实这才是错的。留点空余怎么了?突然出个不良品,有人能顺手挑出来,换个料,不用整条线停,这点空余换来了稳定性,太值了。
昨天逛车间还看见原来那个拧螺丝的小李,跟贴标的老王一块歇着喝水,两个人有说有笑,产量比原来还高。说白了,产线平衡哪里是什么高深的工业工程技巧,就是让人干活舒服点,让钱赚的多点,就这么回事。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没人说透的产线平衡:为啥有的工位忙死有的闲死?
文章链接:https://www.lfdjt.com/p/zhizao/a/5279.html