2026-10-01 01:19:09
作者:
制造
早上刚转完三条组装线,鞋缝里还卡着铁屑。
就见新来的大学生蹲在车间门口的看板前抠脑袋,对着那行印得醒目的数字皱眉头。
那串数字前面,写着三个大写字母:OEE。
很多人进车间没半个月,就能把OEE的公式背得滚瓜烂熟,转头就用错地方。
为啥说OEE不是用来凑KPI的数字
OEE本来不是用来凑数的,是帮你找问题的。
我不知道多少工厂把这个指标做成了老板眼里的面子工程,数字越报越高,该停的机还是停,该出的废品还是出,说白了就是自欺欺人。
最早弄出这个东西的人,目的很简单,就是帮你算清楚,你买的那台大几百万的设备,到底有多少时间是在给你赚钱。
很多人上来就抠公式,可用率乘性能率乘良品率,每个名词都能解释半天,讲得新人头大。其实说穿了,就是三问:设备能转的时候,它真的在转吗?转的时候,它出活够快吗?出的活,都是能用的吗?
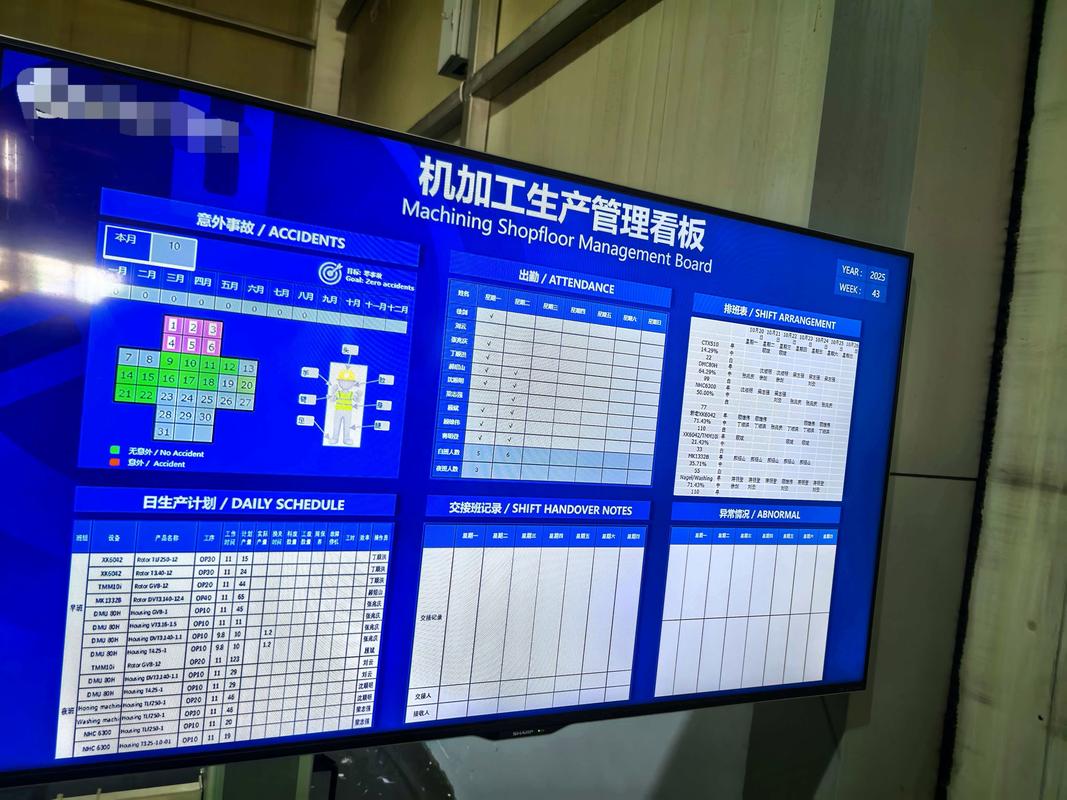 汽车总装车间OEE生产看板实拍
就这三问,没有什么玄乎的。很多人错就错在,上来先把数字调得好看,然后就没事干了。
三个指标里藏着你看不到的坑
 三个指标里藏着你看不到的坑
先讲第一个,可用率。这个坑最多。
可用率的计算基础是计划运行时间,什么叫计划运行时间?就是你本来打算让它干活的时间,换班吃饭、计划内保养、节假日停工,这些本来就不算在内。
我见过不少刚毕业的小孩,把一天二十四小时都算成总时间,出来的OEE不到一半,主任看了差点把报表扔他脸上。也有的反过来,为了拉高数字,把非计划的停机也算成计划内的,硬生生把可用率拉上去,数字好看了,问题埋了。
再讲性能率。就是实际出活速度和设计速度的比对吧?
我见过不少工厂为了数字好看,把设计速度改了,本来设计一分钟出一个,现在大家为了保证质量,都是一分半出一个,那就直接把目标改成一分半,性能率一下子上去了。合着你设备本来能跑更快,你为了数字把目标降了,这不是骗自己是什么?
最后是良品率,这个看起来最简单,也有人动手脚。把返修之后合格的产品算进良品里,掩盖第一次加工出问题的损失。说实话,大半工厂公开的OEE数字,都是掺了水的,大家心照不宣而已。
用好OEE其实很简单,别搞那么复杂
很多工厂一听说要搞OEE管理,先花几十万上系统,找一堆顾问做方案,最后出来一堆报表,还是没解决问题。
老师傅带新人,从来不说那些虚的,就一句话:盯着最低的指标砍。
你算出来OEE低,拆开三个指标一看,哦,可用率最低,那就去找,都是啥时候停的机?记下来,一周下来你就会发现,不是大故障停,都是一堆鸡毛蒜皮的小停,换料要等十分钟,堵料要清十五分钟,加起来一天停一两个小时,大家都习以为常,没人当回事。
之前我待的一条线,换产品换模每次要两个多小时,所有人都说本来就是这么久,算OEE每次拉低十个点,后来专门盯着这块改,把要换的模具提前预温,工具提前摆到线边,操作顺序理清楚,一下子砍了一半时间,省出来的时间多做的产品,够发大半年奖金。
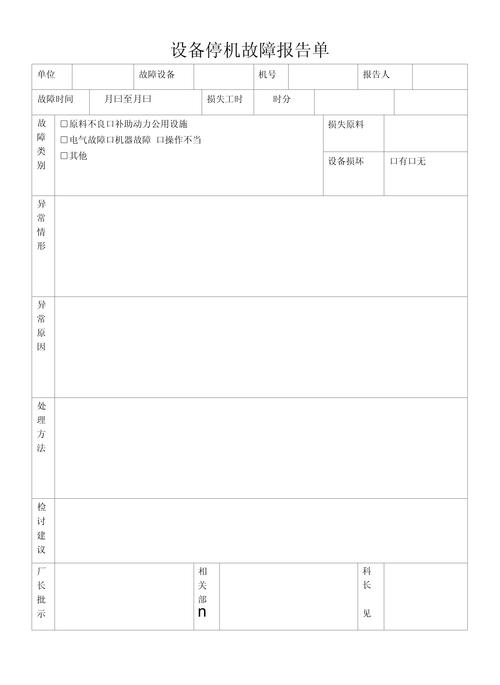 制造车间设备停机故障记录手写白板
别信什么要做到百分之百OEE的鬼话,那根本不可能,设备总要维护,总要出点小问题,通常能做到八成以上,就已经是管理非常到位的产线了,贪多没用。
刚才巡线的时候,听见两个班长躲在更衣室抽烟,说新来的领导又要逼大家把OEE涨五个点。要是真能沉下心找问题,砍浪费,涨上去当然是好事。要是就改改数字,换个算法硬凑,那不如歇着喝口茶,省得累得慌。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间老师傅挂在嘴边的OEE,到底是啥?
文章链接:https://www.lfdjt.com/p/zhizao/a/5119.html