2026-09-30 13:26:07
作者:
制造
昨天带新来的徒弟调机,站在工位旁边吹了半小时冷风,他脸都憋红了,机械臂还是隔三差五抓空。坐标改了十几版,视觉也校了三次,零件往那一放,该掉还是掉。徒弟挠头:师傅,这定位抓取怎么就这么难?
别上来就改坐标,你找错了问题
很多人刚碰这个,第一反应就是「我坐标定错了」,上来就戳触摸屏改参数。说实话,十次有八次不是坐标的锅。
定位抓取,拆成两半说,定位是找位置,抓取是动手拿。很多人把锅全甩给定位,忘了后半截。
现在很多产线用视觉定位,零件随便往传送带上一放,相机一拍就能出坐标,比早年靠定位销硬卡方便太多。但也养出了懒毛病——相机一拍你就信了?不对的。
比如传送带上沾了一块铝屑,刚好挡在零件边儿上,相机识别就偏了一个毫米,就这一个毫米,薄钢片就抓不住。或者你校相机的时候,台面上有块油污反光,校出来的基准本身就是歪的。
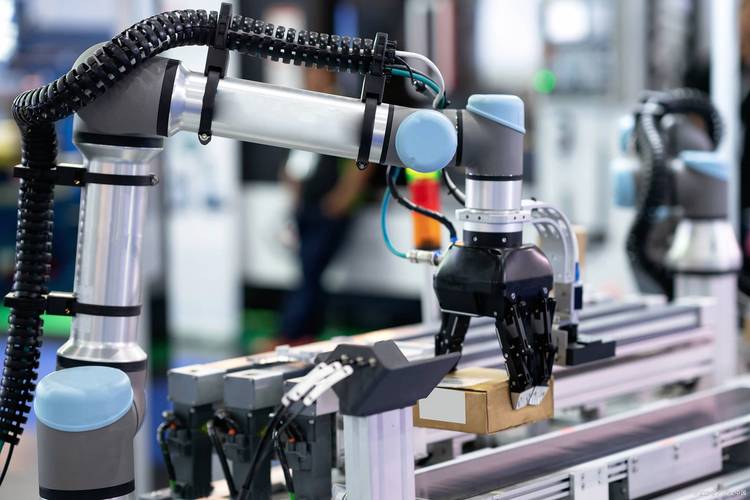 工业机械臂视觉定位抓取作业现场
我刚干头三年的时候,碰到过一个邪门问题:同一批零件,上午抓得准准的,下午就开始偏。查了三天,最后发现是车间空调坏了,机器床身热胀,基准点飘了快半个毫米,就出问题了。你说上哪说理去?
定位准了,为什么还是抓空?
昨天徒弟那问题,最后查出来是什么?定位坐标一点没错,错在夹爪。他换了新的夹爪垫片,厚度比旧的厚了快一毫米,定位找对了零件中心,夹爪张开量没改,一夹就把零件顶出去了。
是不是很离谱?但车间里每天都出这种事。
90%抓不住的问题,根本不是定位不准,是抓取没配合定位。你想啊,定位告诉你零件在这,你抓的力气太大,把薄零件捏变形了,下一步工序装不进去;力气太小,走一半掉了。夹爪开口大了,抓不住偏位的零件;开口小了,根本伸不到位置。
用吸盘的也一样,定位对了位置,吸盘上沾了个铁渣,吸不住,照样掉。还有多孔的零件,吸盘刚好盖在孔上,漏气,你说这怪定位吗?
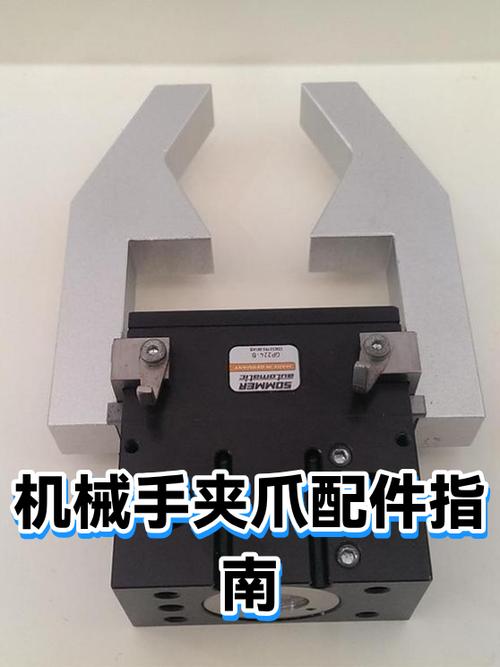 工业机械抓取夹爪磨损对比图
我上次碰到一个哥们儿,跟定位抓取死磕了三天,换了相机换了夹爪,最后发现是压缩空气压力不够,吸盘吸不上。差点没把他气笑了。
不过话说回来,真要是定位出问题,其实很好认。你站边上看十分钟,要是每次偏的方向和大小都差不多,那多半是基准飘了,调基准就行。要是每次偏的地方都不一样,那你就去找乱七八糟的干扰,比如反光、杂物、传送带晃,十有八九在那。
好的定位抓取,从来不是越准越好
 好的定位抓取,从来不是越准越好
很多新人上来就追求「微米级精度」,说出来好听,费钱又没用。
你说你装个塑料把手,差个半毫米根本看不出来,非要花大价钱上高精度相机,图什么?很多老厂现在还用定位销硬定位,十几年了用得好好的,成本不到视觉系统的十分之一,照样满足要求。
定位抓取的核心,是刚好满足你的需求,不是堆精度。对吧?你抓几十公斤的大梁,差一个毫米都不影响焊接,你调那么准干嘛?反而增加调试时间,换型还慢。
当然也不能太将就,做精密电子焊接的,差个零点一毫米就废一块板,那该上高精度就得上去。说白了就是看菜下饭,你要做什么东西,就配什么级别的定位抓取,别搞花架子。
徒弟昨天调的那个机,最后改了夹爪张开量,擦了相机镜头上的灰,一下就稳了,连抓一百个都没掉。他舒了口气说,原来不是我笨,是这些破细节坑人。
我笑着说,车间里干哪有不踩坑的,踩多了你就知道,所谓的定位抓取,一半调机器,一半找细节。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里看不见的准头:定位抓取
文章链接:https://www.lfdjt.com/p/zhizao/a/4918.html