昨天跟着我转冲压车间的新徒弟,蹲在出料口摸了快十分钟,拿着一个钣金件皱着眉头问我:师傅,这不到头发丝粗细的划痕,也要当废品打?我拿过来斜着对着灯光看了一眼,划痕在零件背面,装上车之后连漆都喷不到,理它干什么?顺手给他丢回合格区。
别拿放大镜瞎找,缺陷检测不是找茬
很多刚进车间的新人都有这个误区,觉得干缺陷检测就是当啄木鸟,把所有毛病都啄出来。缺陷检测从来不是挑出所有毛病,而是挑出会闯祸的毛病。你要是把所有不完美的工件都挑出来,整条线的产能能废掉一半,成本直接翻番,老板哭都没地方哭。
就说汽车外壳的覆盖件,门边框缝隙差一毫米,装门的时候会卡,那必须是缺陷。引擎盖内侧一个针尖大的凹坑,谁也看不见,也不影响强度,那根本不算事。放它过,就是皆大欢喜。
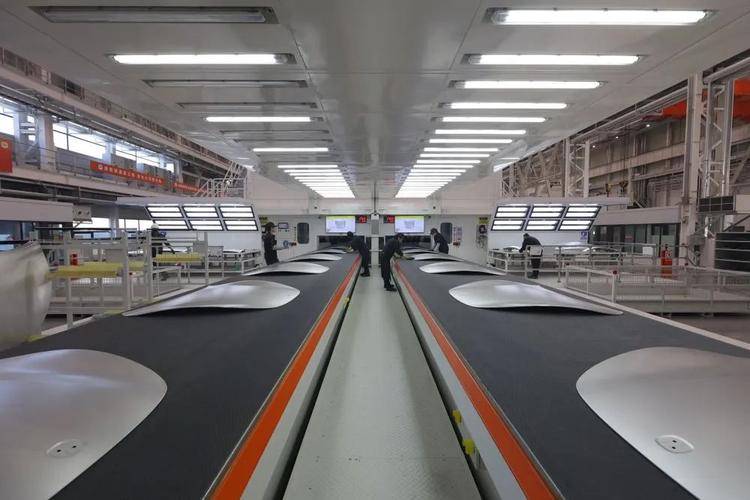
老师傅的眼和机器的眼,差在哪
我刚干这行的时候,哪有什么自动化设备,全靠手摸眼看。一把塞尺一块标准样件,一天八个小时盯传送带上的工件,快下班的时候,连面前站几个人都数不清,眼睛酸得直流眼泪。遇到夜班后半夜,困得点头,漏个一两件缺陷太正常了。
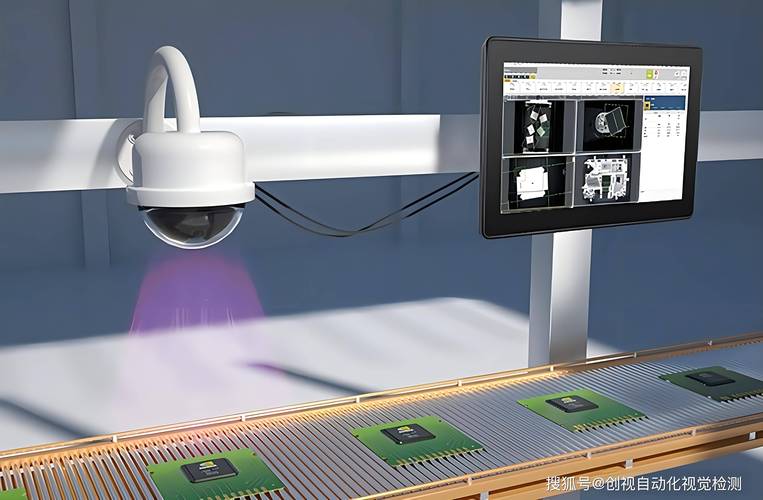
现在好了,大多线上都装了视觉检测,速度快,不知疲倦,二十四小时连轴转都不喊累。不过话说回来,机器真能把老师傅顶回家?我见过太多翻车的例子。
之前有个注塑车间上新设备,机器把塑料件本身的应力纹当成裂纹,一天打报废小半箱工件,厂长蹲在设备旁骂了三天。为什么?机器认的是你给它喂的样本,它没见过正常的应力纹长什么样,就会把所有长得不对的都当成坏的。换了老师傅上手,摸一下就能分清,纹理是材料自带的还是真的裂了,差得远呢。
现在靠谱的产线都是人机配合。机器先过一遍,把明明白白的合格不合格分开,拿不准的留到最后,给老师傅复判。效率上去了,也不会乱报废东西,两全其美。
最容易踩的坑,标准定错了全白干
我接触过不少搞新线的工程师,上来就拍胸脯说我这套系统零漏检,听起来特别牛,用起来全是坑。零漏检意味着什么?意味着你得把检测阈值卡得死死的,只要沾一点不对劲就打下来,误检率能飙到三成以上。整条线后半段全堆着待判定的工件,走都走不动,还谈什么效率。
平衡才是缺陷检测的核心。你做的是装饮料的易拉罐,漏罐就是大事,流到客户手里那就是投诉,那你就得宁可错杀一千,不能放过一个,误检率高点也认了,总比出事强。你做的是汽车底盘上的护板,藏在车底谁也看不见,一两个小凹坑不影响强度不影响安装,标准松一点,少废点工件,省下的钱都是利润。
还有个坑就是盲目追新,上来就上最贵的设备,不管自己的产量和需求。有些小厂,一个月就做几千件小零件,雇两个老师傅摸一遍,一天就能干完,成本比买几十万的设备低多了,非得赶自动化的时髦,最后设备闲在那里落灰,钱全打了水漂。
新徒弟昨天听完,挠挠头说原来这里面这么多讲究,不是越严越好啊。我拍拍他肩膀,让他再去摸两个工件试试。干制造这么多年,哪有什么绝对的完美,适合自己的,就是最好的。
作者|制造
排版|制造
审核|阿辰