2026-09-30 05:24:06
作者:
制造
昨天帮新分厂调工艺,路过质检工位,看见新来的小孩对着硬度计挠头,连续打三个数,差出去快十分,对着机器踢了一脚说这破玩意儿坏了。我凑过去一看,工件表面还带着热处理后的黑氧化皮,坑洼不平,他就直接往上压。这不出错才怪。
别把硬度和结实混为一谈
很多外行一听测硬度,就觉得就是测东西牢不牢。不对。你拿钻石划玻璃,钻石能划破玻璃,你能说钻石比玻璃结实?钻石一碰就碎啊。硬度计测的从来不是“抗摔抗造”,是材料表面抵抗外物压入的能力。说白了,就是你拿一个足够硬的探头,用固定的力压进被测材料里,压进去越深,硬度就越低,反过来压得越浅,硬度越高。就这么简单。
很多新人刚进厂,背了一堆公式原理,转头就把这个核心逻辑给忘了。现在的机器都是数显的,压下去直接出结果,不用对着表格换算,方便是方便,可也养出了一群只会按按钮的懒蛋。
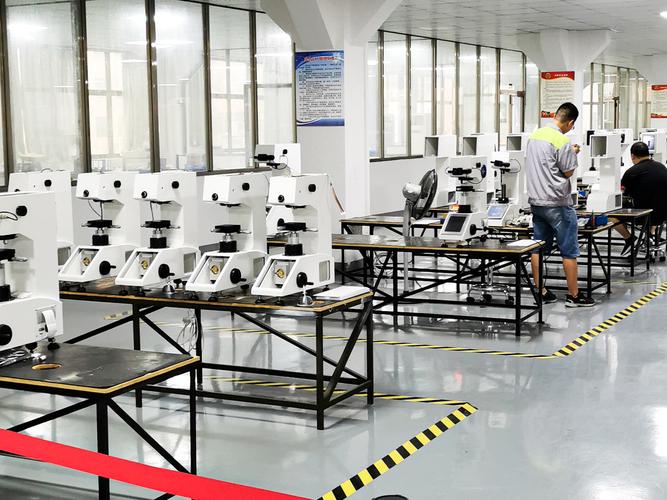 车间台式硬度计工作场景实拍
台式和便携,根本不是谁替代谁的事儿
大家印象里的硬度计,都是放在实验室恒温房间里的大块头,试样切好磨好送过去测。可车间里哪有那么多小工件给你搬?几吨重的大型模具,好几米长的传动轴,整筐的锻件,总不能切一块下来废了工件再测吧?就算你舍得切,切下来的边角料硬度和本体根本不一样,测了也白测。
这时候就得靠便携式硬度计,巴掌大一块,拿手里往工件表面一贴,按一下一秒出数,走哪测哪,方便得离谱。我之前碰见过供应商耍小聪明,给我们发的一批锻件,出厂报告全合格,我们拿便携的一测,表皮合格,芯部差出去快二十度,原来他们只切了冷却更快的边角料做试样,就靠这个打擦边球混质量。
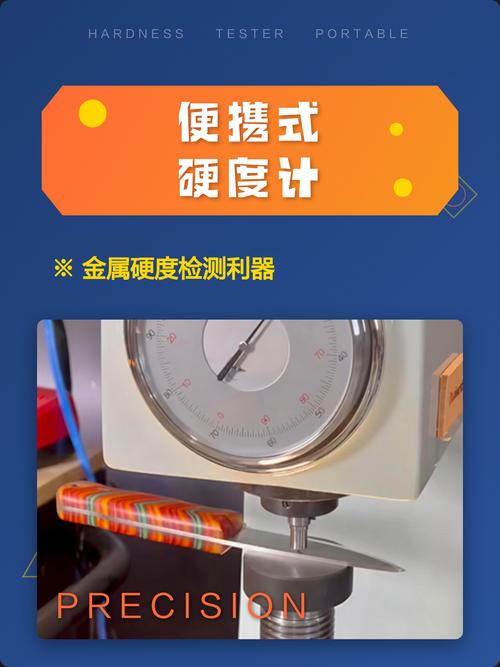 工人手持便携式硬度计检测大型锻件实拍
不过话说回来,便携的精度确实比不过台式,要拿标准数据还是得切试样磨平了上机器,各有各的用处,不能图省事全拿便携凑数。
测不准?多半是你操作错了
 测不准?多半是你操作错了
我干了快三十年,见得最多的就是机器没问题,全是操作的人没走心。最常见的几个坑,今天一并说清楚。
第一个,就是表面不处理。氧化皮、锈迹、凹凸不平的铸态表面,你直接往上压,压头先填坑,出来的数能准吗?通常至少要磨掉氧化层,露出平整干净的金属面才行。就这一步,很多人嫌麻烦跳过。跳了,结果就是错。
第二个,压头坏了不换。压头是硬度计的心脏,不管是金刚石还是硬质合金,用久了都会磨损。压头磨圆了,同样的力压进去会更深,出来的硬度读数肯定偏低,你还稀里糊涂不知道哪里出问题。很多小厂省几百块压头钱,最后整批货报废,亏的不知道是这点钱的多少倍。
第三个,就是瞎选标尺。测软的铝合金黄铜用洛氏B,测硬的淬火钢高速钢用洛氏C,混着用,出来的数根本没法对标,差出去十万八千里都不稀奇。还有人不知道,连续打不能在同一个小地方,压痕叠压痕,应力都变了,数能不飘吗?每次打至少要隔两三个压痕的距离,这个规定不是瞎写的,都是前人错出来的经验。
昨天那个小孩,磨完工件表面重新测,三个数差不到一度,立马就笑了。原来不是机器破,是自己没走心。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间蹲角落的硬度计,你真的用对了吗?
文章链接:https://www.lfdjt.com/p/zhizao/a/4794.html